

製造現場における構造化光3Dスキャンの実践的活用
構造化光 3Dスキャン: 製造業の品質管理と工程設計に携わる技術者にとって、複雑形状の測定とデータ化は長年の課題であり続けている。三次元測定機や接触式ゲージによる従来手法は、自由曲面や狭所、柔軟物の測定において限界が顕著だ。
現場が直面する測定の壁
品質管理担当者が最初に突き当たるのは、カタログスペックと実環境の乖離だ。検査対象の表面状態、周囲の振動、温度勾配、照明条件によって、同じ装置でも取得データの安定性は大きく変わる。鏡面仕上げの金型と鋳造肌のブラケットでは、光の反射特性が異なるため、測定条件の最適化が不可欠となる。
従来の接触式測定が抱える構造的な限界は、以下の3点に集約される。
| 課題 | 現場での具体的な症状 |
|---|---|
| 複雑形状への対応不足 | タービンブレード翼面や深溝部など、プローブが届かない箇所の測定が困難 |
| データ連携の断絶 | 測定値が手書き検査表や単発データに留まり、CAD差分比較や工程能力分析に繋がらない |
| リードタイムの制約 | 測定プログラム作成に時間を要し、試作評価や初品検査がボトルネック化する |
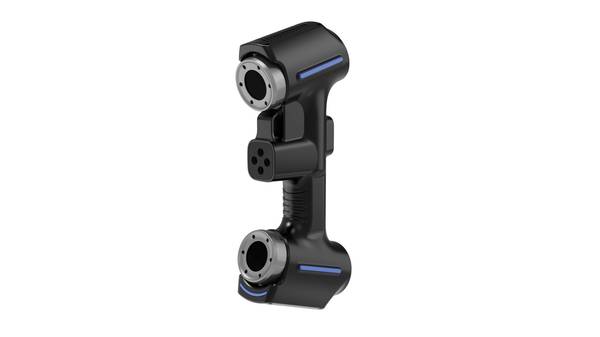
構造化光3Dスキャンは、これらの制約を面単位のデータ取得によって解消する。対象物に多数のパターン光を投影し、カメラで捉えた変形から面形状を一括取得する方式は、接触測定では得られない高密度の点群データを短時間で生成できる。
工程組み込みの実際
構造化光3Dスキャンを工程に組み込む際、多くの品質担当者が「基準をどこに置くか」でつまずく。CAD数模が存在すれば比較は容易だが、現実には金型の摩耗補正後、試作段階、MRO部品など、数模自体が信用できない場面が多い。
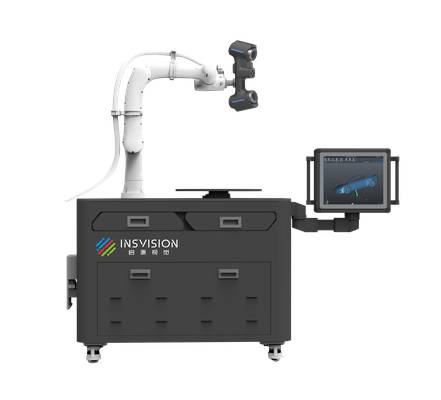
この場合、INSVISIONのスキャナで現物を取得し、複数回のスキャンデータから安定した中央値を基準面として構築する手順が有効だ。スキャン、比較、確認、レポート作成を現場で完結させるには、許容域を色差マップとして即時表示し、自由曲面の法線方向偏差と基準穴の位置度を分離して評価する。
最終レポートには、生データの取得時刻、スキャン角度、環境温度を付記し、後日の監査で再現性を担保する。単なる「測れた」ではなく、レビュー可能な出力として残すことが、ASME Y14.5やISO 1101に沿った検査記録の実務となる。
導入前に確認すべき項目
構造化光3Dスキャンの導入判断において、カタログ上の精度値よりも重要なのは「現場で再現できるか」という視点だ。
表面状態の確認:光沢面、黒色面、透明体は構造化光の反射特性に影響を与える。スプレー処理や偏光フィルタの要否を事前に切り分ける必要がある。
公差と用途の突き合わせ:金型摩耗の定量化や航空機ブレードの翼面評価では、単なる形状取得ではなく、基準面との偏差をいかに安定して出力できるかが判断軸となる。
再現性の検証:同じワークを複数回スキャンした際の繰返し再現性と、異なるオペレータ間でのばらつきを確認したい。INSVISIONの構造化光3Dスキャンは、冷間圧延ロールのようにCADモデルが存在しない対象でも、良品実測データから基準面を構築するアプローチが有効だった事例がある。
導入判断の場では、このような「基準が曖昧な対象」での運用可否を、サンプルワーク持ち込みで検証するのが実務的だ。最終的には、検査成績書やリバースモデルといった成果物が、既存の品質フローにそのまま乗るかどうかを見極める。
データが変える品質管理のワークフロー
構造化光3Dスキャンの本質的な価値は、測定の代替ではなく、品質管理のワークフローそのものを変える点にある。測定結果がデジタルデータとして残ることで、設計部門との差分確認、サプライヤーとの是正協議、量産前の金型修正判断まで、データを軸にした連携が可能になる。
自動車のステアリングナックルのように複数の取り付け面と穴位置が絡む部品では、面全体の偏差マップとして可視化することで、従来は見落とされがちだった局所的な変形やうねりを検出できる。冷間圧延ロールのように既存のCADモデルが存在しない対象でも、スキャンデータから基準面を構築し、摩耗量や形状変化を定量評価できる。
納期面でも、測定準備の簡素化と一括取得による時間短縮は、試作から量産移行までのリードタイム圧縮に直結する。従来測定の行き詰まりを感じている現場ほど、この方式の導入効果を実感しやすい。
類似工程への展開可能性
構造化光3Dスキャンの適用範囲は、単一の業種に留まらない。以下のような工程で同様のアプローチが有効となる。
- 金型・成形品検査:キャビティ形状の経時変化、成形品の反り・ヒケの定量評価
- 鋳造・鍛造部品:肉厚分布の可視化、型合わせズレの検出
- 摩耗部品の余寿命評価:基準面との偏差推移から交換時期を判断
- リバースエンジニアリング:既存部品のデジタル化と設計データの再構築
いずれのケースでも、基準面の構築方法と許容域の設定が運用の成否を分ける。現場の境界条件を明確にした上で、繰り返し測定によるばらつき幅の確認を行うことが、導入判断の出発点となる。
構造化光3Dスキャンは、測定密度とデータ連携性において従来手法を補完するだけでなく、品質管理の意思決定をデータ駆動型へと移行させる基盤技術である。導入効果を最大化するには、装置スペックの比較ではなく、自社の検査対象と工程条件に即した検証プロセスを設計することが不可欠だ。INSVISIONの工業用3Dスキャナは、こうした現場条件を踏まえた検証に耐える測定データを提供することを前提に設計されており、実環境での安定性を重視する品質管理部門にとって有力な選択肢となる。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。