

3Dスキャンターゲットの特性別 4つの計測ソリューションの使い分け
3Dスキャンターゲット: 産業用3Dスキャンにおけるターゲットのタスク類型と現場制約 産業用3Dスキャンにおけるターゲットのタスク類型と現場制約 製造現場での3Dスキャン活用は、この数年で「特殊な測定手段」から「日常的な工程データ取得手段」へと明確に移行した。
産業用3Dスキャンにおけるターゲットのタスク類型と現場制約
製造現場での3Dスキャン活用は この数年で 特殊な測定手段 から 日常的な工程データ取得手段 へと明確に移行した 自動車のアセンブリ偏差検証 航空宇宙部品のMRO計測
製造現場での3Dスキャン活用は、この数年で「特殊な測定手段」から「日常的な工程データ取得手段」へと明確に移行した。自動車のアセンブリ偏差検証、航空宇宙部品のMRO計測、医療機器の寸法精度検査、金型の摩耗定量化——いずれも従来は専用ゲージやCMMに依存していた領域である。Industry 4.0の進展でデジタルツイン構築やインライン検査の需要が増え、リーン生産の観点からも計測のタクトタイム短縮と再現性向上が経営課題として浮上している。INSVISIONの3Dスキャンターゲットは、こうした現場制約の中で「何をどの精度で、どのくらいの速さで取得できるか」を左右する要素として注目されるようになった。本稿ではタスクを類型化し、読者自身の業務がどの制約パターンに属するかを判断できるように整理する。
要点のまとめ
- 製造現場での3Dスキャン活用は、この数年で「特殊な測定手段」から「日常的な工程データ取得手段」へと明確に移行した。
- 表面状態:光沢面、黒色面、透明体、粗面の混在は、3Dスキャンターゲットを用いる場合でも露出条件や配置密度に影響する。
- ・計測環境は管理された計測室か、製造ラインの近傍か。
- 3Dスキャンターゲットの選定では、単純な精度比較より「何を、どこで、どのくらいの頻度で測るのか」が先に来る。
- タスク類型の整理:計測目的がターゲット条件を決める
3Dスキャンの導入目的は現場によって大きく異なるが、製造業で主流となるのは以下の4類型である。
| タスク類型 | 代表的な対象 | 主なデータ要求 | ターゲット選定で効く要因 |
|---|---|---|---|
| 寸法精度検査 | 加工部品、成形品、鋳造品 | CAD比較、GD&T公差判定 | 表面状態、エッジ再現性 |
| 逆設計 | 既存部品、治具、補修対象 | メッシュ品質、形状再現 | 複雑曲面、隠れ部の扱い |
| アセンブリ偏差検証 | 車体、装置フレーム、配管 | 全体形状、相対位置 | 広範囲の安定計測 |
| 設備メンテナンス計測 | 金型、ロール、摩耗部 | 経時変化、局所摩耗量 | 繰返し再現性、現場可搬性 |
この類型化で重要なのは、同じ「3Dスキャン」でも要求される計測戦略が異なるという点だ。寸法検査では基準面とエッジの確実な取得が優先される一方、逆設計では面の連続性と欠損の少なさが品質を左右する。アセンブリ偏差では広域にわたる位置関係の安定性が、メンテナンス計測では前回データとの差分を取るための再現性がそれぞれ支配的になる。自社のタスクがこの表のどこに位置するかを先に明確化しておくと、現場制約への対処方針が自然と定まる。

- 現場制約の実態:サイズ・表面・環境・タクトの4軸
設備投資の判断段階で見落とされやすいのが、カタログスペックと実現場条件のギャップである。特に以下の4つの制約は、計測の成否に直接影響する。
対象サイズの幅:小型の医療デバイス部品から数メートル級の装置フレームまで、同一設備でカバーしようとすると視野と分解能のトレードオフが発生する。対象サイズの分布を事前にリスト化し、切り替え頻度との兼ね合いで判断する必要がある。
表面状態 光沢面 黒色面 透明体 粗面の混在は 3Dスキャンターゲットを用いる場合でも露出条件や配置密度に影響する 塗装や粉体スプレーの可否は工程内で事前確認しておきたい
表面状態:光沢面、黒色面、透明体、粗面の混在は、3Dスキャンターゲットを用いる場合でも露出条件や配置密度に影響する。塗装や粉体スプレーの可否は工程内で事前確認しておきたい。
現場の自由度:計測室に持ち込めるか、ライン脇で行うか、設備停止中に限られるか。現場計測では振動、温度変化、照明条件がそのまま誤差要因になる。
タクトタイムとロット規模:全数検査か抜取か、1日数点か数百点か。リーン生産の流れの中では、計測時間が工程待ちを生むかどうかが導入判断の分かれ目になる。
これらの制約は独立ではなく相互に影響する。例えば光沢面の多い小物部品を全数検査する場合、表面処理工程の追加がタクトに与える影響まで含めて評価しないと、現場が回らない設備になりかねない。
- タスク類型と制約のマッピング:読者自身の業務を診断する
現場でよくある失敗は、計測目的を曖昧にしたまま設備選定を始めることだ。下記の自己診断フローは、その手前で立ち止まるための実務的な手がかりになる。
・計測の主目的は「合否判定」か「形状データの取得」か。合否判定ならCAD比較と公差評価が中心になり、形状データ取得ならメッシュの完全性が優先される。
・対象物は毎回同じ形状か、多品種が混在するか。同じ形状の繰返し計測なら基準位置決めと再現性が、多品種なら段取り替えの容易さが重要になる。
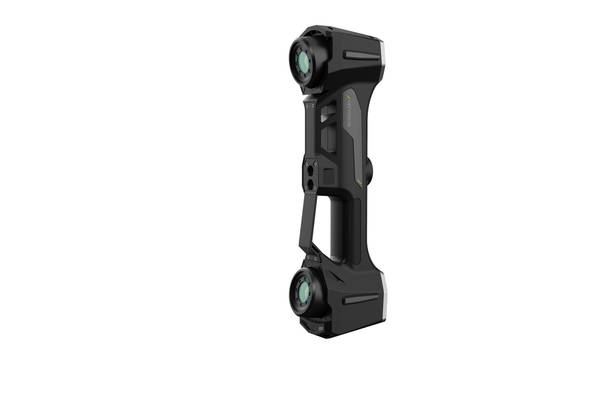
計測環境は管理された計測室か 製造ラインの近傍か 後者では温度勾配と振動の影響を前提にした運用設計が必要になる
・計測環境は管理された計測室か、製造ラインの近傍か。後者では温度勾配と振動の影響を前提にした運用設計が必要になる。
・要求されるデータの粒度は全体形状か、特定部位の高精細データか。全体と局所の両立が必要な場合は、対象サイズと分解能のバランスを再確認する。
これらの問いに答えることで、自社のタスクが「高精度・低タクト・現場計測」のどの組み合わせにあるかが見えてくる。INSVISIONの3Dスキャンターゲットは、この診断結果に応じて配置密度やサイズ、基準点の取り方を調整できる点が実務上の利点となる。マーカー条件が厳しい光沢面や複雑形状でも、ターゲットの貼付戦略とスキャン経路の組み合わせで安定したデータ取得が可能になるケースが多い。
- リーン生産とIndustry 4.0が変える計測ニーズ
リーン生産では計測そのものが「付加価値を生まない工程」と見なされる傾向がある。そのため、計測時間の短縮とデータ取得の標準化が継続的な改善テーマになりやすい。一方Industry 4.0の文脈では、計測データは単なる合否判定を超えて、工程傾向のモニタリングやデジタルツインの更新に使われる。
この変化は3Dスキャンターゲットの使われ方にも影響を与えている。従来は「精度を出すための補助手段」だったターゲットが、今では「繰返し計測の基準を固定し、データの比較可能性を担保する要素」として位置づけられるようになった。特に設備メンテナンス計測では、初回計測時のターゲット配置を記録しておくことで、数年後の再計測でも同じ基準で差分を取れる。この再現性の担保は、単発の精度向上よりも運用上の価値が大きい。
自動車の防撞梁型材のように一度テンプレートを構築すれば後は繰返し検出できるケース、冷間圧延ロールのように数模が存在しない対象を基準データから作り直すケース、航空エンジン翼のように表面性状と精度要求がシビアなケース。いずれもタスク類型が異なり、現場制約も異なる。しかし共通するのは、計測目的と制約条件を分離して整理できた現場ほど、設備導入後の定着が早いという事実だ。3Dスキャンターゲットはその整理を具体的な計測戦略に落とし込むための実務的な接点として機能する。
INSVISIONが提供する4つの計測ソリューションの役割
3Dスキャンターゲットの選定では 単純な精度比較より 何を どこで どのくらいの頻度で測るのか が先に来る 部品が手に持てるサイズなのか 現場で自由に動き回れるのか
3Dスキャンターゲットの選定では、単純な精度比較より「何を、どこで、どのくらいの頻度で測るのか」が先に来る。部品が手に持てるサイズなのか、現場で自由に動き回れるのか、マーカーを貼れる表面なのか、ラインのタクトタイムに追従する必要があるのか。この4つの条件で、適切な計測方式は大きく変わる。
ハンドヘルド型は、金型の摩耗確認や逆向き設計、機械加工後の寸法検証など、対象物を手元で多角度から測りたい場面に向く。マーカー貼付が可能な対象であれば、複雑形状でも短時間で面データを取得でき、持ち運びの自由度が高い。大空間トラッキング型は、自動車のドアパネルや治具、大型溶接構造物のように、スキャナを対象から離して動かしながら測る必要がある場合に有効だ。装置が対象を追跡するため、測定点ごとの位置合わせ作業を減らせる。
大範囲撮像型は、航空機の翼面や大型板金部品など、広い面を一定ピッチで面的に捉えたい対象に適する。局所的な高解像度より、全体の形状偏差やうねりを短時間で可視化したい場合に選ばれる。一方、自動化定置型は、同一品番の部品を繰り返し検査する工程に向く。ロボットや固定治具にスキャナを組み込み、毎回同じ経路・同じ条件でデータを取得することで、作業者によるばらつきを抑え、検査の再現性を高められる。
重要なのは、これら4方式が互いに置き換わるものではないという点だ。試作段階ではハンドヘルド型で形状を素早く取り込み、量産移行後は自動化定置型で全数検査に切り替えるなど、工程フェーズに応じて組み合わせることで、計測データの一貫性を保ちながら運用負荷を下げられる。INSVISIONのポートフォリオは、用途軸でこの切り替えを可能にする設計になっている。
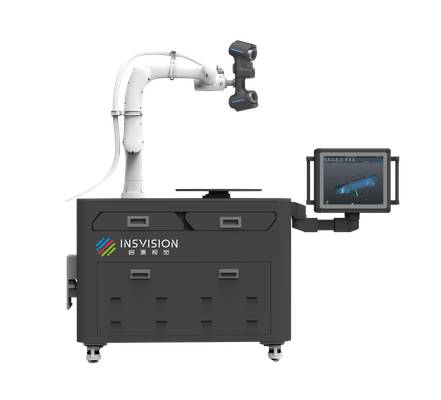
ターゲット特性に応じた最適ソリューションの選定ロジック
現場でスキャン方案を決めるとき、最初に見るべきはカタログスペックではない。ワークサイズ、表面状態、マーキング可否、現場自由度、ロット繰り返し性の4軸で対象を整理すると、INSVISIONの3Dスキャンターゲット選定はかなり明確になる。
中型自動車部品の多品種少量検査では、ワークサイズが300〜800mm程度で、光沢面や黒色面が混在し、マーキングを嫌う部品が多い。この場合、マーカー貼付なしで形状取得できる方式が現実的で、段取り替えの少なさが優先される。一方、大型航空機構造体の現場計測では、ワークが数mに及ぶため、装置の可搬性と現場での位置合わせ自由度が選定の主軸になる。量産ラインの連続検査では、ロット間の繰り返し再現性とタクトタイムへの適合が最優先で、固定治具や基準点を前提とした運用設計が入る。複雑金型の逆設計では、深リブや細かいフィーチャーへの入り込みと、鏡面処理部への対応が判断材料になる。
つまり、同じ「3Dスキャン」でも、ターゲット特性ごとに最適解は変わる。表面状態とマーキング可否で取得方式を絞り、ワークサイズと現場自由度で装置形態を決め、ロット繰り返し性で運用設計を固める。この順で評価すれば、現場で使えない高精度機や、精度不足の可搬機を選ぶ失敗は避けられる。
導入前のサンプル計測による適合性確認の流れ
導入前のサンプル計測による適合性確認の流れ
自社の3Dスキャンターゲットに本当に適合するのか。導入を検討する技術者なら、この問いを最初に抱くはずです。カタログ上の精度値だけでは、現場の照明条件やワーク表面の状態、ターゲット配置の自由度まで読み切れません。INSVISIONの3Dスキャンターゲット評価では、サンプル計測による事前検証を推奨しています。準備段階では、実際に検査対象となる代表ワークと、運用時に想定されるターゲット貼付パターンを用意します。計測実施では、量産現場に近い環境下で同一ワークを複数回スキャンし、繰り返し精度とデータ欠損の有無を確認します。データ処理では、取得した点群を既存のCADモデルまたは基準測定値と照合し、GD&T呼び出しに沿った偏差分布を可視化します。結果照合では、ISO 10360で定義される長さ測定誤差や、ASME B89.4.22に基づく球体間距離の検証ポイントを確認します。これにより、欧米の品質管理基準で求められる測定能力を、導入前に自社のターゲットワークで裏付けることが可能になります。
自社ターゲットに合わせた選定チェックリスト
3Dスキャンターゲットの導入を検討する際、カタログスペックの比較から始めると判断を誤ることがある。実際の現場では、測定対象のサイズや表面状態、マーカーの貼付可否、スキャン作業に割ける時間、そして同じ形状を何回繰り返し測定するのかというバッチ性の違いによって、最適なソリューションは変わってくる。ここでは、INSVISIONの産業用3Dスキャナーを例に、自社のワークと工程条件から機種を絞り込むためのチェック項目を整理する。ランキングや点数付けではなく、適合性の判断軸として使ってほしい。
対象ワークのサイズと形状複雑さを最初に確認する。手のひらサイズの射出成形品から自動車のサブフレーム、航空機のブレードまで、ワーク寸法が変われば必要な測定範囲と奥行き方向の分解能も変わる。冷間圧延ロールのような回転体、電冰箱用押出金型の内部摩耗、オートバイの三角台のような複雑鋳造品では、狭い溝や深いポケット部にスキャンデータが届くかどうかが選定の分かれ目になる。INSVISIONのindustrial 3Dスキャナーはこうした多様な対象に適用されてきた実績があるが、まずは自社ワークの最小フィーチャー寸法と最深部のアクセス性を数値で把握しておくことが前提になる。
次に現場の自由度とマーカー条件を評価する。固定式の測定室でじっくり測定できるのか、それともプレス機の脇やメンテナンスピット内で機動的にスキャンする必要があるのか。対象物にマーカーを直接貼れるのか、光沢面や黒色面、透明面でマーカーレス計測を求められるのか。自動車の防撞梁型材のように一度テンプレートを作れば同形状を繰り返し検査するケースと、非遺産の硯のように一点物をデジタル保存するケースでは、求めるスキャンワークフローが異なる。現場の制約を先に洗い出しておかないと、高性能な機器を導入しても運用で頓挫する。
測定タクトとバッチ再現性も見落とせない。毎日の量産検査なのか、週に数回のスポットチェックなのか。同じ治具と手順で誰がスキャンしても同じデータが取れる再現性が求められるのか、それとも熟練技術者が都度判断しながらスキャンするのか。自動車のステアリングナックルや変速機部品のような量産品では、繰り返し測定の安定性とデータ処理の自動化余地が選定の鍵になる。逆にCT装置のような大型精密機器では、単体スキャンの確実性とデータの完全性が優先される。自社の検査頻度と許容できる段取り時間を、導入前に現場担当者と合意しておく必要がある。
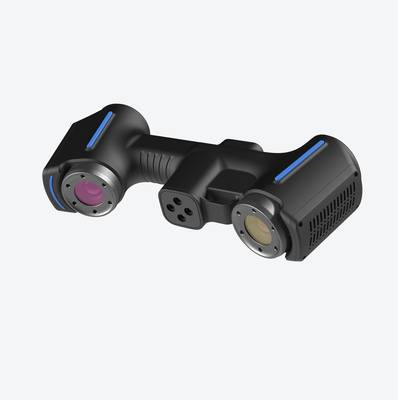
最後にデータの使われ方を定義する。寸法検査のためのCAD比較なのか、摩耗解析のための経時変化モニタリングなのか、それとも金型修正やリバースエンジニアリングのためのメッシュデータ生成なのか。空圧機の組立偏差解析、曲げ管検査治具のゼロ偏差管理、自転車フレームの逆設計など、用途によって必要なデータ形式と精度水準は変わる。INSVISIONのソリューションを選ぶ際も、この「何に使うデータなのか」という出口要件を明確にした上で、営業技術と仕様を詰めるのが実務的だ。スペックシートからではなく、自社のワークと工程から逆算する選定が、結果的に手戻りの少ない導入につながる。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。