

大型部品 3Dスキャナーによる点群取得から偏差分析までの実務フロー
大型部品 3Dスキャナー: 大型部品現場検査における品質連携の課題と3Dスキャンの役割 大型部品の現場検査では、品質担当と製造担当の間で「どこを測ったのか」「その結果をどう工程へ戻すのか」という認識のずれが、リーン生産の流れを止める要因になりやすい。
大型部品現場検査における品質連携の課題と3Dスキャンの役割
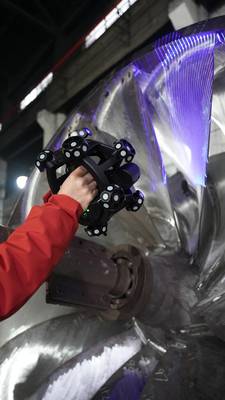
大型部品の現場検査では 品質担当と製造担当の間で どこを測ったのか その結果をどう工程へ戻すのか という認識のずれが リーン生産の流れを止める要因になりやすい ノギスによる単点測定は作業者ごとの当て方の差が残り 固定型三次元測定機
大型部品の現場検査では、品質担当と製造担当の間で「どこを測ったのか」「その結果をどう工程へ戻すのか」という認識のずれが、リーン生産の流れを止める要因になりやすい。ノギスによる単点測定は作業者ごとの当て方の差が残り、固定型三次元測定機(CMM)は測定室へ運ぶ時点で現場のタイミングから外れる。データ引き継ぎが遅れれば、不具合要因の特定はさらに後手に回る。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
シナリオ概要
この記事は、次の現場シナリオとして読むと理解しやすくなります:
- 大型部品の現場検査では 品質担当と製造担当の間で どこを測ったのか その結果をどう工程へ戻すのか とい…: 大型部品の現場検査では、品質担当と製造担当の間で「どこを測ったのか」「その結果をどう工程へ戻すのか」という認識のずれが、リーン生産の流れを止める要因になりやすい。
- 環境条件も軽視できない 大型部品は熱容量が大きいため 工場内の温度勾配や通風の影響を受けやすい スキャ…: 環境条件も軽視できない。
- スキャン作業中に品質担当がリアルタイムで取得状況を確認できるかどうかも 大型部品では工程管理上の分岐点…: スキャン作業中に品質担当がリアルタイムで取得状況を確認できるかどうかも、大型部品では工程管理上の分岐点になる。
大型部品 3Dスキャナーは、この連携の隙間を埋める役割を担う。測定箇所の認識を点ではなく面のデータとして共有し、製造担当がその場で形状を確認できる形に変えることで、品質担当への引き継ぎがデータとして残る。本記事では、自動車OEM、航空宇宙MRO、エネルギー機器、金型製造、医療機器製造の現場を対象に、国際規格への準拠を前提とした検査工程の中で、大型部品 3Dスキャナーが品質連携のどの段階に効くのかを解説する。INSVISIONの技術資料に基づき、適用範囲と工程上の境界条件を整理する。
スキャン実施前の準備と品質基準の事前共有フロー
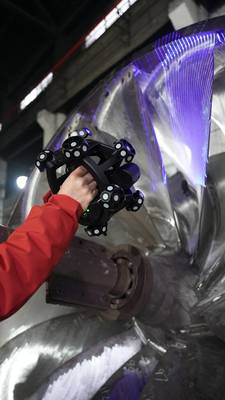
大型部品の3Dスキャンで精度が出ない原因の大半は、スキャナー本体ではなく事前準備にある。特に品質担当と製造担当の間で「何をどこまで測るか」が共有されていない現場では、せっかくのスキャンデータが検査にも逆設計にも使えないという事態が起きる。
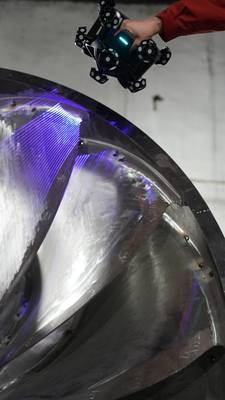
まず表面状態の調整から始める。油膜、切削液、防錆剤が残ったままでは、レーザーや構造化光が乱反射して点群にノイズが乗る。洗浄が必須かどうかは部品の置かれた工程で判断するが、光沢面や黒色面ではスプレー式の粉体マーキングが必要になるケースもある。製造担当は「洗浄済み」の定義を品質担当と擦り合わせておくべきだ。
次に基準座標の設定。大型部品では治具基準、加工基準、CAD座標系の三者がずれていると、後工程の偏差レポートがすべて意味を失う。ISO 5459やASME Y14.5に沿って、データム面とデータム穴をどこに取るかをスキャン前に文書化しておく。品質担当が図面のGD&T呼び出し記号を製造担当に渡し、スキャン時のアライメント基準として確定させる手順が有効だ。
環境条件も軽視できない 大型部品は熱容量が大きいため 工場内の温度勾配や通風の影響を受けやすい スキャンエリアの温度を記録し 部品が環境温度に馴染んでから測定を開始する 振動源となるプレス機や天井クレーンの稼働状況も確認しておきたい
環境条件も軽視できない。大型部品は熱容量が大きいため、工場内の温度勾配や通風の影響を受けやすい。スキャンエリアの温度を記録し、部品が環境温度に馴染んでから測定を開始する。振動源となるプレス機や天井クレーンの稼働状況も確認しておきたい。
最後にデータ形式の事前合意がある。偏差レポートなのか、メッシュデータなのか、それとも逆設計用のCADデータまで必要なのか。INSVISIONの大型部品3Dスキャナーを使う場合でも、この合意がないままスキャンを始めると、後から再測定が必要になる。品質担当が最終成果物を定義し、製造担当がそれに合わせて段取りを組む。この連携があって初めて、スキャンデータは検査記録としても工程改善の材料としても機能する。
大型部品の点群取得におけるスキャン経路設計とリアルタイムチェック
大型部品の点群取得では、スキャン経路の設計がそのままデータ品質と工数に直結する。部品が大きくなるほど、一度のスキャンで全体をカバーすることは現実的ではなく、複数位置からの計測と点群の位置合わせが前提となる。ここで重要なのは、単に「漏れなく撮る」ことではなく、後工程の検査・解析に耐える点群密度と重なり代を確保しながら、無駄なスキャン回数を増やさないことだ。
経路設計の基本は、部品の凹凸、内部構造の有無、現場での設置状態を先に把握することにある。深いポケット部やリブの裏側、溶接ビード周辺は、正面からのスキャンだけでは死角になりやすい。こうした箇所には、スキャナを斜めから当てる位置を経路に組み込み、隣接スキャン同士が十分な重なりを持つように順序を決める。重なり代が不足すると位置合わせ精度が落ち、逆に過剰だとデータ量だけが増えて処理時間を圧迫する。
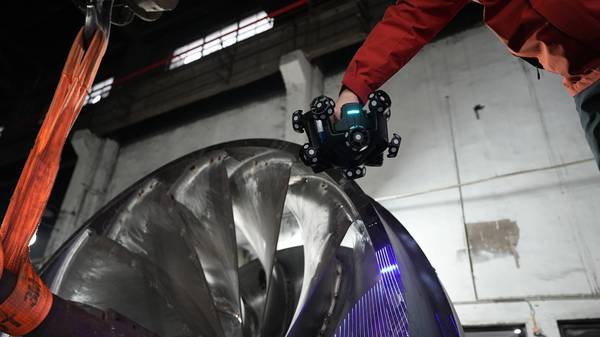
複数回のスキャンデータを統合する際は、基準点の配置が要になる。対象物表面に貼付するターゲットマーカーや、現場に固定した基準球・基準バーを部品全体に分散させ、各スキャン位置から最低でも三つ以上の基準点が安定して見えるようにする。大型部品では、部品の端部と中央部で基準点密度を変えるのではなく、位置合わせ誤差が累積しやすい長手方向に沿って均等に配置する方が実用的だ。
スキャン作業中に品質担当がリアルタイムで取得状況を確認できるかどうかも 大型部品では工程管理上の分岐点になる スキャナ側で点群の欠落やノイズの多い領域をその場で可視化できれば 作業完了後に解析工程で欠陥が見つかり 再計測のために現場へ戻る手戻りを減らせる 特に溶接部品の全寸法計測では 反りや熱変形によってCADモデルと現物の偏差が大きい領域が出やすく スキャン中にデータの粗密を確認する習慣が品質記録の信頼性を左右する
スキャン作業中に品質担当がリアルタイムで取得状況を確認できるかどうかも、大型部品では工程管理上の分岐点になる。スキャナ側で点群の欠落やノイズの多い領域をその場で可視化できれば、作業完了後に解析工程で欠陥が見つかり、再計測のために現場へ戻る手戻りを減らせる。特に溶接部品の全寸法計測では、反りや熱変形によってCADモデルと現物の偏差が大きい領域が出やすく、スキャン中にデータの粗密を確認する習慣が品質記録の信頼性を左右する。
INSVISIONの産業用3Dスキャンソリューションは、機械製造における大型溶接部品の全寸法計測をはじめ、自動車、航空宇宙、医療機器、エネルギー機器など、現場計測の制約が厳しい領域で大型部品の点群取得に用いられている。大型部品向けの3Dスキャナーを選定する際は、単純な精度表示だけでなく、経路設計の自由度、基準点を用いた位置合わせの安定性、スキャン中のデータ確認機能を評価軸に加えることが、結果として計測工数と品質記録の確実性を両立させる。
点群データの処理工程と品質担当への引き継ぎルール
大型部品の3Dスキャナー測定では、スキャン完了後の点群データをいかに品質判断に使える形へ落とし込むかが現場の分かれ目になる。作業担当が取得した生データは、そのままでは偏差分析にも逆設計にも使えない。まずノイズ除去を行い、スキャン中の振動や周辺光、多重反射に由来する孤立点や外れ値を取り除く。続いてメッシュ化を実施し、点の集合を連続した面データへ変換する。このときメッシュ密度を上げすぎるとファイルが肥大化し、下げすぎると形状特徴が失われるため、対象部品の公差要求に応じた設定が必要だ。
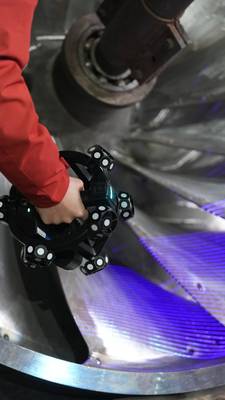
CADデータとのアライメントは、基準面・基準穴・GD&T指示を参照しながらベストフィットまたはRPS方式で行う。アライメントがずれたまま偏差マップを作成すると、実際の加工誤差とは無関係な色分布が現れるため、品質担当は必ずアライメント基準を確認すべきである。
引き継ぎ時に必要な付帯情報は、測定日時、対象ロット番号、環境温度、使用したスキャナーの処理パラメータの4点だ。これらを欠くと、後日不具合が発生した際に測定条件の再現ができず、レビューが停滞する。INSVISIONの大型部品3Dスキャナーを用いた工程では、生データ、メッシュデータ、偏差マップをフォルダ階層で分け、ファイル名にロット番号と測定日時を含める運用が有効である。品質担当は生データに遡って再解析できるため、作業担当の判断に依存しない検証が可能になる。
偏差分析レポートの作成と製造工程へのフィードバック
偏差分析レポートの作成と製造工程へのフィードバック
大型部品の3Dスキャナーを導入した後、現場で最も時間がかかるのは測定そのものではなく、測定結果をどう整理し、製造工程へ戻すかという段階だ。スキャナーが出力する点群やメッシュはあくまで生データであり、そこから公差判定、偏差マップ、品質レポートへ変換して初めて、機械加工や溶接、組立の担当者が次のアクションを取れる。
本節では、偏差分析の結果をISO/ASME規格に沿った品質レポートへまとめる手順と、不具合が発生した際に品質部門と製造部門が同じデータを見ながら要因分析を進めるための共有の仕組みを解説する。あわせて、逆設計が必要になった場合にメッシュデータやサーフェスデータをどのような基準で交付すべきかについても触れる。いずれもINSVISIONの大型部品3Dスキャナーで取得したデータを前提とした、現場運用の実務的な内容である。
公差一覧の表示では、図面のGD&T呼び方とスキャンデータ上の評価点を紐づけ、どの部位が公差内でどの部位が逸脱しているかを一覧化する。単に「外れている」と示すだけでは不十分で、偏差の方向と量を製造担当が読める形に落とすことが重要になる。偏差分布マップはその役割を果たす。カラーマップで面全体の傾向を示すことで、金型の摩耗や溶接ひずみ、クランプ位置の影響といった要因が見えやすくなる。たとえば大型溶接構造物であれば、特定の溶接線付近だけが一方向に偏っている場合、熱収縮の影響を疑うべきだ。逆に面全体が均一にずれているなら、基準面の取り方や治具の位置ずれを先に確認したほうがよい。
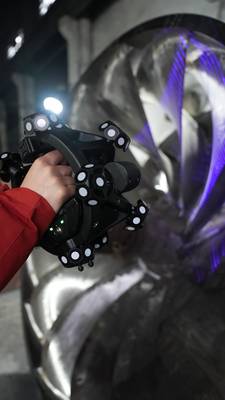
不具合要因の分析では、品質担当と製造担当が同じ画面を共有できるかが分岐点になる。スキャンデータ、CADモデル、偏差マップ、断面比較を一つのプロジェクトファイルにまとめておけば、会議の場で「どの部位が」「どれだけ」「どの方向に」ずれているかを双方が同時に確認できる。メールでスクリーンショットを送る運用では、断面位置や評価基準がずれたまま議論が進みがちだ。データ形式を統一し、寸法評価の基準面を明示しておくことが、要因分析の手戻りを減らす。
逆設計のデータ交付では 目的によって形式を変える必要がある 金型修正や治具設計に使うなら スキャンデータからサーフェス化したCADモデルが必要になる 一方 解析や形状比較だけが目的なら メッシュデータのままでも十分な場合が多い 交付基準を事前に決めておかないと
逆設計のデータ交付では、目的によって形式を変える必要がある。金型修正や治具設計に使うなら、スキャンデータからサーフェス化したCADモデルが必要になる。一方、解析や形状比較だけが目的なら、メッシュデータのままでも十分な場合が多い。交付基準を事前に決めておかないと、製造側が使えない形式でデータが渡り、再スキャンや再モデリングのコストが発生する。INSVISIONの大型部品3Dスキャナーで取得したデータは、こうした後工程の用途を想定して形式を整理しておくと、品質から製造までの流れが止まりにくくなる。
再検査の判断基準と継続的品質改善のためのデータ活用
再検査の判断基準は、初回スキャンで得た形状偏差データをそのまま修正加工の指示書として使えるかどうかにかかっている。不合格箇所が基準座標系に対してどこで、どの方向に、どれだけずれているかが数値で残っていれば、現場は推測ではなく座標値で修正に入れる。これが大型部品 3Dスキャナーを検査工程に組み込む最大の利点だ。
修正後の再スキャンでは、初回と同じ基準座標を再現することが測定の一貫性を左右する。ターゲットを貼ったままにできる場合は問題ないが、加工でターゲットが失われるケースでは、残存した基準面や穴位置から同一アライメントを再構築する手順をあらかじめ決めておく必要がある。INSVISIONの大型部品 3Dスキャナーは、こうした再現性の高い測定ワークフローを前提に設計されており、初回データと再検査データの差分比較が工程内で無理なく運用できる。
蓄積した計測データは、単発の合否判定で終わらせず、工程の傾向分析に回すべきだ。同じ部位の偏差がロットごとにどう動いているかを追えば、金型の摩耗やクランプのへたりといった経時変化を不良が顕在化する前に捉えられる。インダストリー4.0の文脈では、この品質データのデジタル化が検査工程をコストセンターからプロセス改善の情報源へ変える。導入時に確認すべきは、対応サイズ、精度、環境耐性、そして既存のCAD・検査ソフトとのデータ互換性である。この四軸を自社の工程条件に照らして評価すれば、現場に定着するソリューションを選べる。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。