

複雑形状部品の品質管理を変える産業用3Dスキャナー導入判断の要点
複雑形状部品の品質管理における産業用3Dスキャナー導入の判断基準を解説。精度、測定範囲、データ互換性、運用設計の評価軸と実証手順を紹介します。
複雑形状部品の品質管理と、産業用3Dスキャナー導入の判断迷点
自動車部品、金型、機械加工品の品質責任者であれば、一度は直面したはずだ。ノギスやハイトゲージでは届かない内部形状、固定型三次元測定機ではセットアップに半日かかる複雑なワーク、摩耗した金型のどの面がどれだけ減っているのかを数値で示せないもどかしさ。こうした現場課題が、産業用3Dスキャナーへの関心を押し上げている。
要点のまとめ
- 自動車部品、金型、機械加工品の品質責任者であれば、一度は直面したはずだ。
- 産業用3Dスキャナーの導入で最も多い誤解は、「高精度な機器を買えば、測定品質は自動的に上がる」という考え方だ。
- 自社のワークで、どこまで測定できるのか。
- 光沢面、黒色樹脂、透明部品などは、光学式スキャナーにとって測定条件が厳しくなる対象だ。
しかし、導入判断の段階で立ち止まる人も多い。見積もりを見て「このコストで本当に検査工数が削減できるのか」「既存の測定機とデータが整合するのか」と迷うのは当然だ。
本稿で共有したい判断の軸は一つ。スキャナーは万能の測定機ではなく、複雑形状を「面」として捉え、従来の点測定では不可能だった比較・解析を可能にするツールだということだ。金型の摩耗検査、自動車部品の寸法検査、機械部品のリバースエンジニアリング。これらのタスクに照らして、自社の検査工程にどこまで組み込めるかを見極めることが、導入の成否を分ける。

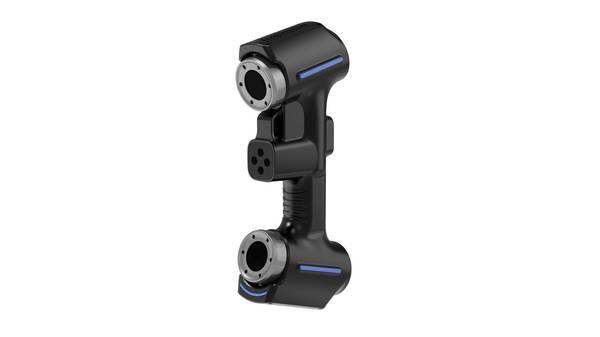
INSVISIONの産業用3Dスキャナーは、こうした用途を想定した設計となっている。ただし、機種選定の前にまず、自社の測定対象と要求精度を整理することを勧める。

産業用3Dスキャナー導入でよくある判断ミスの背景
産業用3Dスキャナーの導入で最も多い誤解は、「高精度な機器を買えば、測定品質は自動的に上がる」という考え方だ。実際には、導入後に発生する失敗の多くは機器そのものの性能ではなく、導入前の要件定義と運用設計の不足に起因する。
典型的な失敗パターンは4つに集約される。第一に、カタログ上の最高精度だけを見て選定し、実際のワーク材質や表面状態、測定環境では想定精度が出ないケース。第二に、スキャン範囲や焦点深度を確認せず、自社の最大ワークサイズに機器が対応していなかったケース。第三に、取得した点群データを既存のCAD・品質管理システムへ円滑に取り込めず、検査フローが途中で断絶するケース。第四に、現場オペレーターが操作を習得できず、装置が稼働しないまま棚卸資産化するケースだ。
これらの根本原因は、「要件定義の不足」「現場タスクとのミスマッチ」「運用体制の未整備」の3点に帰着する。導入判断の前に、測定対象の寸法公差、表面性状、検査頻度、データの受け渡し先までを明確化し、機器単体ではなく検査プロセス全体として評価することが不可欠である。
自社のタスクに合わせて確認すべき4つの評価基準
産業用3Dスキャナーを選定する際、カタログスペックの数値だけを見て判断すると、導入後に「測定できない」「運用が回らない」という事態を招きかねません。重要なのは、自社のワークの形状・素材・検査タスクに対して、装置とワークフローが実際に噛み合うかどうかを、現場目線で切り分けて確認することです。ここでは評価の軸を4つに整理します。
①測定精度と対象適合性
まず自社の図面公差やGD&T指示を確認してください。求めているのは量産検査での工程能力なのか、逆向き設計のための参照データなのか。装置カタログの精度値は、理想条件での値であることが多いため、実ワークの材質(光沢面・黒色面・透明物)や形状(深リブ・狭いポケット)でどの程度再現性が落ちるかを、テストカットで見極める必要があります。
②測定範囲と作業効率
大きなワークを何度もスキャン位置を変えて測定するのか、小型部品を短タクトで回すのか。被写界深度と1回の測定範囲が、自社のワークサイズと検査リズムに合うかを確認します。位置合わせの回数が増えるほど、作業時間と誤差要因は増えます。
③用途別の親和性
量産検査なら寸法レポートの出力フロー、逆向き設計ならサーフェス作成までの手順、金型修正なら基準面との比較表示。同じスキャナーでも、ソフトウェア側の操作ステップが自社の業務フローに合わなければ、現場は使わなくなります。
④データ互換性
既存のCADソフトや品質管理システムに、点群・メッシュ・レポート形式でそのまま渡せるか。エクスポート時の再変換が増えるほど、データ欠損やトレーサビリティの断絶が起こります。
各基準について、まず自社で「絶対に外せない要件」と「許容できる妥協点」を書き出してください。その上で、実際のワークを持ち込んだデモ測定を行い、出力データを既存の検査フローに流し込むところまで確認することを推奨します。スペックシートの読み合わせではなく、ワークを中心に据えた評価が、導入後の手戻りを防ぎます。
導入前の実証手順とINSVISIONソリューションの位置づけ
自社のワークで、どこまで測定できるのか。導入を検討する技術者なら、まずここが知りたいはずだ。前項の評価基準を踏まえれば、実証プロセスは「デモ測定」「データ互換性の確認」「操作習得性の見極め」の三段階に絞られる。
デモ測定では、実際の検査対象に近い複雑形状を用意する。光沢面や黒色面、深いリブ、エッジ部など、自社で測定に苦労している部位をあえて含めるのが有効だ。依頼時には「どの部位を、どの公差で、どのようなデータ形式でほしいか」を明確に伝えると、結果の判断がぶれない。
出力データは、既存のCADソフトや検査ソフトで問題なく読み込めるかを確認する。STLやSTEPなど、自社のワークフローに落とし込める形式か、メッシュの欠損やノイズが許容範囲かをチェックする。
操作習得性は、現場担当者が短時間のトレーニングで反復測定できるかを基準にすると実務的だ。デモ時に実際に触らせてもらい、準備からスキャン、データ出力までの一連の流れを体験しておきたい。
こうした検証プロセスにおいて、INSVISIONの産業用3Dスキャナーは、自動車産業や金型製造、機械製造の分野で複雑形状の検査やリバースエンジニアリングに適用されてきた実績を持つ。たとえば、自動車のトランスミッション部品や金型摩耗部の定量評価など、現場の評価基準に照らした参考事例として位置づけられる。ただし、過剰な期待を前提とするのではなく、あくまで自社の判断軸で適合性を見極めるための一つの選択肢として捉えるのが妥当だ。
導入判断で迷いやすいのは、カタログスペックと実測値の差である。精度やスキャン範囲の数値は参考にしつつ、自社ワークでの再現性と安定性を優先して評価することを勧める。
よくある質問
Q:デモ測定を依頼する際、ワークは何点用意すべきか
A:代表形状を含む2〜3点が目安。光沢面や深穴など、測定難易度の高い部位を含めると検証精度が上がる。
Q:測定データの互換性はどの時点で確認すべきか
A:デモ依頼前の段階で、出力形式と自社ソフトの対応を確認しておくと、後工程での手戻りを防げる。
Q:操作習得に必要な時間の目安は
A:現場の習熟度によるため一概には言えないが、デモ時に初めて触る担当者が一連の操作を完了できるかが判断材料になる。
Q:INSVISIONの産業用3Dスキャナーはどのような用途に向くか
A:複雑形状の検査や逆向き設計など、自動車・金型・機械製造分野での適用事例がある。自社の用途と照らして評価したい。
Q:実証時に見落としがちなポイントは
A:測定環境の温度変化や振動、ワークの固定方法など、現場条件が結果に与える影響を確認しておくと、導入後の乖離を減らせる。
よくある疑問と導入前チェックリスト
産業用3Dスキャナーの導入を検討する際、カタログスペックだけでは判断しきれない実務的な疑問が浮かぶことが多い。ここでは、品質管理や生産技術の担当者から実際に寄せられる4つの質問を取り上げ、導入判断の前に確認しておきたいポイントを整理する。
Q1. どんな素材の部品でも測定できるのか
光沢面、黒色樹脂、透明部品などは、光学式スキャナーにとって測定条件が厳しくなる対象だ。多くの場合、粉末スプレーやマーキング処理で対応するが、処理の手間や洗浄工程への影響を事前に評価しておく必要がある。INSVISIONの産業用3Dスキャナーは幅広いワークに対応するが、導入前に自社の代表的なワークでテスト測定を行い、前処理の要否とスキャン品質を確認することを推奨する。
Q2. 導入後の操作習得にはどのくらいの期間が必要か
基本的な操作は数日で習得できるケースが多いが、測定戦略の立案やデータ処理まで含めると、実務で安定して使えるようになるには数週間から1〜2カ月程度を見込むべきだ。特に、固定型三次元測定機の操作に慣れた技術者は、スキャンデータの評価方法や位置合わせの考え方に慣れるまで時間がかかることがある。導入時にメーカーのトレーニング内容と、その後のサポート体制を確認しておきたい。
Q3. 固定型三次元測定機との使い分けのポイントは
固定型CMMは幾何公差の検証で高い信頼性を持つが、複雑な自由曲面や多数の点群取得には時間がかかる。一方、産業用3Dスキャナーは面全体の形状を短時間で取得し、CADデータとの比較やリバースエンジニアリングに強みを発揮する。使い分けの目安としては、寸法公差の厳格な検証はCMM、形状偏差の可視化や迅速なフィードバックが必要な場面では3Dスキャナーという整理が現実的だ。両者の測定結果の相関を確認しておくことも、社内での受け入れをスムーズにする。
Q4. 量産ラインへのインライン組み込みは可能か
可能だが、オフラインでの導入とは異なる設計思想が求められる。照明環境の変動、振動、温度変化、ワークの位置決め精度、タクトタイムへの適合など、現場条件を詳細に評価する必要がある。ロボットや搬送装置との連携、測定結果の自動合否判定、データのトレーサビリティ確保まで含めたシステム設計が前提となる。まずはオフラインで測定ノウハウを蓄積し、その後にインライン化の範囲を段階的に広げるアプローチが失敗を避ける上で有効だ。
導入前チェックリスト
自社の要件を整理しながら評価を進めるためのチェックリストを以下に示す。各項目について、自社の要件を明確にし、検証方法を決めておくことで、導入後のミスマッチを防ぐことができる。

| 確認項目 | 自社の要件 | 検証方法 |
|---|---|---|
| 測定対象ワークの材質・表面状態 | 光沢面、黒色樹脂、透明部品の有無 | 代表ワークでのテスト測定、前処理の要否確認 |
| 要求精度と測定範囲 | 公差の厳しさ、ワークサイズ | 精度仕様の確認、繰り返し精度の実測 |
| 測定頻度とタクトタイム | 全数検査か抜取検査か | 実ワークでのサイクルタイム測定 |
| データ活用の目的 | 検査、リバース、金型修正など | CAD比較、寸法評価のワークフロー確認 |
| 設置環境と制約 | 温度変化、振動、スペース | 設置条件の現場確認、環境影響評価 |
| オペレーターのスキル | 3D測定の経験有無 | トレーニング内容と習熟期間の確認 |
| 既存システムとの連携 | CADソフト、品質管理システム | データ形式、出力互換性の確認 |
| 保守・サポート体制 | 定期校正、トラブル対応 | サービス内容、対応時間の確認 |
このチェックリストを社内の関係部門で共有し、各項目の優先度を合意しておくことで、導入判断がスムーズに進むはずだ。INSVISIONの産業用3Dスキャナーは、これらの要件に対して柔軟に対応できる設計となっており、実際のワークを使ったデモ測定で実力を確認することを勧める。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。