

高精度産業分野で実績のある3Dスキャナーの技術と活用ガイド
製造業の品質管理・設計現場における3Dスキャナーの技術方式、選定ポイント、主要産業での活用シーンを解説。計測課題の解決に役立つ実践ガイド。
製造業の品質管理・設計現場が抱える計測課題

結論から先に述べる。複雑形状部品の品質保証において、従来の接触式計測と2次元検査だけに依存する体制は、すでに限界を迎えている。リーン生産とインダストリー4.0の浸透に伴い、計測データのデジタル化、検査リードタイムの短縮、そして全数検査への移行が現実的な経営課題として浮上しているためだ。
ノギスやマイクロメーター、ハイトゲージといった接触式測定器は、直線寸法や外径、段差の測定には依然として有効である。しかし、金型キャビティ内部の摩耗状態、自由曲面を持つ鋳造品や鍛造品、樹脂成形品の反り、溶接ビード形状など、連続的な面データを必要とする対象に対しては、点や線での評価しかできない。結果として、検査員の技能依存度が高まり、測定の再現性が低下する。
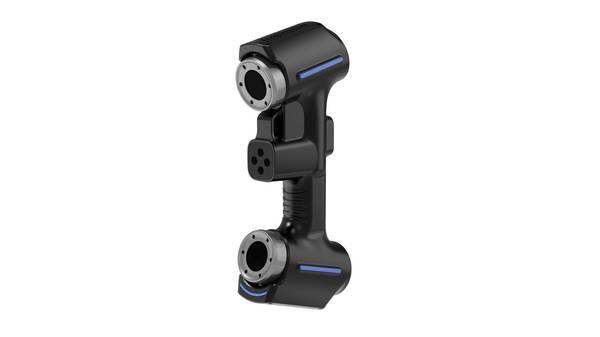
2次元検査についても同様の制約がある。投影機や画像寸法測定器は輪郭評価に強い一方、奥行き方向の情報を持たないため、3次元的なうねりや面粗さ、断面形状の変化を捉えられない。金型の内部摩耗を外部から定量評価するケースでは、そもそも測定子が届かない、輪郭光が当たらないという物理的な壁がある。
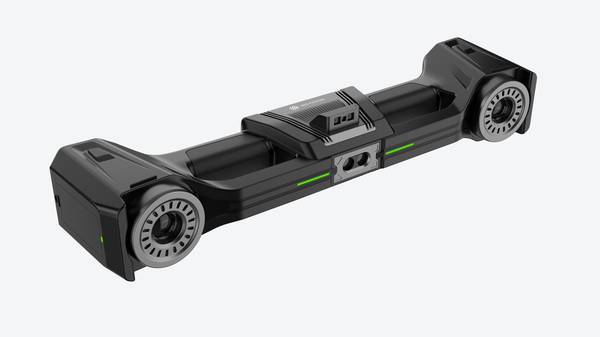
さらに、自動車OEMや航空宇宙MROの現場では、短納期での初品検査や工程内検査が常態化している。従来手法ではサンプリング検査に頼らざるを得ず、不良流出リスクを完全には排除できない。品質トレーサビリティの観点からも、紙ベースの検査記録や部分的な寸法データでは、後工程での不具合解析や設計へのフィードバックに十分な情報を残せない。
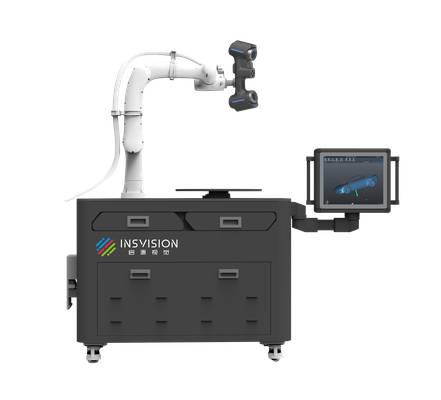
産業用3Dスキャナーが注目されるのは、これらの制約を構造的に解消できるからである。非接触で面全体の点群データを取得し、CADモデルとの比較による偏差マップ生成、リバースエンジニアリング、デジタルデータとしての長期保存までを一貫して行える。INSVISIONの産業用3Dスキャナーは、こうした計測課題に対して、対象物の形状や現場条件に応じたデータ取得手段を提供する位置づけにある。
産業用3Dスキャナーの基本原理と技術方式の特徴
「3Dスキャナーはカメラで写真を撮るように形状をコピーする」——この認識は半分正しく、半分誤っている。スキャナーが出力するのは画像ではなく、対象表面の三次元座標を持つ膨大な点群データであり、その生成プロセスは光学計測とアルゴリズムによる再構成の複合体だ。本節では、構造化光方式とレーザースキャン方式を軸に、各方式がどのように点群を生成し、どのような計測条件で真価を発揮するかを整理する。
選定項目と現場確認
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 産業用3Dスキャナーの基本原理と技術方式の特徴 | 「3Dスキャナーはカメラで写真を撮るように形状をコピーする」——この認識は半分正しく、半分誤っている。 | スキャナーが出力するのは画像ではなく、対象表面の三次元座標を持つ膨大な点群データであり、その生成プロセスは光学計測とアルゴリズムによる再構成の複合体だ。 |
| INSVISIONの3D計測技術が高精度分野で選ばれる理由 | INSVISIONの3Dスキャナーが高精度分野で選ばれる理由は、派手な仕様表ではなく、ISO/ASME規格に準拠した検査工程での累積活用実績にある。 | 航空宇宙機器のブレード検査では、自由曲面の翼形状を非接触で点群化し、設計CADとの偏差をGD&Tコールアウトに沿って評価するワークフローが定着している。 |
| 自社の課題に適した3Dスキャナーの選定・検証ポイント | 3Dスキャナーの導入を検討する際、カタログ上の仕様だけを見て判断するのは危険だ。 | 同じ「高精度」という表現でも、測定対象の材質や形状、現場の照明条件によって実際に得られるデータ品質は大きく変わる。 |
| 主要産業における3Dスキャナーの代表的な活用シーン | 製造現場では、検査工程を従来のハイトゲージや定盤測定から3Dスキャナーへ切り替えると、作業時間の短縮だけでなく、取得できるデータの質そのものが変わる。 | 単一断面の寸法確認から、部品全体の形状偏差を色分布で可視化する流れへ移行するため、技術者間の認識差も減る。 |
構造化光方式は、プロジェクターから縞状や格子状のパターンを対象物に投影し、その変形をカメラで捉えて三角測量の原理で形状を算出する。一度に広い領域を計測できるため、機械加工部品や鋳造品のような複雑自由曲面の全体形状取得に適する。一方、レーザースキャン方式はレーザーラインまたはポイントを走査し、反射光の位置から座標を計算する。光沢面や暗色面でも比較的安定したデータが得られやすく、深い溝やポケット部など構造化光では影になりやすい部位の計測に強みを持つ。
どちらが優れているかではなく、計測対象の材質・表面性状・必要なデータ密度・現場の照明条件によって適性が変わる。たとえばINSVISIONの産業用3Dスキャナーが扱う自動車用アルミ鋳造部品やプレス成形品の検査では、部位ごとに要求されるデータ密度が異なるため、技術方式の特性を理解した上で計測戦略を組むことが前提となる。
INSVISIONの3D計測技術が高精度分野で選ばれる理由
INSVISIONの3Dスキャナーが高精度分野で選ばれる理由は、派手な仕様表ではなく、ISO/ASME規格に準拠した検査工程での累積活用実績にある。航空宇宙機器のブレード検査では、自由曲面の翼形状を非接触で点群化し、設計CADとの偏差をGD&Tコールアウトに沿って評価するワークフローが定着している。医療用CT機器の精密組み立てでは、構成部品の取り付け基準面や位置度をスキャンデータ上で検証し、組立前の手戻りを減らす用途で使われている。金型の摩耗計測では、初期形状を基準データとして保存し、定期スキャンとの差分から局所的な減肉傾向を把握する手法が一般的だ。いずれも「何ミクロン出るか」だけではなく、測定データを現場の判断にどう落とし込むかが評価の分かれ目になる。INSVISIONの産業用3Dスキャナーは、そうした検査タスクを支えるデータ取得手段として位置づけられている。
自社の課題に適した3Dスキャナーの選定・検証ポイント
3Dスキャナーの導入を検討する際、カタログ上の仕様だけを見て判断するのは危険だ。同じ「高精度」という表現でも、測定対象の材質や形状、現場の照明条件によって実際に得られるデータ品質は大きく変わる。重要なのは、自社の測定タスクを明確に定義し、その条件でスキャナーがどこまで使えるかを事前に検証することである。
本節では、計測対象の材質・形状・サイズ、要求される精度レベル、現場の環境条件、取得データの活用目的という四つの軸から、選定時に重視すべき観点を整理する。数値スペックの比較表ではなく、導入前のサンプル計測で何を確認すべきかという実務的な判断基準に焦点を当てる。
まず計測対象の材質である。光沢のある金属面、黒色のゴム部品、透明な樹脂、あるいは鋳物の粗い表面では、光学式3Dスキャナーの応答特性が異なる。鏡面に近い表面ではレーザーやパターン光が正反射してデータが欠落しやすく、黒色や透明体では光の吸収・透過によって点群密度が低下する。このような対象を扱う場合、スプレー処理やマーキングが許容されるか、あるいはそれなしで十分なデータが取れるかを実物で確認する必要がある。INSVISIONの3Dスキャナーを評価する際も、実際のワークを持ち込んでスキャンし、光沢面や暗色部のデータ取得状況を確認することが推奨される。
次に形状とサイズである。深い溝、小さな穴、薄肉部、複雑な内部構造などは、スキャナーの視野角や焦点深度の制約を受けやすい。大型の構造物では複数回のスキャンをつなぎ合わせる必要があり、位置合わせ精度が最終的なデータ品質を左右する。逆に小型部品では、細部のエッジがどこまで再現されるかが寸法検査の実用性を決める。自社の部品形状を代表するサンプルを用意し、エッジ部や深穴部の再現性を確認することが不可欠だ。
要求される精度レベルについては、カタログ値と実際の測定不確かさを区別して考える必要がある。メーカーが公表する精度は、理想的条件下での値であることが多い。現場では温度変化、ワークの固定状態、スキャン距離の変動などが誤差要因となる。寸法検査に使う場合は、三次元測定機との相関確認や、既知の基準ゲージを使った検証が有効だ。
環境条件も見落とせない。工場の振動、外光の入る窓際、粉塵の多いエリアでは、スキャナーの安定性が変化する。屋外や高温環境での使用を想定する場合は、その条件下でテストすることが望ましい。照明条件の変化に強い方式かどうかも、現場で確認すべきポイントである。
最後にデータの活用目的を明確にする。寸法検査であればCADデータとの比較機能、逆向き設計であればメッシュ生成やサーフェス化のしやすさ、デジタルアーカイブであれば色情報の再現性が重要になる。同じスキャナーでも、目的によって評価すべき機能は異なる。
結論として、3Dスキャナー選定で最も有効なのは、自社の実ワークを使ったサンプル計測である。カタログ数値の比較に時間をかけるよりも、実際の出力データを見て、自社の基準で品質と作業効率を判断する方が、導入後のミスマッチを防げる。
主要産業における3Dスキャナーの代表的な活用シーン
製造現場では、検査工程を従来のハイトゲージや定盤測定から3Dスキャナーへ切り替えると、作業時間の短縮だけでなく、取得できるデータの質そのものが変わる。単一断面の寸法確認から、部品全体の形状偏差を色分布で可視化する流れへ移行するため、技術者間の認識差も減る。欧米の自動車OEMでは、樹脂成形品や板金プレス品の寸法検査に加え、治具やゲージ自体の経年変化を定期的にスキャンして基準面の狂いを検出する用途が定着している。航空機MROでは、着陸後にエンジンブレードや可動部の摩耗状態を非接触で記録し、CADデータとの偏差から交換時期を判断する。医療機器製造では、微細な組み立て部品の位置関係を確認し、エネルギー産業では圧縮機ケーシングの組み立て偏差を工程内で捉える。金型製造では、摩耗によるキャビティ形状の変化を定量的に追跡する。INSVISIONの3Dスキャナーは、こうした現場で測定対象の複雑形状に左右されず、寸法検査と形状記録を同一ワークフローに統合する役割を担う。
よくある技術的質問とまとめ
Q1:3Dスキャナーはどんな対象物でも計測できるのか
いいえ。光学式3Dスキャナーは、光沢面、透明体、深い穴の奥部、鏡面仕上げの部品では計測が難しくなる。現場では一時的な粉体スプレーやマーカー貼付で対応するが、表面状態によってはデータ欠損が残る。対象物の材質・表面性状・形状を事前に確認することが導入前の第一歩である。
Q2:接触式計測と比べて精度はどうなのか
接触式三次元測定機は点計測で高い再現性を持ち、基準面や穴位置の評価に強い。一方、3Dスキャナーは面全体を短時間で取得できるため、自由曲面や摩耗・変形の分布把握に適する。精度比較は「点の正確さ」と「面の網羅性」という異なる指標で捉えるべきで、両者は補完関係にある。
Q3:データ後処理にはどのようなソフトウェアが必要か
スキャンデータは点群のままでは使えない。位置合わせ、ノイズ除去、メッシュ化、CADモデルとの比較、寸法抽出まで一連の処理が必要で、検査用途ではGD&T評価に対応した検査ソフトウェア、リバースエンジニアリング用途ではサーフェスモデリング機能が求められる。INSVISIONの3Dスキャナーは、こうした後処理工程を見据えたデータ形式での出力が可能であり、既存の検査・設計ワークフローに組み込みやすい構成となっている。
まとめ
3Dスキャナーの導入効果は、対象物の特性と要求精度を明確にした上で初めて発揮される。接触式との使い分け、表面処理の要否、後処理ソフトウェアとの整合性を評価し、実際の測定対象を使った検証を経て判断するのが現実的な進め方である。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。