

大型部品の寸法確認で金属加工用3Dスキャナーを活用する現場判断
金属加工用3Dスキャナー:寸法検査とリバースエンジニアリングの成果物を分け、深穴や複雑曲面の取得検証を計画し、公式資料の範囲と個別部品の確認結果を区別します。
3Dスキャンで確認する点
成形板金部品や加工組立部品では、成形面、エッジ、穴、組立インターフェースが寸法上の主要な確認対象となる。薄肉部はわずかな力や熱でも形状が変わりやすく、エッジや穴は加工状態によって輪郭がばらつくため、表面形状を点群として記録し、その分布から実際の立体形状を観察する必要がある。
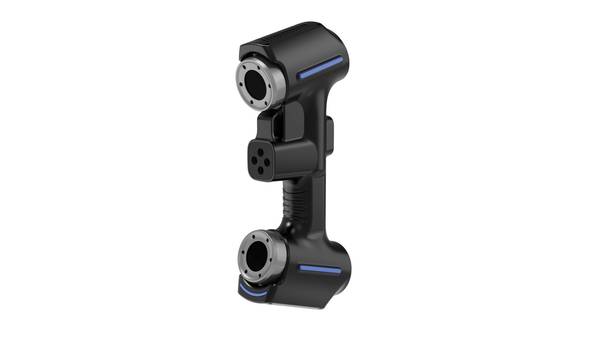
3Dスキャンでは、対象面から得た点群をメッシュ化し、さらにCADモデルとして再構成することがある。このとき、穴の深さや複雑な面の起伏が点群にどのように現れるか、また薄肉部の表面がどの程度安定して捉えられるかは、対象物ごとに異なる。観察者は、取得した点群の広がりと形状の再現性を、実物の特徴と照らし合わせて確認することになる。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
代表部品で確認する項目
代表部品の確認では、成形面、エッジ、穴、組立インターフェースのうち、検査で必要となる領域をあらかじめ特定しておく。深い穴や奥まった形状へ測定が届くか、薄肉部の表面がスキャン中に変化しないか、基準となる面や穴をどのように設定するかは、実際の部品を測定するまで確定しない。
比較に用いる基準形状と許容範囲の扱いも、対象部品ごとに定義が必要である。測定中に表面の反射状態や部品の固定方法が変わった場合、再測定が必要か、そのまま比較してよいかは、事前に定めた条件に照らして判断する。未確認の条件は記録に残し、追加の確認が必要な状態として区別する。
公式資料で確認できる内容
提供された公式AlphaScan操作資料は、検証済み製品がスキャン準備、スキャンモード、データキャプチャ、データ編集、メッシュまたはモデル処理、エクスポート、寸法検査、リバースエンジニアリングワークフローを文書化していることを示します。これは金属加工部品の検査計画を支援するものです。
公式資料は、現在の部品に関する測定結果または合格判定を立証するものではありません。金属加工用3Dスキャナーについて、公式資料が示すのは明記された製品と用途の範囲だけです。現在の対象物の成果、合否判断、資料にない現場結果を、製品名または用途説明から直接推論しないでください。
FAQ
金属加工トピックは何を対象としていますか?
成形板金部品および加工組立部品の検査計画を対象とし、成形面、エッジ、穴、組立インターフェース、薄肉挙動、および公差要件を含みます。
代表的な加工部品で何を確認する必要がありますか?
必要なフィーチャーへのキャプチャアクセス、データムの適用、薄肉または反射領域での使用可能なデータ、および検査対象の各領域について明記された公差要件を確認します。
公式AlphaScanの証拠は金属加工について何を立証しますか?
公式AlphaScan操作資料は、文書化された寸法検査ワークフローのカバレッジを立証しますが、現在の部品に関する結果または合格判定は立証しません。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。