

点群データから品質判断へつなぐ3Dスキャナーの精度の使い方
3Dスキャナーの精度:寸法検査とリバースエンジニアリングの成果物を分け、深穴や複雑曲面の取得検証を計画し、公式資料の範囲と個別部品の確認結果を区別します。
3Dスキャンで確認する点
寸法公差が定義された工業部品では、形状のわずかな差が組付けや機能に直接影響する。3Dスキャナーは対象面から多数の座標点を取得し、点群として表面形状を記録する。この点群から面の位置や輪郭を再構成できるため、設計上の狙い値と実物との差を観察できる。読者は、同じ部位を複数回測定した際の座標値のばらつきと、隣接する点の最小間隔を分けて比較する必要がある。
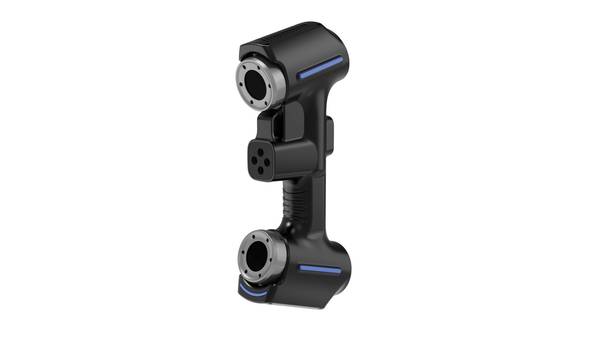
深い穴や複雑な曲面を持つ部品では、表面形状の再現に必要な点密度と、測定ごとの再現性が異なる要因で変化する。取得した点群から生成されるメッシュやCADモデルは、元の面形状を近似した表現となる。そのため、形状の細部がどの程度の間隔で捉えられているかと、同じ形状を再度測定したときに座標値がどの程度一致するかを別々に確認することが重要である。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
代表部品で確認する項目
代表部品の検証では、要求される寸法領域、深穴や凹部へのアクセス、表面の応答、基準の取り方、必要な出力、合否判定の条件を個別に確認する。計画したセットアップの下で代表部品上にて各項目を確認できるまでは、その条件を確認済みとはみなさない。確認済みの条件、未試験の条件、追加確認が必要な条件は分けて扱う。対象物の状態または成果物の要件が変わる場合、それまでの判断は未確定のまま残る。
例外となる部位と回復が必要となる部位は、確認すべき境界として定義し、そのまま結論へ進めない。代表部品の表面状態、形状、配置が変われば、アクセスと応答の前提も変わるため、以前の確認結果を新しい条件へそのまま適用しない。未試験のまま残る領域は、合否判定の対象外として明示する。追加確認の要否は、要求領域と出力条件に照らして個別に判断する。
公式資料で確認できる内容
提供された公式AlphaScan操作資料は、本製品が工業部品の寸法検査、深穴および複雑曲面の3Dデジタル化、CADモデル再構築を伴うリバースエンジニアリングについて文書化されていることを示す。これは精度計画に関連するワークフローの存在を裏付ける。
本証拠は、現在の部品に対する結果や合否判定を確立するものではない。特定の公差域や表面状態に対する精度、分解能、繰返し精度、比較性能を定量化するものではない。3Dスキャナーの精度について、公式資料が示すのは明記された製品と用途の範囲だけである。現在の対象物の成果、合否判断、資料にない現場結果を、製品名または用途説明から直接推論しない。
FAQ
本記事は何を分離しますか?
寸法公差が定義された工業部品について、精度、分解能、繰返し精度、合否判定を独立した計画決定事項として分離します。
代表部品上で何を確認する必要がありますか?
要求される公差域、参照戦略、比較方法、合否基準が定義されていることを確認し、校正、表面応答、カバレッジはその部品上で検証されるまで未解決のままにします。
公式AlphaScan証拠は何を確立しますか?
寸法検査、深穴および複雑曲面のデジタル化、リバースエンジニアリングの文書化されたワークフローを確立しますが、現在の部品に対する結果や合否判定は確立しません。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。