

O que verificar antes de escolher relatório de inspeção 3D
relatório de inspeção 3d: A crença comum que simplifica a avaliação de relatórios de inspeção 3D A crença comum que simplifica a avaliação de relatórios de.
A crença comum que simplifica a avaliação de relatórios de inspeção 3D
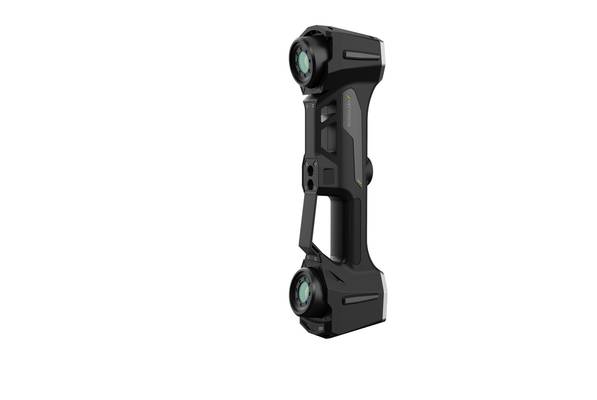
Em muitas plantas industriais ocidentais ainda circula uma
Em muitas plantas industriais ocidentais, ainda circula uma suposição que parece inofensiva, mas que distorce decisões de compra e de controle de qualidade.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
A ideia é esta: se o fabricante do escâner declara uma precisão nominal alta, o relatório de inspeção 3D gerado por aquele equipamento será automaticamente válido para qualquer peça, em qualquer condição de chão de fábrica. Essa crença nasce da busca por critérios rápidos de avaliação de fornecedores.
Em um cenário de manufatura enxuta, com pressão por auditorias ISO e ASME, gestores querem atalhos para comparar soluções. O problema é que precisão nominal de catálogo não mede, sozinha, a confiabilidade de um relatório de inspeção 3D.
Fatores como preparação de superfície, estabilidade térmica, estratégia de alinhamento e rastreabilidade metrológica pesam tanto quanto o número impresso na ficha técnica. A INSVISION observa esse equívoco com frequência em discussões com líderes de qualidade.
A simplificação gera custos ocultos, não conformidades que passam despercebidas e reprovações em auditorias. O relatório só vale quando o processo inteiro é controlado, não apenas o sensor.
Pontos-chave
- Em muitas plantas industriais ocidentais, ainda circula uma suposição que parece inofensiva, mas que distorce decisões de compra e de controle d…
- Um relatório de inspeção 3D só merece ser chamado de auditável quando qualquer engenheiro independente consegue reconstruir o caminho completo e…
- Por fim, o alinhamento dos resultados com normas de GD&T ISO ou ASME precisa ser explícito.
- Para auditores e engenheiros de qualidade, um ponto crítico é a rastreabilidade.
Por que a precisão de laboratório não se reflete em cenários reais de fábrica
Quem trabalha com metrologia industrial sabe que a especificação de precisão de um escâner 3D é apenas o ponto de partida. Em laboratório, as condições são controladas: temperatura estável, superfícies preparadas, iluminação uniforme e peças posicionadas de forma ideal. Na fábrica, a realidade é outra.
Um molde com superfícies altamente refletivas e cavidades profundas de difícil acesso, por exemplo, gera reflexos que confundem o sensor. Rolos de laminação com desgaste superficial apresentam texturas irregulares que alteram a resposta óptica.
Válvulas industriais com superfícies de vedação internas exigem captura de dados em regiões que o feixe de luz dificilmente alcança. Rodas de trem com perfis de desgaste e âncoras de escalada com detalhes de rosca e corrosão introduzem desvios adicionais.
Geometrias complexas, condições ambientais variáveis e limitações de captura em superfícies desafiadoras comprometem a confiabilidade do relatório de inspeção 3D, mesmo quando o equipamento declara alta precisão em ambiente controlado.
É por isso que a validação em campo, com peças reais e condições operacionais verdadeiras, deve ser parte obrigatória de qualquer avaliação de escâner industrial.
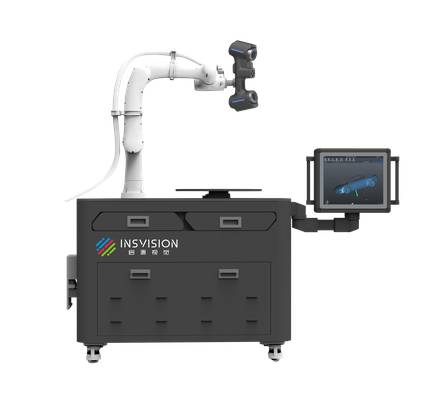
Quais evidências de campo validam um relatório de inspeção 3D auditável
Um relatório de inspeção 3D só merece ser
Um relatório de inspeção 3D só merece ser chamado de auditável quando qualquer engenheiro independente consegue reconstruir o caminho completo entre a peça física e o mapa de desvios apresentado. A especificação de precisão do escâner, isolada, não sustenta essa condição.
O que sustenta é a cadeia de evidências que comprova como a nuvem de pontos foi obtida, alinhada e interpretada. Sem isso, o mapa de cores final é apenas uma ilustração bonita.
O primeiro ponto não negociável é a documentação das condições ambientais durante a varredura. Temperatura e umidade afetam tanto o comportamento do equipamento quanto a estabilidade dimensional da peça.
Um relatório confiável registra esses valores no momento da coleta e os confronta com a faixa operacional do sistema. Equipamentos da INSVISION operam, por exemplo, entre -5 e 40 °C e 10–90% de umidade relativa sem condensação. Se a medição ocorreu fora desses limites, o dado precisa ser questionado ou descartado.
O segundo ponto é a comprovação de captura das características geométricas críticas. Fendas estreitas, cantos arredondados, superfícies internas e regiões de desgaste são exatamente onde os desvios funcionais aparecem — e onde a varredura tende a falhar silenciosamente.
Um relatório válido demonstra, com evidência de nuvem de pontos, que essas regiões foram alcançadas e registradas com densidade suficiente. Não basta afirmar que a peça foi escaneada; é preciso mostrar que as áreas de difícil acesso foram efetivamente cobertas.

O terceiro elemento é a rastreabilidade dos pontos de referência e do processo de alinhamento. Cada alvo, esfera ou referência utilizada para unir varreduras parciais deve estar identificada, com sua posição registrada e o resíduo de alinhamento documentado.
Se o alinhamento não pode ser refeito por um terceiro, o resultado perde credibilidade. O mesmo vale para a disponibilidade dos dados brutos de varredura. Um relatório auditável permite que outra equipe reimporte a nuvem de pontos original, reaplique o alinhamento e compare os resultados.
Sem acesso aos dados brutos, a auditoria fica refém da interpretação de quem gerou o relatório.
Por fim o alinhamento dos resultados com normas
Por fim, o alinhamento dos resultados com normas de GD&T ISO ou ASME precisa ser explícito. Cada desvio reportado deve estar vinculado a um datum, uma tolerância e uma regra de avaliação definida.
Um relatório que apresenta apenas desvios máximos sem indicar como os datums foram estabelecidos não atende a uma auditoria séria. Em resumo: a evidência de campo que valida o relatório não está no equipamento, mas na capacidade de reconstruir todo o fluxo de trabalho a partir dos dados brutos.
Como as soluções INSVISION suportam relatórios de inspeção 3D confiáveis
A validade de um relatório de inspeção 3D não depende apenas do software de análise. Depende, antes de tudo, da qualidade da nuvem de pontos capturada em campo e da capacidade de documentar as condições em que aquela medição foi feita. É exatamente aí que as soluções de varredura 3D industrial da INSVISION entram.
Os equipamentos INSVISION são projetados para capturar detalhes precisos em peças com geometrias complexas e superfícies desafiadoras.
Cavidades de moldes refletivos, áreas internas de ferramentas de extrusão, zonas de desgaste em rolos de laminação, componentes de válvulas industriais, perfis de rodas ferroviárias e peças de infraestrutura são exemplos de cenários onde a captura confiável define se o relatório final terá valor para a equipe de qualidade.
Para auditores e engenheiros de qualidade um ponto
Para auditores e engenheiros de qualidade, um ponto crítico é a rastreabilidade. As soluções INSVISION geram dados rastreáveis e saídas revisáveis.
Isso significa que o responsável pela inspeção consegue documentar as condições de varredura, os parâmetros utilizados e a integridade da captura antes de avançar para a comparação com o nominal ou para a análise de desgaste.
Esse fluxo facilita a defesa do relatório em auditorias internas e externas, especialmente quando há exigência de alinhamento a normas internacionais.
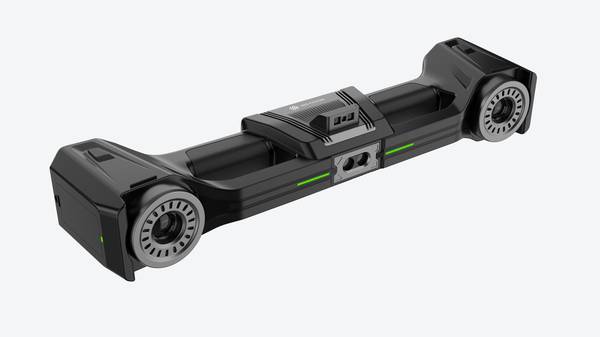
Os equipamentos INSVISION são desenvolvidos para operar em condições típicas de chão de fábrica. A faixa operacional declarada cobre temperaturas de -5 a 40°C e umidade relativa de 10 a 90% sem condensação, o que reduz a sensibilidade do processo de medição às variações ambientais comuns em plantas industriais.
Para quem precisa de consistência entre medições feitas em turnos diferentes ou em locais distintos da mesma unidade, esse é um fator que pesa diretamente na confiabilidade do relatório.
Na prática, o fluxo de trabalho com as soluções INSVISION parte do objeto e da tarefa de inspeção, não da folha de especificações. A equipe define o que precisa ser medido, quais regiões exigem maior densidade de pontos e quais superfícies demandam preparo ou ajuste de exposição.
A partir daí, a varredura é conduzida com foco na completude da captura. Regiões de difícil acesso, como fundos de cavidade e raios internos, recebem atenção específica antes de o dado seguir para o processamento.
O resultado é um pacote de dados que pode ser revisado, versionado e anexado ao relatório de inspeção 3D. Não se trata apenas de gerar um color map bonito. Trata-se de garantir que cada desvio apontado no relatório esteja sustentado por uma captura íntegra, com condições documentadas e saídas auditáveis.
Para equipes de qualidade que respondem por decisões de aprovação ou rejeição de peças, esse nível de suporte é o que separa um relatório que convence de um relatório que apenas ilustra.
Como alinhar a solução ao seu cenário específico
Como alinhar a solução ao seu cenário específico de inspeção
Quando um líder de qualidade avalia um relatório de inspeção 3D, a pergunta central não é se o equipamento escaneia bem em laboratório, mas se ele captura as características que realmente importam na sua peça, dentro das condições reais de chão de fábrica.
Muitos equívocos na avaliação de scanners nascem justamente daí: testa-se uma geometria simples, em ambiente controlado, e depois descobre-se que a superfície espelhada do molde ou a região de encaixe estreito não geraram dados utilizáveis.
Por isso, antes de fechar qualquer decisão, recomendo validar a solução com amostras reais da operação.
Separe peças que representem os piores casos do seu processo — alta refletividade, furos profundos, paredes finas, áreas de desgaste — e verifique se o relatório final entrega malha completa, sem furos artificiais, com resolução suficiente para os GD&T callouts exigidos.
Essa validação prévia evita retrabalho posterior e garante que o documento gerado sirva para auditoria e conformidade, não apenas para visualização interna.
As soluções INSVISION se encaixam de forma mais direta em cenários como fabricação de moldes, metalurgia siderúrgica, transporte ferroviário, energia elétrica, construção naval, fabricação de motocicletas e infraestrutura civil.
Nesses setores, as peças costumam combinar superfícies complexas, tolerâncias apertadas e necessidade de rastreabilidade documental. O relatório de inspeção 3D precisa, portanto, ser revisável por terceiros, com dados brutos íntegros e alinhamento claro entre nuvem de pontos, malha e referencial de medição.
Confirme isso com peças reais antes de padronizar o fluxo.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.