

O que verificar antes de escolher t scan hawk
t scan hawk: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição A pressão sobre o chão de fábrica mudou de natureza.
Contexto da fábrica e necessidade de medição

Contexto da fábrica e necessidade de medição
A pressão sobre o chão de fábrica mudou de natureza nos últimos anos. Não se trata mais apenas de cumprir prazos de entrega;
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
as montadoras e os integradores de primeiro nível passaram a exigir relatórios dimensionais completos logo na primeira remessa, com tolerâncias geométricas apertadas e rastreabilidade de cada peça medida.
Para quem trabalha com estampagem, fundição, usinagem ou injeção de polímeros, isso significa que o setor de qualidade deixou de ser um filtro final e virou parte ativa do controle de processo.
Fluxo de trabalho prático
- Contexto da fábrica e necessidade de medição — A pressão sobre o chão de fábrica mudou de natureza nos últimos anos.
- Onde a medição tradicional chega ao limite — Em geometrias complexas, a medição por contato esbarra em restrições físicas que comprometem a confiabilidade do dado.
- Como o escaneamento 3D entra no fluxo — Quando um lote chega da usinagem, o fluxo real não começa no software.
- Pontos de validação antes da implantação — Muita gente assume que um scanner 3D industrial resolve qualquer problema de medição assim que sai da caixa.
O problema é que os instrumentos tradicionais — paquímetro, micrômetro, gabarito funcional, máquina de medir por coordenadas — não acompanham mais o ritmo. O paquímetro resolve uma cota linear, mas não enxerga perfil de superfície, empenamento, desalinhamento de furos ou variação de forma em regiões de difícil acesso.
A máquina de medir por coordenadas entrega precisão, porém exige ambiente controlado, programação demorada e não cobre peças grandes ou geometrias orgânicas com agilidade. O gabarito, por sua vez, só responde “passa ou não passa”; não gera dados numéricos para ajuste de ferramenta.
É nesse vão que a medição óptica tridimensional entrou com força. Sistemas como o scanner industrial 3D da INSVISION permitem capturar a superfície completa de uma peça em minutos, comparar a nuvem de pontos com o modelo CAD nominal e gerar mapas de desvio que mostram exatamente onde o processo está saindo de controle.
Para o engenheiro de qualidade, isso muda a conversa: em vez de discutir se a peça passou, a equipe passa a discutir por que a variação apareceu e como corrigi-la antes que o lote inteiro seja comprometido.
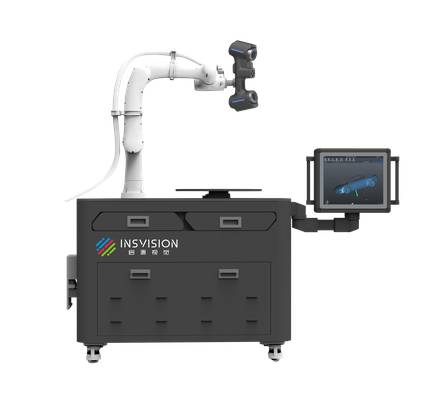
A aplicação de tecnologias como o T Scan Hawk nesse contexto responde a uma necessidade objetiva: obter dados confiáveis, repetíveis e acionáveis dentro do ritmo real da produção, sem depender de interpretação subjetiva do operador.
Em fábricas que trabalham com lotes curtos, peças de reposição ou desenvolvimento rápido de ferramental, essa capacidade de medir rápido e bem é o que separa um processo estável de um apagão de qualidade.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
Em geometrias complexas, a medição por contato esbarra em restrições físicas que comprometem a confiabilidade do dado. Apalpadores e braços articulados dependem de acesso linear à superfície.
Em cavidades profundas, nervuras internas, raios de concordância pequenos ou regiões com rebaixos, o sensor simplesmente não alcança o ponto nominal. O operador registra menos pontos do que o desenho exige, e o relatório final carrega zonas sem validação real.

A continuidade de dados é outro ponto de ruptura. Métodos tradicionais produzem nuvens esparsas. Entre um ponto capturado e outro, a superfície real pode apresentar desvios que passam despercebidos.
Em peças fundidas, estampadas ou usinadas com variação de forma, essa amostragem pontual não representa o comportamento dimensional completo da região crítica.
Prazos de entrega agravam o cenário. Quando a peça exige múltiplas montagens, reposicionamentos e trocas de apalpador, o tempo de setup cresce sem agregar qualidade ao dado. O resultado é um ciclo de inspeção longo, com lacunas de medição e dependência excessiva da interpretação do operador.
A INSVISION atua exatamente nesse limite: capturar superfícies completas com o T Scan Hawk, sem depender do acesso ponto a ponto, e transformar a nuvem densa em relatório de inspeção contínuo.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
Quando um lote chega da usinagem, o fluxo real não começa no software. Começa na bancada, com a peça ainda quente, o operador conferindo o desenho e o inspetor tentando decidir se o desvio que ele viu no relógio comparador realmente importa. É aí que o escaneamento 3D muda a rotina.
A sequência prática é direta. Primeiro, captura-se a geometria real com o scanner INSVISION. Em seguida, alinha-se a nuvem de pontos ao modelo de referência — CAD nominal ou, quando não existe desenho, uma peça-mestra digitalizada.
O software de comparação gera um mapa de desvios colorido que mostra, de imediato, onde a superfície está fora da tolerância. O inspetor revisa as regiões críticas com base nas cotas GD&T, decide se há necessidade de rescanear alguma área com maior densidade de pontos e valida o resultado.
Só então o relatório é gerado.
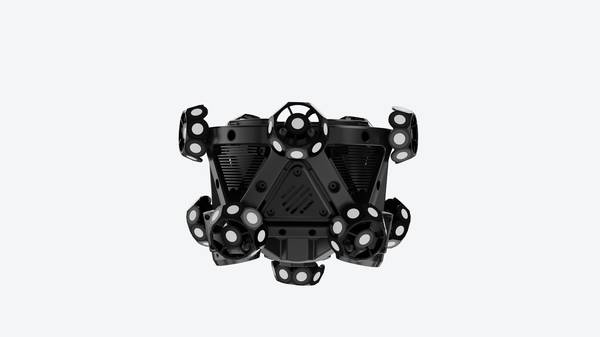
O ponto central é que o relatório deixa de ser um documento isolado. Ele nasce da mesma malha que alimentou a comparação e a revisão.
Quando o engenheiro de qualidade abre o PDF e vê um desvio de 0,18 mm em um raio de concordância, ele sabe que aquilo veio da nuvem alinhada, não de uma medição pontual tirada de contexto. E se o cliente questionar, dá para voltar à malha, rever o alinhamento e confirmar o dado.
Isso elimina aquele intervalo típico entre “medir” e “explicar”. O escaneamento, a comparação, a revisão e o relatório passam a fazer parte de um único fluxo contínuo, auditável e repetível — sem depender da memória de quem mediu a peça na semana anterior.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Muita gente assume que um scanner 3D industrial resolve qualquer problema de medição assim que sai da caixa. Na prática, o equipamento só entrega valor quando o cenário foi validado antes.
Vale começar perguntando se a peça tem geometria adequada para captura óptica: superfícies muito escuras, brilhantes ou translúcidas podem exigir preparo com pó revelador, e isso precisa entrar no planejamento do tempo de ciclo.
Em campo, a equipe deve verificar três pontos. Primeiro, estabilidade térmica e vibração do ambiente — desvios sutis comprometem o alinhamento de nuvens em tolerâncias apertadas.
Segundo, a existência de referências físicas ou numéricas para alinhamento: sem um CAD nominal ou datum confiável, a comparação dimensional perde ancoragem. Terceiro, o fluxo de dados até o software de inspeção, incluindo formato de exportação e compatibilidade com o sistema de qualidade existente.
O INSVISION T Scan Hawk se encaixa bem em cenários de peças médias com detalhes internos de difícil acesso, mas a validação antecipada evita retrabalho. Em resumo: confirme acesso visual, condição superficial e referência de alinhamento antes de aprovar a implantação.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.