

Como avaliar scanner 3D por luz estruturada em inspeção industrial
scanner 3D por luz estruturada: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Em uma planta industrial típica, a.
Contexto da fábrica e necessidade de medição

Contexto da fábrica e necessidade de medição
Em uma planta industrial típica, a inspeção dimensional costuma ser o ponto onde o fluxo produtivo trava.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
A peça sai do centro de usinagem, vai para a bancada de medição e ali permanece aguardando um operador experiente posicionar relógios comparadores, montar dispositivos ou interpretar desenhos com tolerâncias apertadas. Enquanto isso, a célula de produção continua rodando.
O resultado é um acúmulo de lotes não liberados, pressão sobre o controle de qualidade e, em muitos casos, decisões tomadas com base em amostragem insuficiente.
Fluxo de trabalho prático
- Contexto da fábrica e necessidade de medição — Em uma planta industrial típica, a inspeção dimensional costuma ser o ponto onde o fluxo produtivo trava.
- Onde a medição tradicional chega ao limite — Quando a peça tem geometria complexa, superfícies orgânicas ou regiões de difícil acesso, o processo de medição convencional come…
- Como o escaneamento 3D entra no fluxo — Muita gente ainda acredita que o escaneamento 3D por luz estruturada serve apenas para capturar geometria e gerar uma malha bonit…
- Pontos de validação antes da implantação — Muita gente assume que um scanner 3D por luz estruturada resolve qualquer problema de medição assim que sai da caixa.
A pressão aumenta quando o cliente exige relatórios dimensionais completos ou quando surge uma não conformidade que precisa ser rastreada até a origem. Sem dados confiáveis e registrados, a investigação vira um exercício de memória e suposição.
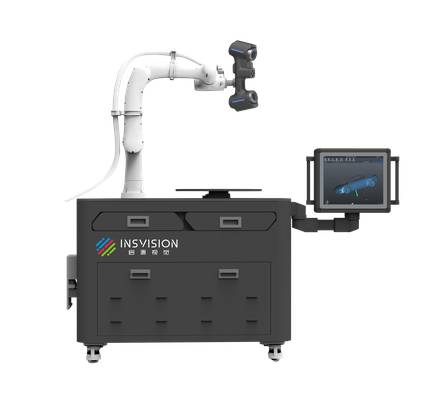
O scanner 3D por luz estruturada entra exatamente nesse ponto: em vez de medir alguns pontos isolados com instrumentos manuais, ele captura a superfície inteira da peça em uma única varredura, gerando uma malha densa que representa a geometria real.
Esse tipo de dado muda a dinâmica da inspeção. O responsável pela qualidade deixa de depender apenas da habilidade individual do metrologista e passa a trabalhar com um registro digital comparável ao modelo nominal.
Em setores como autopeças, ferramentaria e manutenção industrial, essa capacidade de documentar a condição real de cada componente reduz o risco de aprovar peças no limite da tolerância ou de reprovar lotes por erro de medição.
A necessidade de dados confiáveis também aparece na comunicação entre estações. Quando uma peça segue para montagem ou soldagem, o time da próxima etapa precisa saber se as superfícies de referência estão dentro do especificado.
Um arquivo de nuvem de pontos ou malha STL permite que essa verificação aconteça sem transportar a peça de volta para a sala de metrologia.
O ganho operacional está na redução de idas e vindas e na possibilidade de revisar a medição a qualquer momento, inclusive com engenharia e cliente participando remotamente da análise.
A INSVISION atua nesse contexto fornecendo sistemas de digitalização 3D que se integram a rotinas já existentes de inspeção e engenharia reversa.
A proposta não é substituir todos os instrumentos tradicionais de uma só vez, mas criar uma base de dados geométricos que atenda às demandas de rastreabilidade e agilidade que os métodos manuais dificilmente conseguem sustentar.
Para o gestor industrial, o ponto central é simples: medição confiável não é despesa de laboratório, é condição para manter o fluxo produtivo andando sem retrabalho escondido no final da linha.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
Quando a peça tem geometria complexa, superfícies orgânicas ou regiões de difícil acesso, o processo de medição convencional começa a travar.
Não por falta de competência do time, mas porque as ferramentas disponíveis não foram desenhadas para capturar aquilo que está fora do alcance de um apalpador, de um relógio comparador ou de um gabarito dedicado.

O primeiro limite aparece na geometria. Superfícies de forma livre, raios compostos, paredes finas com variação contínua e cavidades profundas exigem uma densidade de pontos que o método tradicional não entrega sem um esforço desproporcional.
O inspetor acaba fazendo concessões: mede seções selecionadas, assume que o resto está dentro do perfil, registra menos pontos do que gostaria. A peça pode estar fora de especificação em uma região que ninguém mediu.
O segundo limite está na continuidade dos dados. Com medição por contato, você obtém pontos isolados. Com scanner 3D por luz estruturada, você obtém uma nuvem de pontos densa e contínua, que representa a superfície real.
Isso muda a natureza da análise: em vez de verificar 20 ou 30 pontos, o engenheiro compara o desvio em toda a superfície. O mapa de cores mostra exatamente onde a peça está se aproximando do limite do GD&T, onde há tendência de variação e onde o processo está estável.
Essa informação simplesmente não existe no fluxo tradicional.
O terceiro limite aparece no prazo. Peças complexas que exigem múltiplas montagens, trocas de dispositivo e horas de medição por contato travam a liberação do lote. O fornecedor fica parado esperando o relatório dimensional. O cliente pressiona.
O engenheiro de qualidade corre contra o relógio para validar uma amostra que deveria ter sido liberada na manhã anterior.
A INSVISION atua exatamente nesse ponto de ruptura. Equipamentos da categoria scanner 3D industrial da INSVISION capturam a geometria completa em uma fração do tempo necessário para medição ponto a ponto.
O dado resultante pode ser comparado diretamente com o modelo CAD nominal, com desvios apresentados de forma visual e quantitativa.
Para o responsável por qualidade de fornecedores ou por validação de processo, isso significa encerrar a discussão técnica sobre se a peça está boa ou não — e passar a discutir o que fazer com a informação gerada.
A transição da medição tradicional para o escaneamento 3D não elimina a metrologia por contato. Ela reposiciona essa tecnologia para onde ela é insubstituível: referências primárias, tolerâncias geométricas críticas e validação dimensional de elementos funcionais.
Para o restante da superfície — a parte que consome tempo, gera retrabalho de medição e produz dados incompletos — o scanner 3D por luz estruturada se torna o caminho mais racional.
Como o escaneamento 3D entra no fluxo
Muita gente ainda acredita que o escaneamento 3D por luz estruturada serve apenas para capturar geometria e gerar uma malha bonita. Na prática, o valor está em como os dados entram no fluxo de trabalho e mudam a forma como inspeção, engenharia e produção conversam entre si.
Sem essa conexão, o scanner vira um equipamento caro de laboratório. Com ela, ele passa a ser instrumento de decisão.
O fluxo começa na estação de medição. O operador posiciona a peça, executa a varredura e obtém a nuvem de pontos. Em seguida, o software alinha os dados escaneados ao modelo nominal — aqui entram os conceitos de referência CAD, tolerâncias geométricas e planos de inspeção.
A comparação entre superfície real e nominal gera um mapa de desvios com indicação clara de áreas fora do especificado.
Depois vem a etapa de revisão. Em vez de depender de relatórios isolados ou de interpretações manuais, o engenheiro de qualidade analisa as regiões críticas diretamente sobre o modelo digital. Isso permite discutir causas prováveis com ferramentaria, usinagem ou fornecedores antes de liberar o lote.
O dado escaneado funciona como evidência objetiva para aceitar ou rejeitar a peça.
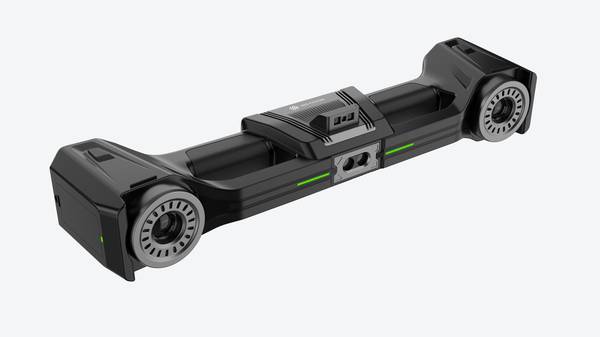
O relatório fecha o ciclo. Com o INSVISION, o resultado da inspeção pode ser documentado de forma consistente, com capturas de tela, seções e anotações vinculadas ao modelo 3D. Isso reduz retrabalho de documentação e melhora a rastreabilidade quando o cliente final exige registros de qualidade.
A informação não fica presa em um arquivo solto — ela vira parte do histórico do componente.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Muita gente assume que um scanner 3D por luz estruturada resolve qualquer problema de medição assim que sai da caixa. Na prática, o que separa um projeto bem-sucedido de uma ferramenta subutilizada é o trabalho de validação feito antes de ligar o equipamento pela primeira vez.
O primeiro ponto a verificar é o envelope de medição. A equipe precisa mapear as maiores peças ou conjuntos que entrarão na rotina e confirmar se a área de varredura cobre essas dimensões com folga.
No caso do portfólio INSVISION, o industrial scanner 3D oferece área de varredura de até 1100 mm × 800 mm no scanner e 2600 mm × 2200 mm no tracker, com profundidade de campo de 650 mm e 2300 mm, respectivamente.
Esses números ajudam a definir se o equipamento atende ao posto de trabalho ou se será necessário reposicionar a peça durante a aquisição. Também vale observar a precisão declarada — até 0,020 mm no scanner e 0,025 mm no tracker — para alinhar expectativas com as tolerâncias do desenho.
O segundo ponto é a condição superficial das peças. Superfícies brilhantes, escuras ou translúcidas podem exigir preparação com pó revelador. Isso afeta diretamente o tempo de ciclo.
Se o fluxo produtivo não comporta essa etapa adicional, o ideal é validar algumas amostras representativas do mix antes de fechar o escopo.
O terceiro ponto envolve a integração de dados. A equipe de qualidade deve confirmar como os arquivos gerados serão consumidos — malha, nuvem de pontos ou comparação com CAD — e se o software de inspeção consegue ler os formatos exportados sem retrabalho manual.
Também é prudente definir quem revisa os relatórios de desvio e como as exceções serão tratadas no fluxo de não conformidades.
Por fim, vale testar a repetibilidade no próprio ambiente fabril. Vibração de máquinas próximas, variação de temperatura e iluminação ambiente podem influenciar a estabilidade da aquisição.
Rodar um estudo rápido de repetibilidade com a mesma peça medida três vezes no mesmo setup evita surpresas na liberação para produção.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.