

3Dスキャナーによる工場品質検査 データ取得からレポート作成までの流れ
工場品質検査の現場課題とwireless 3Dスキャナーの位置づけ 工場品質検査の現場課題とwireless 3Dスキャナーの位置づけ 「図面どおりに加工したはずなのに、検査で不合格になる。その原因究明に半日かかる——こんな経験はないだろうか。
工場品質検査の現場課題とwireless 3Dスキャナーの位置づけ
工場品質検査の現場課題とwireless 3Dスキャナーの位置づけ
工場品質検査の現場課題とwireless 3Dスキャナーの位置づけ
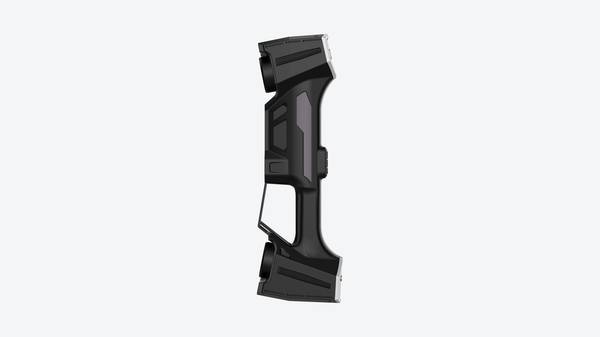
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
「図面どおりに加工したはずなのに、検査で不合格になる。その原因究明に半日かかる——こんな経験はないだろうか。
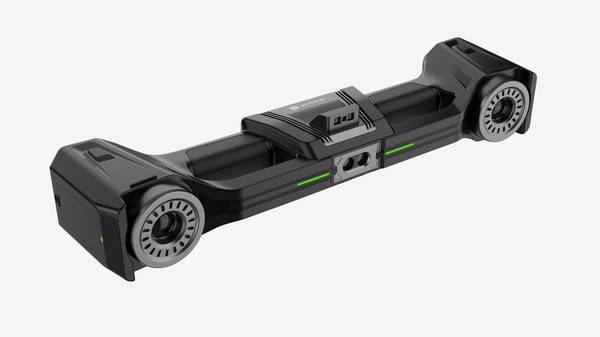
現場では、接触式測定器や有線3Dスキャナーを使った検査で、段取りに時間がかかり、複雑形状や内部形状の測定が難しく、品質部門とのデータ連携にズレが生じることが多い。特に、測定結果をCADデータと照合するまでに時間がかかると、工程内での是正対応が遅れ、手直しコストが積み上がる。
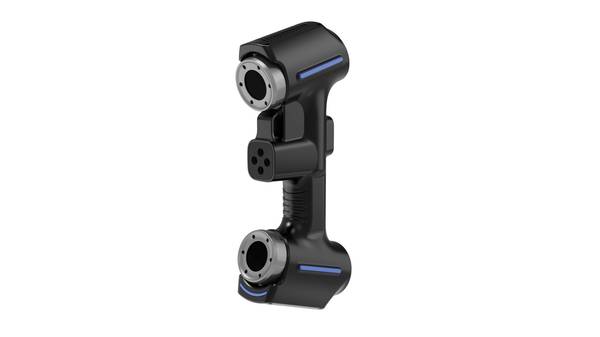
本稿では、wireless 3Dスキャナーがこうした課題にどう応えるのかを、データ取得からレポート出力、再検査までの一連のワークフローに沿って整理する。品質担当者や製造エンジニアが抱く「無線でデータの信頼性は確保できるのか」「粉塵や振動のある現場で使えるのか」という疑問にも触れながら、INSVISIONの技術的な位置づけを確認していく。
検査前の段取りと部門間の連携手順
「スキャナを当てればすぐに測定できる」と考えていると、現場で手戻りが起きる。実際には、検査精度を左右する要因の多くはスキャン開始前に決まる。品質担当者が最初に確認すべきは測定対象の表面状態だ。切削油や防錆油、粉塵が残っていると、光学的な計測では反射特性が変わり、特に光沢面や黒色面でデータの欠落やノイズが発生しやすくなる。洗浄後に目視で状態を確認し、必要に応じて反射抑制のためのマーキングを施す。マーキングは均一に、かつ測定精度に影響しない範囲で行うことが前提だ。
次に周辺環境の調整がある。照明が強い場所や、フォークリフトの通行による床振動がある場所では、計測の再現性が下がる。検査エリアの照度を一定に保ち、可能であれば振動源から離れた位置に測定対象を据える。wireless 3Dスキャナーであればケーブルの引き回しに制約されず、測定対象の周囲を自由に移動して最適な計測距離と角度を確保できる。この移動自由度は、大型ワークや複雑形状の検査で特に有効だ。
部門連携で重要なのは 製造部門との生産ライン停止調整と検査対象の搬入手順である 事前に停止予定時刻を共有し 検査対象が検査エリアへ到着するタイミングを逆算して段取りを組む 品質担当者は 製造部門から受け取る際に品番 ロット番号 加工条件の変更履歴を確認し
部門連携で重要なのは、製造部門との生産ライン停止調整と検査対象の搬入手順である。事前に停止予定時刻を共有し、検査対象が検査エリアへ到着するタイミングを逆算して段取りを組む。品質担当者は、製造部門から受け取る際に品番、ロット番号、加工条件の変更履歴を確認し、検査結果と突き合わせられる状態にしておく。INSVISIONのwireless 3Dスキャナーは、検査対象の近くまで装置を持ち込めるため、大型部品を検査室へ運ぶ手間を省き、ライン脇での段取り替え時間を短縮できる。これにより、生産停止時間を最小限に抑えながら、必要なデータを取得できる。
図版提案:検査前の準備作業からスキャン開始までの手順を示すフロー図
現場でのスキャン実行とデータの一次確認方法
スキャンを始める前に、品質担当者がまず立ち止まるのは「このデータ、本当に信頼できるのか」という点ではないでしょうか。オフラインの測定室と違い、工場現場では温度変化、振動、照明のばらつき、作業者の立ち位置まで、測定結果に影響を与える要素が多くあります。ここでは、wireless 3Dスキャナーを使って現場でスキャンを実行し、その場で点群データの妥当性を判断するまでの流れを、品質保証の視点から整理します。
スキャン開始前のキャリブレーションは、測定の基準を確立する作業です。まずスキャナー本体とターゲットとなる基準面の位置関係を確認し、現場の温度が安定してからキャリブレーションを実施します。対象物の大きさや形状が変わるたびに、スキャン距離と焦点深度を再確認する必要があります。たとえば深いキャビティや細いリブ形状では、スキャナーを傾けて複数方向からアプローチできるか、事前にパスを想定しておくと手戻りが減ります。INSVISIONのwireless 3Dスキャンソリューションは、ケーブルによる可動範囲の制約を受けにくいため、大型ワークの周囲を移動しながらのキャリブレーション確認が現場で行いやすい設計です。
スキャンパスの設定は、測定対象の幾何公差要求と形状の複雑さに応じて決めます。平面主体のワークでは一定方向からの走査で十分な場合が多い一方、アンダーカットや深穴を含む部品では、スキャナー角度を段階的に変えながら、隣接するスキャン領域が十分にオーバーラップするようパスを組みます。品質担当者としては、スキャン中に欠損が生じやすい箇所をあらかじめ図面上でマークしておき、その領域が確実にカバーされているかを現場で確認することが重要です。
実際のスキャン作業では、取得した点群データをタブレット上でリアルタイムに確認しながら進めます。ここで見るべきは、点群の密度が均一か、対象物のエッジ部でデータが途切れていないか、そして明らかに形状と一致しないノイズが乗っていないかという点です。スキャン直後にこの一次確認を行うことで、後工程のメッシュ処理やCAD比較で問題が顕在化する手前で対処できます。欠損や過剰なノイズが見つかった場合は、該当領域だけを再スキャンするか、キャリブレーションからやり直すかを判断します。再スキャンの判断基準は、欠損が許容範囲を超えるかどうか、ノイズが測定対象の公差帯に影響を与えるかどうかです。軽微な欠損であれば部分的な追加スキャンで補完できますが、基準面のずれが疑われる場合はキャリブレーションからの再実施が安全です。
点群データの受け渡しと偏差解析 逆設計の処理手順
点群データの受け渡しと偏差解析・逆設計の処理手順
多くの現場担当者は、点群データさえ取得すれば品質部門の解析は自動的に進むと考えている。実際には、データの受け渡しルールが曖昧なまま解析工程に入ると、位置合わせの失敗や偏差判定の誤りが後から発覚し、手戻りが発生する。本節では、wireless 3Dスキャナーで取得した点群データを品質部門へ渡す際のルールと、偏差解析・逆設計までの処理手順を整理する。
まず受け渡し時に統一すべきはファイル形式である。点群はSTLまたはPLY、参照CADはSTEP形式に統一し、測定条件としてスキャン距離、解像度、対象物の設置姿勢、温度環境を付加する。さらに、対象物の品番、ロット番号、測定日時、使用したINSVISIONの機種と校正状態を記録し、ファイル名にバージョン番号を付与することで、過去データとの混在を防ぐ。
解析工程では、最初にノイズ除去と位置合わせを実施する。位置合わせは基準穴や平面を参照し、CADデータとの偏差解析ではGD&Tのデータム定義に従ってアライメントを再現する。逆設計の場合は、位置合わせ後の点群からサーフェスモデルを生成し、曲率変化の大きい領域でフィッティング精度を確認する。各工程で担当者と解析者のダブルチェックを行うことで、データ受け渡しに起因する品質リスクを低減できる。
検査レポートの作成と工程フィードバック・再検査の基準
近年、ISO 9001やASME Y14.5といった規格への準拠を求める欧米の自動車OEMや航空宇宙MROでは、検査データのトレーサビリティが調達条件に組み込まれる例が増えている。三次元測定の結果を単なる合否判定で終わらせず、製造工程へ戻す仕組みが品質部門の実務課題になっている。
wireless 3Dスキャナーによる検査では、まずCADモデルとスキャンデータの偏差カラーマップを生成し、基準面、データム、GD&T呼び出し箇所ごとに偏差値をレポートへ落とし込む。記載項目は、測定日時、シリアル番号、使用機器と校正状態、アライメント方法、評価点群数、公差範囲、最大偏差とその位置が最低限必要になる。INSVISIONのindustrial 3Dスキャナーはスキャナー精度が最大0.020mm、トラッカーが最大0.025mmとされており、公差帯に対して十分な測定能力があるかを事前に確認しておくべきだ。
合否判定で許容範囲を超えた場合 まずアライメント不良や基準面の取り違えといった測定側要因を除外する その上で 同一箇所を再スキャンし 偏差の再現性を確認してから製造部門へフィードバックする 再検査の条件は 測定環境の変化 ワークの固定方法
合否判定で許容範囲を超えた場合、まずアライメント不良や基準面の取り違えといった測定側要因を除外する。その上で、同一箇所を再スキャンし、偏差の再現性を確認してから製造部門へフィードバックする。再検査の条件は、測定環境の変化、ワークの固定方法、表面処理の有無など、データ取得条件が初回と異なる場合に限定するのが実務的だ。蓄積した偏差データを工程能力指数の推移として管理すれば、金型摩耗や切削工具の劣化傾向を早期に捉えられる。
よくある誤解と技術的なQ&A
現場で最も多い誤解は「wireless 3Dスキャナーは有線式より精度が落ちる」というものだ。実際には、無線化はデータ転送経路の変更であって計測原理の変更ではない。スキャナー本体の光学系とアルゴリズムが同じであれば、無線化による精度低下は本質的には生じない。むしろ、ケーブルの引き回しによる振動や引っ張りが測定ヘッドに伝わるリスクが減るため、現場によっては再現性が安定するケースもある。ただし、無線通信の帯域制約により大容量点群のリアルタイム転送が遅延する可能性はあり、これは精度ではなくスループットの問題として切り分けて評価すべきだ。
金属部品や光沢面の測定可否も頻出の質問である。光沢面はレーザーや構造化光の反射特性が変わるため、無対策ではデータ欠落が起きやすい。しかし、露光時間の自動調整や反射光処理アルゴリズムを備えた機種では、ステンレスやアルミ加工面でも実用的な点群取得が可能である。必要に応じて一時的なスプレー塗布やマーカー貼付を併用するが、これは有線・無線を問わない共通の前処理である。
適用業界としては、金型製造、自動車産業、機械製造、エネルギー製造など、寸法検査・摩耗評価・形状比較が日常的に発生する分野で導入効果が高い。INSVISIONのソリューションは、これらの品質管理工程において、検査対象を動かさずにスキャナー側を自由に配置できるため、大型ワークや治具の段取り変更が多い現場と相性が良い。導入判断では、無線のメリットを「測定精度の向上」ではなく「段取り時間の短縮と測定姿勢の自由度向上」として評価するのが現実的である。
まとめ
ここまで wireless 3Dスキャナーを品質検査に組み込む際の一連のワークフローを 現場でのスキャン作業からデータ処理 公差判定 例外レビュー 結果の検証まで順に追ってきた 改めて整理すると
ここまで、wireless 3Dスキャナーを品質検査に組み込む際の一連のワークフローを、現場でのスキャン作業からデータ処理、公差判定、例外レビュー、結果の検証まで順に追ってきた。改めて整理すると、wireless 3Dスキャナーの本質的な価値は「計測の自由度」にある。ケーブルの取り回しやPCとの物理的接続に制約されないことで、大型ワークの周囲を移動しながらのスキャン、狭所へのアクセス、検査室と現場を行き来しないその場計測が現実的になる。これは単なる利便性の向上ではなく、検査ポイントの取りこぼしを減らし、データ取得の再現性を上げるという、品質保証上の意味を持つ。
現場と品質部門の連携という観点では、wireless 3Dスキャナーがもたらす最大の変化は「データの即時性」だ。スキャンした点群やメッシュデータをその場で確認し、明らかな取り残しや位置ずれを現場で判断できる。これにより、測定室に戻ってから「データが使えない」と判明して再測定になる、という非効率な手戻りを減らせる。品質部門側も、現場から上がってくるデータが検査に耐える形で整っていることを前提に、寸法評価やGD&Tの判定に集中できる。
INSVISIONのwireless 3Dスキャナーは、こうした現場起点の検査フローに適合する設計思想を持つ。スキャナー単体で最高0.020mmの精度を持ち、トラッカーとの組み合わせではスキャンエリアが最大2600mm×2200mmまで拡大するため、小型部品から大型構造物まで一つのシステムでカバーできる。これは、検査対象が多品種にわたる工場や、試作から量産までフェーズによって計測対象が変わる現場では、機材の使い分けを減らすという実務的な利点につながる。
工場のスマート化という文脈で見れば、wireless 3Dスキャン技術は「計測データのデジタルツイン化」を現場レベルで進める入り口になる。スキャン結果がCADデータや基準モデルと即座に照合され、偏差が色分けで可視化される。このプロセスが無線化によって現場に近づくことで、検査結果を待つ間に発生する仕掛かり在庫や、不良の流出リスクを低減できる。Industry 4.0やスマートファクトリーの議論では、ともすればデータ基盤やAI分析に注目が集まりがちだが、その上流にある「正確な形状データをいかに早く、手間なく取得するか」という課題に、wireless 3Dスキャナーは直接応える技術だ。
導入を検討する際の判断材料としては、まず自社の検査対象物のサイズと要求精度を明確にすることが出発点になる。その上で、現状の検査工程における「移動」「段取り」「再測定」の時間がどれだけ発生しているかを定量化すれば、wireless化による改善余地が見えてくる。加えて、現場のネットワーク環境やデータ転送の安定性、バッテリー運用の可否といった運用条件も、選定時の確認項目として外せない。
最終的には、wireless 3Dスキャナーは「検査を現場に近づける」ための技術であり、その効果は検査時間の短縮だけでなく、品質データの鮮度と信頼性の向上として現れる。本稿で整理したワークフローと選定の視点が、読者自身の工程に適した判断の一助になれば幸いだ。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。