

ハンドヘルド3Dスキャナー入門——現場測定を「点」から「面」へ変える技術原理と導入判断
handheld 3Dスキャナー for beginners: 現場で寸法検査や形状把握を担当する技術者にとって、ハンドヘルド3Dスキャナーは「測定室の外へ計測を持ち出す」ための現実的な選択肢になりつつある。
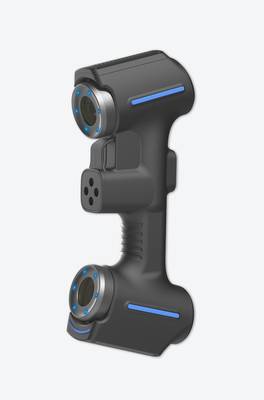
本記事では、ハンドヘルド3Dスキャナーがどのような原理で形状を取得し、どのような条件下で本来の性能を発揮するのかを、技術的な観点から整理する。あわせて、導入前に確認すべき項目と、INSVISIONのAlphaScanがどのような技術路線に位置づけられるのかを説明する。
ハンドヘルド3Dスキャナーとは何か
ハンドヘルド3Dスキャナーは、対象物の表面形状を非接触で読み取り、三次元の点群データとして取得するポータブル計測機器である。測定者がスキャナーを手に持ち、対象物の周囲を移動しながらスキャンすることで、面全体の形状を短時間でデジタル化できる。
実務フロー
- ハンドヘルド3Dスキャナーとは何か — ハンドヘルド3Dスキャナーは、対象物の表面形状を非接触で読み取り、三次元の点群データとして取得するポータブル計測機器である。
- 測定原理の基本 — 多くのハンドヘルド3Dスキャナーは、以下のいずれか、または複合的な方式で形状を取得する。
- 現場で使える精度とは何か — ハンドヘルド3Dスキャナーのカタログ精度は、多くの場合、管理された環境下で測定された値である。
- 従来測定との違いと使い分け — 重要なのは、ハンドヘルド3DスキャナーがCMMを置き換えるものではないという理解だ。
固定式CMMがプローブを物理的に接触させて「点」の座標を取得するのに対し、ハンドヘルド3Dスキャナーは「面」として形状を捉える点が本質的な違いだ。これにより、従来のポイント測定では再現が難しかった自由曲面や、基準面を持たない鋳造品・溶接部品・板金部品などの形状偏差を、偏差カラーマップとして可視化できる。
測定原理の基本
多くのハンドヘルド3Dスキャナーは、以下のいずれか、または複合的な方式で形状を取得する。
| 方式 | 原理 | 特徴 |
|---|---|---|
| レーザー三角測量 | レーザー光を対象物に照射し、反射光をカメラで捉えて三角測量により距離を算出 | 金属面や比較的安定した表面性状に強い |
| 構造化光(パターン投影) | 縞状や格子状のパターンを投影し、その歪みから形状を復元 | 高速な面取得が可能。光沢面や黒色面には注意が必要 |
| フォトグラメトリ併用 | 複数のマーカーや基準点をカメラで認識し、全体の位置合わせ精度を補強 | 大型ワークや累積誤差の抑制に有効 |
いずれの方式でも、取得された点群データはSTL、PLY、TXTなどの形式で出力され、CADモデルとの比較解析やリバースエンジニアリングに利用される。
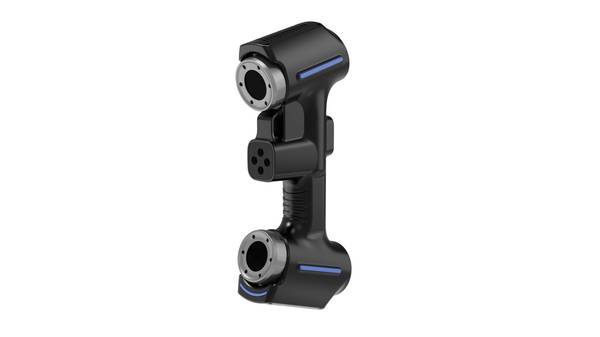
現場で使える精度とは何か
ハンドヘルド3Dスキャナーのカタログ精度は、多くの場合、管理された環境下で測定された値である。実際の生産現場では、以下の要因が測定結果に影響を与える。
- 表面性状:光沢のある金属面、黒色の樹脂、透明・半透明部品は光学式計測の苦手領域。粉末スプレーやマーカー貼付が必要になる場合がある。
- 照明条件:強い外光や局所的な照明ムラがスキャン品質に影響する。
- ワークの固定方法:スキャン中の微動や振動が点群のばらつきを生む。
- スキャン経路:測定者の手技によって取得密度や重なり具合が変わる。
- 基準の取り方:CAD比較の際の位置合わせ基準面・基準穴の定義が曖昧だと、毎回異なる偏差分布が出る。
したがって、導入判断では「カタログ精度」と「現場精度」を区別し、自社の実際のワークを使って再現性を確認することが前提になる。目安として、要求公差が±0.1mmであれば、スキャナーの測定精度はその1/5から1/10程度が望ましいとされる。
従来測定との違いと使い分け
| 比較項目 | 従来のポイント測定(CMM・ハイトゲージ等) | ハンドヘルド3Dスキャナー |
|---|---|---|
| 取得データ | 点座標 | 面全体の点群 |
| 複雑形状への対応 | 苦手(測定点の定義が困難) | 得意(面として捉える) |
| 測定場所 | 測定室が中心 | 現場で完結可能 |
| プログラム作成 | 必要 | 基本的に不要 |
| 測定者依存 | 比較的低い | スキャン経路や基準設定に依存 |
| 精度の位置づけ | 高精度・基準計測向き | 形状把握・比較解析向き |
重要なのは、ハンドヘルド3DスキャナーがCMMを置き換えるものではないという理解だ。公差が厳しい基準寸法の最終判定にはCMMが適する一方、初品検査での形状傾向の把握、試作段階でのCAD比較、金型修正のための偏差分布確認などでは、ハンドヘルド3Dスキャナーの「面で捉える」能力が工程のリードタイム短縮に直結する。
有効なシーン
- 初品検査・試作評価:加工直後に形状をスキャンし、CADモデルとの偏差を即座に確認できる。
- リバースエンジニアリング:既存部品をスキャンしてCADデータを再構築する。
- 金型修正のフィードバック:面全体の偏差分布を可視化し、修正箇所を特定する。
- 現場での寸法傾向把握:測定室への運搬を省略し、工程内で形状データを取得する。
不向きなシーン
- 極めて厳しい公差の最終判定:サブミクロンオーダーの基準計測には固定式CMMが適する。
- 深穴や隠れた内部形状:光学式のため、見通せない箇所はスキャンできない。
- 透明体や鏡面の直接測定:表面処理なしではデータが不安定になる。
選定時に確認すべき項目
ハンドヘルド3Dスキャナーの選定では、以下のチェックリストを現場のワークで検証することが有効だ。
- 測定対象の材質と表面性状(光沢・黒色・透明の有無)
- 要求公差とスキャナー精度の関係
- 出力形式(STL、PLY、TXT等)と自社CAD・検査ソフトとの互換性
- 現場での可搬性と設置スペース
- オペレーターの習熟に必要な時間
- 位置合わせ基準(基準面・基準穴)を定義できるか
- スキャンからレポート作成までの一連の流れが手順化できるか
これらの項目をデモ機で確認せずに導入すると、精度値だけが独り歩きし、実際の検査工程で使いにくいシステムを選ぶリスクが高まる。
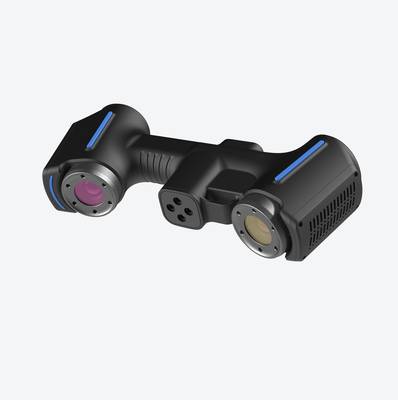
INSVISION AlphaScanの技術的位置づけ
INSVISIONのAlphaScanは、工業計測向けの高精度測定に対応したポータブルハンドヘルド3Dスキャナーである。リバースエンジニアリングや品質検査での使用を想定した設計で、STL、PLY、TXT形式での出力に対応しており、スキャンデータをそのまま検査用ソフトウェアやCAD比較解析へ渡せる構成になっている。
技術的な観点では、AlphaScanの価値は「現場で面データを取得し、そのまま後工程のデータフローに接続できること」にある。従来のポイント測定では測定点数の不足により説明できなかった「実形状とCADの乖離」を、偏差カラーマップとして定量的に示せる点が、初品検査や金型修正のフィードバック工程で有効に機能する。
ただし、導入効果を最大化するには、スキャナー単体の性能だけでなく、「どこを基準に比較するか」「レポートに何を残すか」を現場手順として定義することが前提になる。スキャンから比較、確認、レポート作成までが一続きの工程として回るようになって初めて、ハンドヘルド3Dスキャナーは検査プロセスの一部として機能する。
よくある誤解と技術的な疑問
Q1. ハンドヘルド3DスキャナーはCMMの代わりになりますか?
A. 用途による。厳しい公差の最終判定にはCMMが適するが、自由曲面の形状把握や初品検査での偏差確認では、ハンドヘルド3Dスキャナーの面データが有効。両者は補完関係にある。
Q2. 光沢のある金属面はそのままスキャンできますか?
A. 表面性状によっては反射の影響でデータが不安定になる。粉末スプレーやマーカー貼付などの前処理が必要かどうか、実際のワークで確認する必要がある。
Q3. スキャンデータはどのような形式で出力されますか?
A. 一般的にはSTL、PLY、TXTなどの形式が使われる。自社のCADソフトや検査ソフトがこれらの形式をそのまま扱えるか、あるいは変換作業が発生するかを事前に確認しておくべき。
Q4. 測定者のスキルによって結果は変わりますか?

A. 変わる。スキャン経路の取り方、基準の定義、データ処理の設定によって結果がばらつく。手順を標準化し、基準面や基準穴を明確に定義することで再現性を高められる。
Q5. どの程度の公差まで対応できますか?
A. 要求公差に対してスキャナーの測定精度が1/5から1/10程度あることが望ましいとされる。例えば±0.1mmの公差であれば、それに見合う精度の機種を選定し、現場条件での再現性をデモ機で確認する必要がある。
まとめ
ハンドヘルド3Dスキャナーは、測定室の外で面形状をデジタル化し、検査やリバースエンジニアリングのリードタイムを短縮するための現実的な手段である。ただし、その効果はカタログスペックではなく、現場条件での再現性と、取得データを後工程へ接続できるかどうかで決まる。
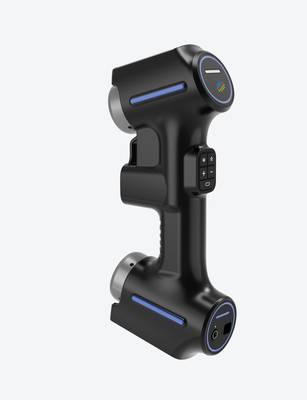
導入を検討する際は、まず測定対象と検査項目を明確に定義し、表面性状、要求公差、出力形式、現場の制約を一つずつ検証することが先決だ。その上で、INSVISIONのAlphaScanのようなハンドヘルド3Dスキャナーが、自社の工程において「点」では捉えられなかった形状情報を「面」として取得し、設計・製造のデータフローに組み込めるかどうかを判断するのが現実的な進め方になる。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。