

3Dスキャンの精度を現場で見極める品質管理アプローチ
製造業の品質管理部門では、ISO 9001の監査対応やASME Y14.5に基づくGD&T検証の厳格化を背景に、3d laser scanningを検査フローへ組み込む動きが欧米を中心に加速している。一方で、導入検討の段階ではカタログに記載された精度仕様の数値だけを比較し、機器を選定するケースが依然として多い。
カタログ仕様が現場で再現されない理由
カタログ仕様が現場で再現されない理由
シナリオ概要
この記事は、次の現場シナリオとして読むと理解しやすくなります:
- カタログ仕様が現場で再現されない理由: カタログ仕様が現場で再現されない理由
- 複雑曲面 急峻な反射角度の検査: 複雑曲面・急峻な反射角度の検査
- 量産品から3 5点を選び 同一条件で5回以上スキャンし 寸法公差に対するばらつき幅を確認する 再現性が…: 量産品から3〜5点を選び、同一条件で5回以上スキャンし、寸法公差に対するばらつき幅を確認する。
カタログに記載される精度指標は、温度管理されたラボ環境、標準的な測定距離、協会標準に近い形状の基準ゲージ、拡散反射に近い表面性状といった理想条件で取得された値である。実際の生産現場では、振動、油膜、周辺光、対象物の熱膨張、オペレーターの走査経路の癖といった変数が計測結果に影響を与える。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
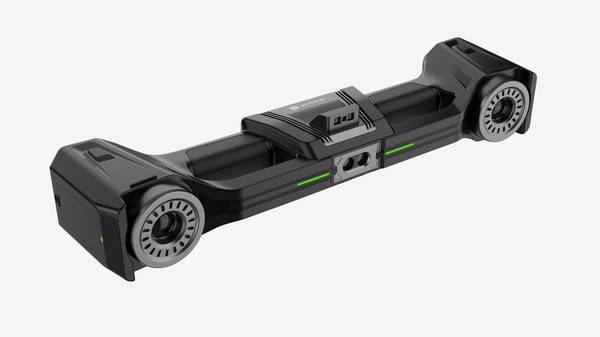
品質管理部門が陥りやすい問題は、カタログ性能と現場での再現性を同じ軸で評価してしまうことにある。仕様値の高さを「自社工場でも同じ精度で計測できる」ことの証明として扱うと、導入後に期待値との乖離が表面化する。初回アーティクル検査でデータのばらつきが許容範囲を超え、原因を切り分けられない、あるいはスキャンデータと三次元測定機の結果が突き合わせられず、従来の接触式測定に戻るといった事態につながる。
3D laser scanningの本質は、点群データをいかに安定的に取得し、レビュー可能な形式で出力するかにある。選定時に確認すべきは「カタログ値の高さ」ではなく「境界条件の明確さ」だ。どのような環境で、どのような対象物に対して、どの程度のばらつきが生じるのか。その再現性をサンプル検証で確かめられるかどうかが、品質管理用途では決定的に重要になる。
現場で仕様値通りの精度が出ない代表的なシナリオ
カタログ試験で使われる基準ゲージと実ワークでは、形状、表面性状、光学特性が大きく異なる。品質管理の立場では、この差を事前に評価しておく必要がある。以下に、現場で精度が不安定になりやすい代表的な3つのシナリオを示す。
深穴・ポケット部の検査
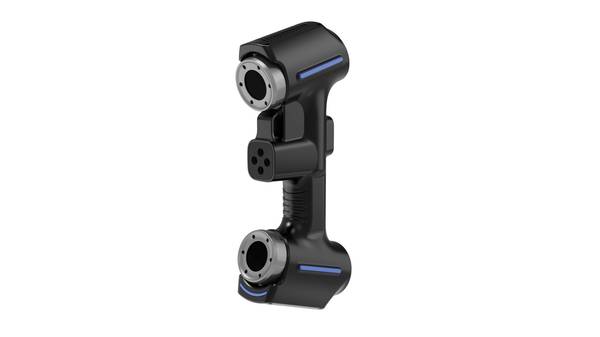
自動車OEMのプレス成形ボディパネルや鋳造部品に存在する深穴部では、複数本のレーザーが交差する高密度モードで陰影が重なり、エッジ判定が不安定になる。深穴の底部ではレーザーが届きにくく、点群の欠損やノイズが発生しやすい。このような部位では、単一のブルーレーザーラインによる走査が有効である。INSVISIONの産業用3Dスキャナは、深穴走査用に単一ブルーレーザーラインモードを備えており、狭い開口部でもレーザーを届かせる設計となっている。
複雑曲面 急峻な反射角度の検査
複雑曲面・急峻な反射角度の検査
航空機MROにおけるタービンブレードの前縁や後縁は反射角度が急峻なため、カタログ試験で使われる標準面と同じ応答は期待できない。表面粗さや残留コーティングの影響も重なり、点群密度が局所的に低下する。この場合は、走査本数の多さよりも、単一ラインによる入射角制御と経路計画の方が精度に寄与する。
鏡面仕上げ部品の検査
医療機器メーカーの鏡面仕上げインプラント部品では、レーザーが正反射方向へ逃げるため、受光素子が十分な信号を得られず、形状の欠落やノイズが発生しやすい。カタログ仕様の試験片は通常、こうした光学特性を再現していない。現場では、スプレー処理や偏光フィルタの要否を含め、実部品でのサンプル検証が必須となる。
ここで誤解されがちなのが、「レーザー本数が多いほど万能」という考え方である。大面積の高速スキャンでは多ラインモードが有効だが、深穴、鋭利なエッジ、鏡面といった特殊部位では、むしろ単一ラインモードの方が安定したデータを得られる。INSVISIONの産業用3Dスキャナは、深穴走査用に単一ブルーレーザーライン、精密走査用に複数のパラレルライン、高速走査用にクロスラインというように、モードが用途別に分離されている。この分離こそ、境界条件の違いを現場で吸収するための設計である。
導入前に実施すべき現場実証の検証項目
3D laser scanningのカタログ精度と実現場の計測能力は、往々にして一致しない。多くの品質管理者がこのギャップに気づくのは、導入後である。ISO 10360シリーズの評価枠組みを踏まえつつ、自社工場の実ワークで評価するための検証手順を整理する。
- 代表ワークによる実測と再現性確認
量産品から3 5点を選び 同一条件で5回以上スキャンし 寸法公差に対するばらつき幅を確認する 再現性が公差の10 以内に収まるかが目安となる この工程では オペレーターを変えて測定することも有効である
量産品から3〜5点を選び、同一条件で5回以上スキャンし、寸法公差に対するばらつき幅を確認する。再現性が公差の10%以内に収まるかが目安となる。この工程では、オペレーターを変えて測定することも有効である。走査経路の癖が結果に与える影響を把握できるためだ。
- 深穴・アンダーカット部のスキャン可否確認
INSVISIONの産業用3Dスキャナは単一ブルーレーザーラインによる深穴スキャンモードを備えるが、対象ワークの穴径・深さ・表面状態で取得可否は変わる。実測で確認すべきである。
- 要求精度を満たした上でのスループット確認
精度と速度はトレードオフになるため、許容公差内でのサイクルタイムを計測する。品質管理用途では、検査タクトに収まるかどうかが導入可否の分かれ目となる。
- スキャンデータのトレーサビリティとレビュープロセスの適合性確認
計測データが誰の承認でリリースされるのか、監査証跡として残るのかを運用面から検証する。ISOやASME基準を参照する品質体制では、校正記録が監査で説明可能な形で残ることが実務上の要件となる。
現場検証で 本当にこのスキャナは使えるのか この問いは 導入検討時に誰もが抱くものである カタログ値ではなく 自社のワークで確認したい 段取り替えの多い工場では 深穴の奥
「現場検証で、本当にこのスキャナは使えるのか」。この問いは、導入検討時に誰もが抱くものである。カタログ値ではなく、自社のワークで確認したい。段取り替えの多い工場では、深穴の奥、微細なリブ、広いプレス面と、計測対象の性質がまったく異なる。INSVISIONの産業用3Dスキャナは、こうした現場実証の要求に設計段階から応えている。
深穴計測には単一の青レーザーラインモードを用意し、狭い開口部でもレーザーを届かせられる。微細形状には複数ラインによる精密スキャンモードで、エッジや薄肉部の形状を丁寧に捉える。広範囲の面形状は高速スキャンモードに切り替え、ワーク全体の点群を短時間で取得する。青レーザーは光沢面や暗色面でも反射の影響を受けにくく、現場で扱う多様な表面状態にそのまま対応できる。
導入前に自社ワークで評価したいという要求に対し、モードを切り替えながら同じ装置で検証できる点が、INSVISIONの3D laser scanningを現場実証に適した選択にしている。
導入後に計測品質を安定させる境界条件の設定方法
3D laser scanningを品質管理工程へ組み込んだ後、現場が直面するのは「導入直後の高い精度を、どうやって半年後、一年後も維持するか」という問いである。校正作業を待つだけでは、計測値のばらつきは気付かないうちに工程へ入り込む。
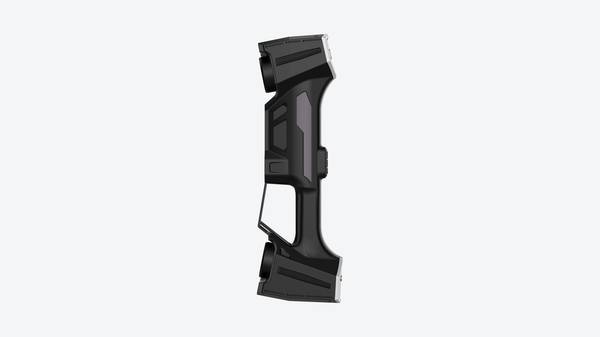
品質管理部門が最初に決めるべきは、ワークの形状・素材別にどのスキャンモードを使うかという境界条件である。深穴やポケット部が多い鋳造品では単一ブルーレーザーラインによる深穴スキャンモードを標準とし、板金部品の面全体を短時間で捉える用途では複数ラインモードを割り当てる。この基準を手順書へ落とし込むことで、作業者による判断の差が計測結果に混入する余地を減らせる。INSVISIONの産業用3Dスキャナは、こうしたモード切替を作業標準として定義しやすい構成である。
次に必要なのが定期的な校正とトレーサビリティ維持である。校正用アーティファクトの測定結果を時系列で記録し、許容範囲を外れる前に点検計画を発動させる。校正記録が監査で説明可能な形で残ることも、品質体制の実務上の要件となる。
最後に、スキャンデータの承認レビューフローを設けることである。点群の欠損、メッシュの異常、基準面との偏差を確認してからデータをリリースする。このレビューを経たデータだけが下流工程へ渡る運用にすれば、品質管理プロセスとしての再現性が定着する。
類似工程への展開と適用範囲
類似工程への展開と適用範囲
ここまで述べた検証手順と境界条件の設定方法は、特定の業界に限定されるものではない。深穴・ポケット部の検査は自動車部品や鋳造品、複雑曲面の検査は航空機部品やタービン部品、鏡面仕上げの検査は医療機器や精密機械部品に共通する課題である。
自社工場で3D laser scanningの導入を検討する際は、以下の手順を踏むことを推奨する。まず代表ワークを数点選び、同一条件で繰り返しスキャンしてばらつきを確認する。次にCADデータとの差分をGD&Tの基準に照らして評価し、最後に検査レポートとして監査に耐える形式で出力できるかを確認する。仕様書の数値ではなく、この一連の検証が導入の成否を決める。
まとめ
カタログに記載された仕様値は、導入判断における基準値の1つに過ぎない。工場の品質管理部門では「測定機のスペック」から「測定プロセスの再現性」へ評価軸が移りつつある。実際に問題になるのは、公称精度ではなく、自社のワーク形状・表面状態・生産リズムにスキャナが追従できるかどうかである。
深穴やリブが交差する鋳造部品では、レーザライン数の多さより、単一ラインモードでの入り込みとエッジの安定性が重要になる。INSVISIONの3D laser scanningは、深穴スキャン用のシングルブルーレーザラインと精密スキャン用の複数ラインモードを切り替えられる構成をとっており、こうした現場条件への対応を製品設計の前提としている。
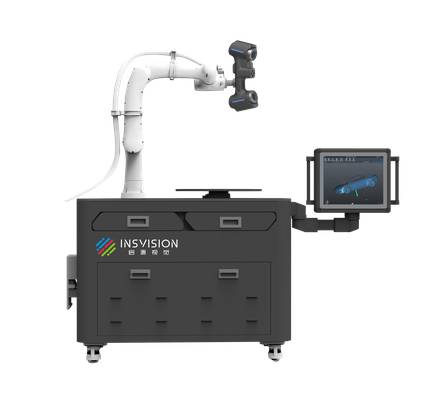
3D laser scanningの導入価値は、現場適合性を自社で証明できた時点で初めて確定する。仕様値の比較に時間を費やすよりも、実ワークでのサンプル検証にリソースを割くことが、品質管理部門にとって最短の導入経路となる。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。