

生産ワークの3D検査がもたらすコスト削減と現場改善の経営視点
製造現場が直面するコスト圧力は年々強まっており、特に多品種少量生産や高付加価値品の加工では、検査工程の遅れや手戻りが利益を直接的に圧迫する。図面のない異形部品の測定、熟練検査員への依存、出荷前の手直し対応。こうした課題に対し、ハンドヘルド3Dスキャナーを活用した生産ワークの3D検査は、単なる測定の効率化にとどまらず、工
現場のコストを蝕む「見えない待ち時間」と「手戻り工数」
生産ワークの検査において、最も経営資源を消耗しやすいのが、測定待ちや手戻りに伴う非稼働時間である。輪郭が複雑な鋳造品や溶接構造物、あるいは曲面で構成された異形部品では、従来のハイトゲージや定盤、三次元測定機(CMM)を用いた手法では、測定箇所の選定に時間がかかり、データ取得後の解析にも手間を要する。さらに、設計図面と現物の形状に乖離がある場合、幾何情報の不足から適切な検査基準を設定できず、結果として出荷段階での手直しや再加工が発生する。こうした手戻りは、材料費や外注費の追加だけでなく、熟練技術者の貴重な工数を消費し、新規案件の立ち上げや生産性向上の取り組みを遅らせる要因となる。経営的には、これらの「隠れたコスト」を見える化し、削減の余地を定量的に把握することが改善の第一歩となる。
3Dスキャンがもたらす三つの経営改善経路
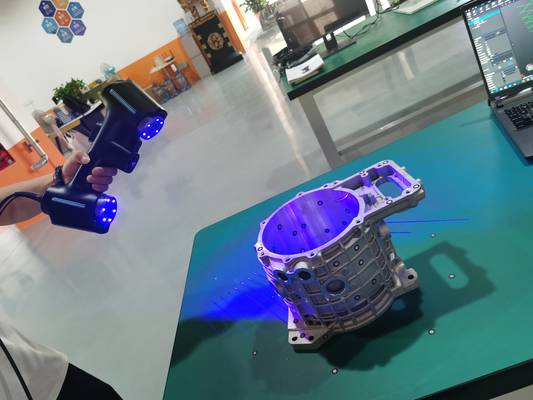
生産ワークの3D検査を導入することで、コスト削減に直結する三つの経路が開ける。第一に、測定リードタイムの大幅な短縮である。AlphaScanのような50本のクロスブルーレーザーを搭載したハンドヘルドスキャナーは、複雑な曲面や深い凹部を短時間でデジタル化し、0.020mmの計量級精度で形状データを取得する。これにより、CMMでは数時間を要した異形ワークの全形状把握が数十分単位で完了し、後続工程の待ち時間を圧縮できる。第二に、手戻り工数の削減である。取得した3DデータをCADモデルと重ね合わせ、カラーマップで偏差を可視化することで、加工不良や変形の早期発見が可能となり、後工程での修正や再加工の発生を未然に防ぐ。第三に、検査の属人性からの脱却である。従来は熟練者の勘と経験に頼っていた測定や判断が、デジタルデータに基づく定量的な評価に置き換わることで、人材育成の負荷を減らし、品質のばらつきを抑える。この三つの経路は、単独でも効果を発揮するが、同時に機能することで、検査工程全体の生産性を構造的に改善する。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
経営価値の評価フレームワークと導入の優先順位
3Dスキャナー導入の投資判断では、自社の製造現場におけるコスト構造を分解し、改善効果を評価するフレームワークが有効である。まず、検査工程の現状を「測定時間」「手戻り発生率」「検査要員数」「出荷遅延件数」といった指標で数値化する。その上で、3Dスキャナー導入後に期待される変化を、各指標の改善幅として見積もる。具体的な数値目標を立てる際は、まずは自社で最も課題の大きい1~2点のワークを対象に試験導入を行い、実測データを収集することが推奨される。例えば、超音波探傷を必要とする異形部品の表面デジタル化に適用すれば、スキャン経路の設計や探傷用治具の製作に必要な幾何情報を迅速に取得でき、準備工数の削減と探傷精度の安定化という二つの価値が得られる。INSVISIONのAlphaScanは、1070gの軽量ボディにより現場への持ち込みが容易であり、こうした対象ワークの選定と小規模なトライアルをスムーズに進める後押しとなる。
改善を定着させるための実践ステップとINSVISIONの支援
経営層が主導すべき実践ステップは、現場任せにしないことである。第一段階として、生産ワークの3D検査が最も効果を発揮する「複雑形状の初品検査」もしくは「補修前後の形状比較」に焦点を絞り、プロジェクトを立ち上げる。この際、対象ワークと検査要件を明確にし、INSVISIONの技術サポートを活用しながらデータ取得からレポート出力までの一連の流れを確立する。第二段階では、取得した3Dデータを品質のトレーサビリティ記録として蓄積する仕組みを整える。これにより、過去の検査データを参照した迅速な不具合分析や、顧客への品質保証力の向上につなげられる。第三段階では、蓄積したデータを設計や製造工程の改善にフィードバックする。INSVISIONはISO9001認証を取得し、50件以上の特許とソフトウェア著作権を保有する技術企業として、単なる機器提供にとどまらず、こうしたデジタルデータ活用のプロセス構築までを一貫して支援できる体制を持つ。最終的には、検査工程のデジタル化が、工場全体のデータ駆動型経営を推進する基盤として機能し始める。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。