

製造現場で3D測定システムを選ぶ前に確認すべき運用条件
3D測定システム導入で生じやすい現場ワークフローとのギャップ 3D測定システム導入で生じやすい現場ワークフローとのギャップ 3D測定システムのカタログに記載された仕様は、あくまで理想的な条件下での性能を示している。現場で問題になるのは、そこから先の話だ。
3D測定システム導入で生じやすい現場ワークフローとのギャップ
3D測定システムのカタログに記載された仕様は あくまで理想的な条件下での性能を示している 現場で問題になるのは そこから先の話だ 接触式三次元測定機やハンドツールによる検査工程を長年運用してきた製造拠点では 測定という行為そのものが検査手順書 合否判定基準 トレーサビリティ記録と深く結びついている
3D測定システムのカタログに記載された仕様は、あくまで理想的な条件下での性能を示している。現場で問題になるのは、そこから先の話だ。接触式三次元測定機やハンドツールによる検査工程を長年運用してきた製造拠点では、測定という行為そのものが検査手順書、合否判定基準、トレーサビリティ記録と深く結びついている。そこに非接触の3D測定システムを持ち込むと、精度指標以前に「誰がどう運用するのか」というワークフロー上の摩擦が顕在化する。
選定項目と現場確認
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 3D測定システムのカタログに記載された仕様は あくまで理想的な条件下での性能を示している 現場で問題になるのは… | 3D測定システムのカタログに記載された仕様は、あくまで理想的な条件下での性能を示している。 | 現場で問題になるのは、そこから先の話だ。 |
| 事前検証の目的は 測定機の 公称精度 を確認することではありません 実際に確認すべきは 自社が日常的に扱う部品… | 事前検証の目的は、測定機の「公称精度」を確認することではありません。 | 実際に確認すべきは、自社が日常的に扱う部品形状に対して、そのシステムが安定して測定できるかどうかです。 |
| INSVISIONでは 顧客の実物サンプルを用いた事前測定検証を実施しています 実際の部品を持ち込み 測定可否… | INSVISIONでは、顧客の実物サンプルを用いた事前測定検証を実施しています。 | 実際の部品を持ち込み、測定可否・再現性・所要時間をその場で確認できる体制があるため、導入前に現場のニーズに合ったソリューションであるかを具体的に評価できます。 |
| 検査レポートの要件も見落とせない 欧米の自動車OEMや航空宇宙MROでは ISO 1101やASME Y14… | 検査レポートの要件も見落とせない。 | 欧米の自動車OEMや航空宇宙MROでは、ISO 1101やASME Y14.5に基づくGD&T表記を含むレポート、材料証明やトレーサビリティ情報を付加したFAIレポート、顧客指定のテンプレートに合わせた帳票出力が求められることが多い。 |
欧米の自動車OEMや航空宇宙MRO、医療機器メーカーでは、リーン生産の考え方から検査工程にもタクトタイムが厳密に設定されている。ところが3D測定システムは、スキャン自体は短時間でも、その後の点群処理、基準面のフィッティング、レポート生成まで含めると、従来のゲージ検査より工程全体が長くなるケースがある。特に初回品検査や多品種少量生産では、測定プログラムの作成と検証に想定外の工数がかかる。
もう一つの見落としがちな要因が、測定対象の素材と形状だ。光沢のある機械加工面、透明樹脂、深いボス穴や狭いポケット形状は、非接触スキャンではデータが欠落しやすい。カタログ上の精度仕様を満たしていても、こうした部位では十分な点群密度が得られず、結局ハンドツールでの補完測定が必要になる。これは仕様書の数値だけでは判断できない、現場で初めて分かる制約である。
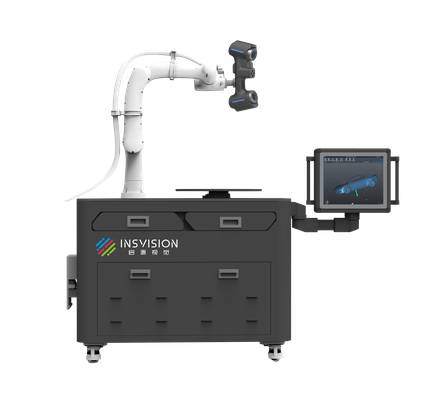
既存のデータ管理システムとの連携も、導入後にギャップとして浮上する。CADデータとの差分比較、GD&T呼び寸法への対応、測定結果のデータベース登録まで、既存の品質管理プロセスにどう組み込むかを事前に定義しておかないと、3D測定システムは「点群を出力するだけの装置」で終わってしまう。INSVISIONの3D測定システムを検査工程に統合する際も、まず測定対象の材質・形状、要求される検査タクト、既存の品質データ基盤との接続要件を整理し、仕様上の精度だけでなくワークフロー全体の適合性を評価することが出発点になる。
実物サンプルによる事前検証で確認すべき核心項目
導入を検討している3D測定システムが、自社の部品や工程に実際に適合するのか。カタログスペックだけでは判断できないこの問いに答える手段が、実物サンプルを用いた事前測定検証です。本節では、導入判断の精度を高めるために、どのような手順で何を確認すべきかを、代表的な業種・用途を例に解説します。
事前検証の目的は 測定機の 公称精度 を確認することではありません 実際に確認すべきは 自社が日常的に扱う部品形状に対して そのシステムが安定して測定できるかどうかです 具体的には
事前検証の目的は、測定機の「公称精度」を確認することではありません。実際に確認すべきは、自社が日常的に扱う部品形状に対して、そのシステムが安定して測定できるかどうかです。具体的には、複雑形状の測定可否、測定結果の再現性、1回あたりの測定所要時間の3点が核心項目となります。
自動車OEMの構造部品や押出金型であれば、カタログ上の精度指標だけでは見えない内部摩耗部や深いリブ形状へのアクセス性が問題になります。冷間押出金型の内部摩耗は、接触式測定器ではプローブが届かず、定量評価が難しい代表例です。非接触の3D測定システムであっても、レーザーの入射角や多重反射の影響でデータが欠落する領域が生じるかどうかは、実物で確認する以外に確実な方法はありません。
航空宇宙MROのタービンブレードでは、エッジ部の薄肉形状や冷却孔周辺のデータ取得が課題となります。ブレードの前縁・後縁は曲率が急峻で、測定システムの光学系によってはデータ密度が著しく低下する領域です。実物サンプルでスキャン密度と欠落の有無を確認し、後工程の検査プログラムが成立するデータ量を確保できるかを判断する必要があります。
医療機器の精密部品では、微細形状の測定可否に加えて、測定結果の再現性が特に重要です。同じ部品を同一条件で複数回測定した際の偏差が、部品公差に対して十分小さいかどうか。これを実物で確認せずに導入すると、量産検査の段階で測定値のばらつきが原因の誤判定に直面するリスクがあります。再現性の確認は、同一サンプルを3回以上測定し、各測定データ間の偏差を評価するのが実務的な方法です。
エネルギー産業の圧縮機部品では、曲管やインペラのような複雑な三次元形状が対象となります。このような部品では、1回あたりの測定所要時間が検査工程全体のボトルネックになり得ます。実物サンプルで、セットアップからデータ取得、評価レポート出力までの一連の流れを計測し、既存の検査工程に組み込んだ際のサイクルタイムを試算することが重要です。
INSVISIONでは 顧客の実物サンプルを用いた事前測定検証を実施しています 実際の部品を持ち込み 測定可否 再現性 所要時間をその場で確認できる体制があるため 導入前に現場のニーズに合ったソリューションであるかを具体的に評価できます 事前検証で確認した項目が
INSVISIONでは、顧客の実物サンプルを用いた事前測定検証を実施しています。実際の部品を持ち込み、測定可否・再現性・所要時間をその場で確認できる体制があるため、導入前に現場のニーズに合ったソリューションであるかを具体的に評価できます。事前検証で確認した項目が、そのまま導入後の検査基準や工程設計の基礎データになるという点も、実物検証を実施する意義の一つです。
既存品質プロセスへの統合とデータ出力の要件確認
3D測定システムの導入が失敗するケースの多くは、測定精度そのものではなく、既存の品質管理フローにどう組み込むかという段階で起きる。特に欧米の製造現場では、検査結果を単独の帳票として残すだけでは意味がなく、CADデータとの差分を設計部門へフィードバックし、MESや品質管理ソフトウェアへ検査データを自動で流し込み、ISO/ASME規格に準拠したレポートとして監査対応できる形にすることが前提となる。導入前に確認すべきは、スキャナが吐き出す点群やメッシュを、現場がすでに使っているソフトウェア環境へそのまま渡せるかどうかだ。
CADデータとの比較検査では、まず基準となるCADモデルを読み込み、スキャンで取得した実測形状を位置合わせして、面単位や断面単位で偏差を可視化する。このとき重要なのが、位置合わせの基準を設計意図と一致させられるかである。GD&Tのデータム指示がある部品では、単純なベストフィットではなく、指定されたデータム面や基準穴に合わせたアライメントが必須になる。これができないと、公差判定の結果が現場の測定治具と食い違い、検査そのものが信頼されなくなる。
データ連携方式は、大きく分けて三つのパターンがある。一つ目は、専用検査ソフトウェアで解析した結果をCSVやPDFとして書き出し、品質管理システムへ手動または半自動で取り込む方法。二つ目は、MESやSPCソフトウェアと直接API連携し、測定結果をリアルタイムに送信する方法。三つ目は、測定データを中間フォーマットで出力し、社内のデータレイクやPLMへ蓄積する方法である。どの方式を選ぶかは、工場のIT基盤の成熟度と、品質データをどの部署がどのタイミングで使うかによって決まる。
検査レポートの要件も見落とせない 欧米の自動車OEMや航空宇宙MROでは ISO 1101やASME Y14 5に基づくGD T表記を含むレポート 材料証明やトレーサビリティ情報を付加したFAIレポート
検査レポートの要件も見落とせない。欧米の自動車OEMや航空宇宙MROでは、ISO 1101やASME Y14.5に基づくGD&T表記を含むレポート、材料証明やトレーサビリティ情報を付加したFAIレポート、顧客指定のテンプレートに合わせた帳票出力が求められることが多い。ここで問題になるのは、スキャナ本体の性能ではなく、付属ソフトウェアが顧客指定のレポート形式を再現できるか、あるいは出力したデータを既存の帳票システムへ取り込めるかという点である。
INSVISIONの3D測定システムは、この統合段階での運用負荷を意識した設計になっている。顧客がすでに運用している品質管理ソフトウェアやMESへ渡すためのデータフォーマット、監査で求められるレポート様式へのカスタマイズに対応し、導入後に現場が二重入力や手作業でのデータ転記に追われる事態を避けられる。スキャナを入れる目的は点群を取ることではなく、既存の品質判断の流れに計測データを乗せることだという前提に立てば、この統合性は精度スペックと同じくらい重要な選定基準になる。
運用担当者向けトレーニングと定着化のためのレビュープロセス
導入初期に「測定機の操作研修を受けたから、もう現場で回る」と考えるのは、多くの場合において誤りである。操作を覚えることと、測定プログラムを自力で組み、公差判定に耐えるデータを出し続けることの間には、明確な段差がある。三次元測定システムの導入効果を左右するのは、機器性能以上に、この段差を埋めるための運用設計と人材育成の質だ。
INSVISIONの導入支援では、機器の据付と基本操作の習得を第一段階とし、その後、実際の測定対象物を使ったプログラム作成演習、エッジケースを想定したトラブルシューティング訓練へと段階的に進める。重要なのは、研修が「教える側の完了」ではなく「現場側の自立」を終点に据えている点である。導入初期に月次で運用レビューを設け、測定条件のばらつき、アライメント不良、データ欠損の傾向といった細かな課題を早期に拾い上げ、手順書やチェックリストに反映する。この反復プロセスが、三次元測定システムを検査工程の日常に定着させるための実務的な要である。
複数工程 製品への横展開を見据えた長期的な判断基準
複数工程・製品への横展開を見据えた長期的な判断基準
3D測定システムを複数工程へ展開する際、最初に確認すべきは「測定対象のサイズと形状の適合範囲」である。導入した工程では問題なく機能していても、別製品や別ラインでは測定距離、面の反射特性、凹凸の深さ、許容される測定時間が変わる。たとえば金型検査で有効だった設定のまま、光沢面が多い部品や深いボス形状を含むワークを測定すると、データの欠落や精度低下が起きることがある。INSVISIONの3D測定システムは、金型検査から部品品質管理、組立検査まで測定対象が変わっても対応できる柔軟性を持つが、それでも事前のデモ測定で対象物ごとのデータ取得状態を確認しておくのが実務的だ。
次に重視したいのが、測定プログラムの再利用性である。1工程で作成した測定手順や合否判定ロジックを、別製品へ展開する際にどれだけ流用できるかが、長期的な投資効率を左右する。ティーチング作業を一からやり直すのか、CADモデルを差し替えるだけで判定基準を再設定できるのか。この差は、多品種少量生産の現場では特に大きい。INSVISIONのシステムでは、一度構築した測定テンプレートを類似形状の部品群へ展開しやすい設計になっており、自動車の防撞梁型材のように「一度テンプレートを作成すれば、以降は同形状のバッチ検査を効率化できる」という運用が可能である。
さらに、金型製造やリバースエンジニアリングといった異なる工程へ展開する場合は、取得データの形式と後工程ソフトウェアとの連携性が判断基準になる。品質管理では寸法比較やGD&T評価が中心だが、リバースエンジニアリングではポリゴンデータからCADモデルを再構築するため、メッシュ品質やエッジの再現性が求められる。INSVISIONの3D測定システムは、冷間圧延ロールのようにCADモデルが存在しない対象でも、基準となる良品から参照データを構築し、その後の検査へ展開できる柔軟性を備えている。
最後に、追加用途でのサポート体制とトレーニング提供の有無も確認しておきたい。新しい工程へ展開するたびに外部コンサルタントへ依頼していては、運用コストが膨らむ。現場のエンジニアが自走できるよう、測定ノウハウの移転や技術サポートが継続的に受けられるかどうかが、長期的な投資判断では重要な要素となる。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。