

3Dスキャン精度を経営指標で読み替える 検査工程の滞留が生む隠れコストと改善の手順
製造現場の収益構造は、加工時間よりも「測って、直して、また測る」という検査と手戻りの連鎖に圧迫されている。公差が厳しくなるほど測定工数は増え、熟練者の判断に依存する工程は属人化し、納期直前になって形状不良が発覚する。
検査工程に潜む経営コストの正体
製造原価のうち、測定や検査に直接かかる費用は氷山の一角にすぎない。より重いのは、測定待ちによる工程間の滞留、判定が曖昧なまま後工程へ流れた部品の手戻り、出荷後に発覚した場合の選別対応や顧客監査への対応工数だ。
従来のハイトゲージや定盤測定では、測定点数が限られるため、自由曲面や板金部品のうねり、溶接後の収縮といった実形状を捉えきれない。測定値が公差内に収まっていても、組み付け時に干渉するという問題は、この「点で測ることの限界」に起因する。さらに、測定者の技量差がデータのばらつきに直結するため、検査結果の信頼性そのものが問われる場面も少なくない。
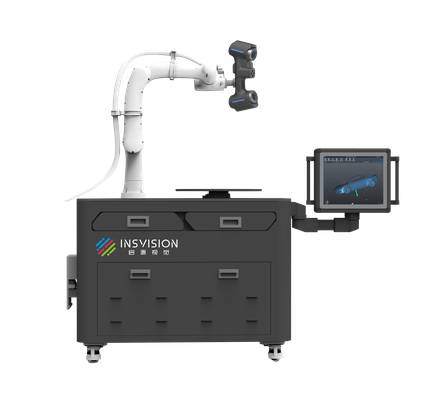
三次元測定機は高精度だが、測定室への搬送、治具セット、プログラム作成という段取りが重く、測定待ちの部品が順番待ちをしている光景は多くの工場で日常化している。測定工程がボトルネック化すれば、出荷遅延やライン停止という直接的なコストに跳ね返る。
初品検査:測定リードタイムの圧縮
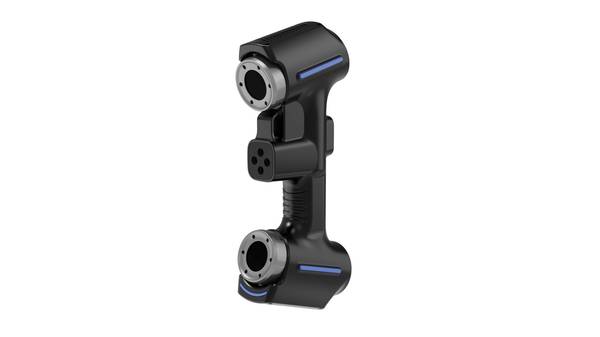
新規部品や設計変更後の初品検査では、図面寸法を一つずつ確認する作業が数日単位で発生する。3Dスキャンであれば、面全体の形状データを短時間で取得し、CADモデルとの偏差を色分け表示できるため、測定箇所の選定や段取り替えに費やす時間を大幅に削減できる。
可観察できる価値:初品判定までの日数短縮、後工程立ち上げの前倒し、設計へのフィードバック加速。
量産中の抜き取り検査:全数検査への切り替え余地
従来のスポット測定では、抜き取り検査が現実的な運用だった。しかし、3Dスキャンであれば、1回のスキャンで面全体の形状を捉えられるため、全数検査のハードルが下がる。特に自動車OEMや航空宇宙MROの分野では、GD&Tコールアウトに基づく全数検査や初品検査が当たり前になりつつあり、この流れに対応できるかどうかが受注条件に直結する。
可観察できる価値:不良流出リスクの低減、顧客監査への対応力向上、品質データの蓄積。
補修・リバースエンジニアリング:図面不在部品の再製作
既存図面が残っていない部品の再製作や、摩耗・変形した金型の現状把握では、実物から形状データを起こす必要がある。3Dスキャンで取得したメッシュデータをCADに変換すれば、設計データの再構築が可能になる。航空機部品の補修や自動車のプレス金型のように、曲面や自由形状が多い対象では、点測定では形状全体を捉えきれず、見逃しや手戻りの温床になっていた。
可観察できる価値:補修判断の迅速化、金型修正の工数削減、廃却予定部品の再生可能性。

出荷前検査:品質記録のデジタル化
紙の検査表やバラバラのCSVファイルでは、トレーサビリティの確保に人手がかかる。3Dスキャンで取得した点群データを品質管理システムと連携させれば、測定結果をデジタル資産として蓄積できる。設計変更へのフィードバックが早まり、同じ不具合が次のロットで再発することを防げる。
可観察できる価値:検査記録の検索・照合工数の削減、顧客への説明資料作成の迅速化、品質クレーム対応の精度向上。
経営価値を試算するための枠組み
3Dスキャン導入の投資判断では、以下の項目を自社の実績値に置き換えて評価することを推奨する。
| 評価項目 | 従来工程の把握方法 | 3Dスキャン導入後の変化を測る指標 |
|---|---|---|
| 測定リードタイム | 初品検査にかかる日数、測定待ち時間 | スキャンから判定までの時間、段取り回数 |
| 返工・手戻りコスト | 月次の不良件数、返工工数、廃却金額 | 後工程での不具合検出件数、出荷後クレーム件数 |
| 人件費・技能依存 | 検査員の人数、教育期間、測定ばらつき | 検査工数の変化、未熟練者でも再現できるか |
| 納期遵守率 | 出荷遅延の発生頻度と原因別内訳 | 検査起因の遅延件数、外注測定のリードタイム |
| 品質データ資産 | 紙検査表の保管量、データ検索時間 | デジタルデータの蓄積量、設計変更への反映速度 |
この枠組みで重要なのは、3Dスキャン精度のカタログ値を単独で評価しないことだ。単体精度が0.020mmと表記されていても、大型部品を複数回に分けてスキャンし、位置合わせを繰り返すと、累積誤差が体積精度として効いてくる。導入前に、実際に管理したい公差の10分の1以下の繰り返し精度が出るかを、同じ部品を複数回測定して確認するのが実務的である。
INSVISIONの産業用3Dスキャナが現場で果たす役割
INSVISIONの産業用3Dスキャナは、実験室ではなく製造現場での使用を前提に設計されている。温度変化、振動、油分、粉塵といった環境下でも安定した測定データを取得できることが、検査工程への組み込みを現実的にする。
industrial 3Dスキャナーの精度0.020mmというスペックは、単なるカタログ値ではなく、温間・振動下でも安定した測定データを担保するための設計思想の表れだ。体積精度は0.015mm+0.035mm/m(フォトグラメトリ用スケールバー併用時は0.015mm+0.025mm/m)と、測定長さに応じた誤差項を含む表記になっており、大型部品の検証時に参照すべき値として明確に示されている。
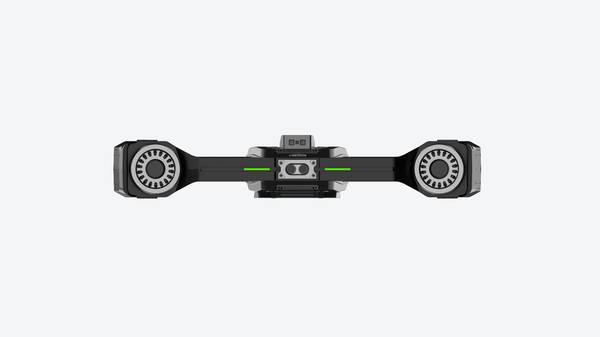
industrial 3Dスキャナーは「即掃即用」のワイヤレス運用に対応しており、足場の悪い現場や大型治具の周囲でも、スキャンから確認までのリードタイムを短縮できる。自動車プレス金型の精度デジタル検査や、航空宇宙分野の複雑曲面部品の全数検査、遠心分離設備の複雑構造部品のリバースエンジニアリングなど、適用領域は広い。
経営視点で見た場合、INSVISIONの3Dスキャナの価値は「測定精度」そのものではなく、スキャン、比較、確認、レポート作成までを同一のデータセット上で完結させ、検査工程をボトルネックから情報資産の生成工程へ変える点にある。測定の待ち時間を減らし、データを設計や品質管理と直結させることは、単なる検査の効率化ではなく、製造プロセス全体の流れを変える起点になる。
導入を進める際の実務手順
3Dスキャンを工程に組み込む際は、全工程への一斉展開よりも、効果が可視化しやすい対象から始めるのが現実的だ。以下の2〜3のシーンから着手することを推奨する。
第一候補:初品検査のデジタル化
新規部品や設計変更品の初品検査を3Dスキャンに置き換える。測定リードタイムの短縮効果が最も早く現れやすく、CADデータとの偏差マップを設計部門と共有することで、設計変更へのフィードバックも加速する。
第二候補:補修・リバースエンジニアリング案件への適用
図面不在部品の再製作や、摩耗した金型の現状把握に3Dスキャンを適用する。外注測定に出していた案件を内製化できれば、リードタイムと外注費の両方を削減できる。
第三候補:出荷前検査の記録デジタル化
紙の検査表をデジタルデータに置き換え、品質記録の検索性とトレーサビリティを向上させる。顧客監査や品質クレーム対応の工数削減に直結する。
導入前には、自社の検査対象物で再現性を確認することが前提だ。同じ部品を複数回スキャンし、偏差がどの範囲に収まるかを現場で検証する。加えて、比較検査に使う基準データの整備、レポートのフォーマット統一、検査結果の保存ルールをあらかじめ決めておくことで、測定データが属人的な判断に依存せず、組織のナレッジとして蓄積されていく。
まとめ
3Dスキャン精度は「どれだけ正確に測れるか」ではなく、「どれだけ早く、確実に、次の工程判断へつなげられるか」で評価すべき指標である。検査工程の滞留が生む隠れコストを可視化し、測定データを設計や品質管理と直結させることで、返工率の低減、人件費の適正化、納期遵守率の向上という経営成果につなげられる。
INSVISIONの産業用3Dスキャナは、そのワークフローを現場の実務に落とし込むための道具として位置づけられる。導入効果を最大化するには、カタログ精度の確認だけでなく、自社の部品サイズと要求公差に応じた検証を現場で行い、スキャンからレポート作成までの一連の流れを工程として設計することが不可欠だ。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。