

生産現場で使えるハンドヘルド3Dスキャナー導入の実践的評価軸
ハンドヘルド3Dスキャナー: 生産現場へ測定機器を持ち込むとき、最初に確認すべきはカタログに記載された精度ではない。むしろ、測定対象のサイズ、現場での移動自由度、マーカー貼付の可否、検査タクト、ロット繰り返し性という五つの要件を先に固めるべきだ。
生産現場へ測定機器を持ち込むとき、最初に確認すべきはカタログに記載された精度ではない。むしろ、測定対象のサイズ、現場での移動自由度、マーカー貼付の可否、検査タクト、ロット繰り返し性という五つの要件を先に固めるべきだ。この順序を誤ると、仕様上は高性能でも、実際のラインでは測定データが安定せず、検査工数だけが増える結果を招く。
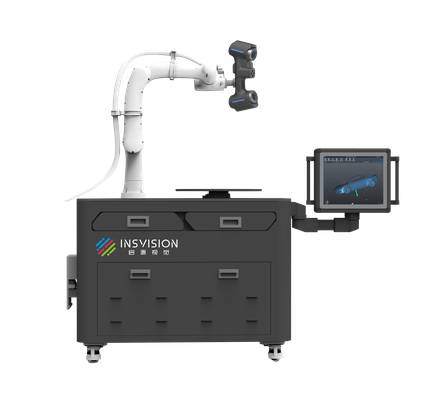
現場環境は測定室とは条件が根本的に異なる。自動車の溶接ラインでは、治具に載せたワークに周囲から振動が伝わる。エネルギープラントの保全現場では、対象部品を設備から取り外せないことが多い。航空機MROでは、翼桁や着陸装置部品のように測定範囲が広く、表面に油膜や腐食痕が残っているケースも珍しくない。こうした条件下では、据置型の三次元測定機やアーム式測定器は、設置スペースやアクセス経路の制約から適用自体が難しい。
検査負荷も軽視できない。金型や鋳造部品の検査では、CADモデルとの差分確認に加え、肉厚分布や摩耗量の可視化が求められる。従来のノギスやハイトゲージによる点測定では、曲面の全体形状を捉えるのに熟練者の手作業が何時間もかかる。一方、品質管理部門には測定結果を数値で残すことが求められ、属人的な判断は受け入れられない。信頼できる測定データとは、繰り返し測定しても同じ結果が得られ、CAD照合や工程能力評価にそのまま使える形式のデータを指す。
INSVISIONのハンドヘルド3Dスキャナーは、このような現場条件を前提に設計されている。装置を測定室へ持ち込むのではなく、スキャナーを現場へ持ち出す運用が可能で、対象物のサイズに応じて測定距離とスキャン範囲を調整できる。マーカー貼付が難しい鏡面や深いキャビティでも、測定戦略を変えることで対応できる余地がある。重要なのは、導入前に「何を、どこで、どの頻度で測るのか」を明確にし、それに対してスキャナーの自由度とデータ品質が整合するかを検証することだ。現場環境の制約を先に洗い出すことが、測定データの信頼性を左右する最初の分岐点になる。
従来測定が行き詰まる構造的要因
図面通りに加工されたはずの部品が、組み付け工程で干渉する。三次元測定機で基準面を当てようにも、クランプするたびに数値がばらつく。こうした現場の戸惑いは、測定対象が単純な直方体や軸対称形状から外れた瞬間に顕在化する。ハンドヘルド3Dスキャナーが注目される背景には、従来測定が特定の条件下で明確な限界を迎えるという構造的な理由がある。
要点のまとめ
- 図面通りに加工されたはずの部品が、組み付け工程で干渉する。
- 現場で「この部品、図面と本当に合っているのか」と迷ったことはないだろうか。
- ハンドヘルド3Dスキャナーの導入検討で最も多い失敗は、カタログスペックだけを見て現場要件を詰め切らないことだ。
- 導入判断を左右するのは、カタログ上の精度ではなく、実際のワークを使った現場検証の結果だ。
まず複雑形状への対応だ。深いリブ、アンダーカット、自由曲面、内部のフィレットが交差する領域では、接触式プローブのスタイラスが物理的に届かない。届いたとしても、点群密度が不足し、CADモデルとの偏差を正確に評価できない。自動車の防撞梁型材のような長尺アルミ押出材では、全長にわたる断面のねじれや反りを評価する必要があるが、ゲージやノギスでは測定点が離散的になり、変形のピーク位置を取りこぼす。三次元測定機でも、測定プログラムの作成に時間がかかり、形状が変わるたびにティーチングをやり直す工数が発生する。
次にデータ連携の制約がある。従来の測定結果は数値の羅列として出力されることが多く、設計側のCADデータやシミュレーションモデルとの突き合わせが容易ではない。検査成績書に記載された寸法が公差内でも、実際の変形モードが設計意図と異なる場合、その乖離を可視化できない。冷間圧延ロールのように既存の数値モデルが存在しない対象では、基準となる形状データ自体をどう作るかが最初の障壁になる。金型の摩耗進行を継続的に追跡する場合も、点測定では傾向管理が難しく、面全体の経時変化を捉える手段が求められる。
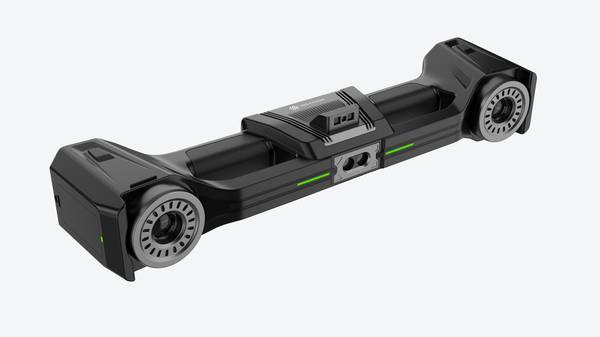
納期対応も見逃せない。試作段階での寸法確認、量産立ち上げ時の初品検査、設備トラブル後の復旧確認など、測定結果を待つ工程は多い。三次元測定機による全寸法測定は、対象物のセッティングとプログラム作成を含めると数時間から数日かかることもある。このリードタイムが試作のイテレーションを遅らせ、量産開始の判断を後ろ倒しにする。特に外注先での測定待ちが発生すると、サプライチェーン全体のスループットに影響する。
ハンドヘルド3Dスキャナーは、これらの制約をすべて解消する万能装置ではない。しかし、複雑形状に対して面としてデータを取得できる点、スキャンデータをそのままCADや検査ソフトへ渡せる点、現場で短時間に測定を完了できる点は、従来測定の行き詰まりを補完する有効な手段となる。INSVISIONのindustrial 3Dスキャナーを例にとれば、自動車用防撞梁型材の検出、冷間圧延ロールの基準データ作成、変速機部品の品質管理など、接触式では対応が難しい対象に適用されている。重要なのは、測定対象と要求精度に応じて、従来測定と3Dスキャンを組み合わせる判断ができるかどうかである。
工程に組み込むための実践的アプローチ
現場で「この部品、図面と本当に合っているのか」と迷ったことはないだろうか。三次元測定機を持ち込めない大型ワーク、曲面だらけの樹脂部品、数日おきに形状が変わる試作品。従来のゲージや定盤測定では、測定者の癖が出やすく、比較結果を残すにも手間がかかる。ハンドヘルド3Dスキャナーを使えば、スキャンして終わりではない。取得した点群をCADデータと重ねて偏差を色分け表示し、NG箇所を現場で確認できる。さらにレポートをPDFで自動生成すれば、品質記録としてそのまま残せる。INSVISIONのハンドヘルド3Dスキャナーは、マーカー貼付が不要な場面や、狭い金型内部を測定したい場面でも機動的に動く。測定室に持ち込むのではなく、工程の横で「測る・比べる・残す」を完結させる。これが現場主導の3Dスキャン活用の入り口になる。
導入前に確認すべき項目
ハンドヘルド3Dスキャナーの導入検討で最も多い失敗は、カタログスペックだけを見て現場要件を詰め切らないことだ。精度の数値が優れていても、測定対象のサイズや表面状態、現場の自由度、検査タクト、データの受け渡し先が合っていなければ、導入後に「思っていた使い方と違う」という結果になる。ここではINSVISIONのハンドヘルド3Dスキャナーを例に、事前検証で確認すべき項目を整理する。
まず確認すべきは対象ワークのサイズと形状だ。手のひらサイズの金型部品から自動車用の大型パネルまで、ハンドヘルド3Dスキャナーが得意とする範囲は製品によって異なる。冷間圧延ロールのように長尺の回転体、電気冷蔵庫用押出金型のような内部に凹凸がある部品、オートバイ用三角台のような複雑な鋳造品など、形状特性によって最適なスキャンアプローチは変わる。現場で実際に測定したいワークを数点持ち込み、スキャン可能かどうかを確認することが第一歩だ。
次に表面状態の確認が必要だ。光沢のある金属面、黒色のゴム部品、透明樹脂などは光学的なスキャンが難しいケースがある。マーカー貼付が可能か、スプレー処理が許容されるか、あるいは無処理でスキャンできるかは、現場の運用に直接影響する。INSVISIONのハンドヘルド3Dスキャナーは多様な材質に対応するが、実際のワークでテストし、データの欠落やノイズの発生状況を確認することを推奨する。
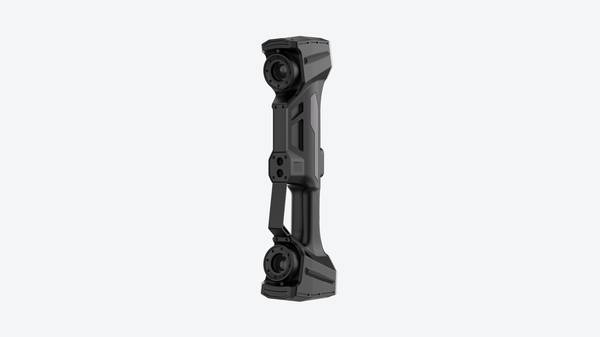
現場検証で見るべきもう一つのポイントは、スキャンからデータ活用までのワークフローだ。単に点群が取れれば良いわけではなく、CAD比較検査なのか、リバースエンジニアリングなのか、金型修正のための偏差マップなのか、目的によって必要なデータ形式や処理時間が異なる。自動車用トランスミッションの品質検査のように微細な寸法偏差を管理する用途では、スキャンデータをそのまま検査ソフトに渡せるかどうかが重要になる。
最後に、再現性とバッチ処理の考え方も確認しておくべきだ。単発の測定ではなく、同じ部品を繰り返し測定する運用では、オペレーターによるばらつきがどの程度出るのか、治具や位置決めが不要かどうかを現場で確認する。自動車用防撞梁の型材検査のように、一度テンプレートを作成すれば以降はバッチ検測で回せるケースでは、初期設定の容易さと運用時の安定性が評価の分かれ目になる。導入前の現場検証では、実際のワークで一連の流れを試し、測定結果のばらつきや作業時間を体感することが、失敗しない選定につながる。
現場検証で確認すべき運用要件
導入判断を左右するのは、カタログ上の精度ではなく、実際のワークを使った現場検証の結果だ。特に確認すべきなのは、以下の四つの運用要件である。
| 確認項目 | 検証内容 | 判断のポイント |
|---|---|---|
| ワーク適合性 | 対象物のサイズ・形状・材質でスキャン可能か | データ欠落やノイズの発生状況 |
| 表面処理要否 | マーカー貼付やスプレー処理が不要か | 現場運用への影響度 |
| データ連携 | CAD比較・リバース・偏差マップのいずれに対応するか | 検査ソフトへの受け渡し可否 |
| 繰り返し性 | 同一部品を複数回測定した際のばらつき | オペレーター依存度と治具要否 |
これらの項目を現場で確認することで、導入後の「使えない」という事態を回避できる。特に、表面処理の要否とデータ連携の可否は、運用コストと検査リードタイムに直結するため、優先的に検証すべきだ。
まとめ
ハンドヘルド3Dスキャナーの導入は、測定機器の選定というより、現場の測定プロセスを再設計する判断に近い。公称精度だけを追うのではなく、測定対象のサイズ、現場の制約、表面状態、データの受け渡し先、繰り返し測定の安定性という五つの要件を先に固めることで、初めて実用的な導入が可能になる。
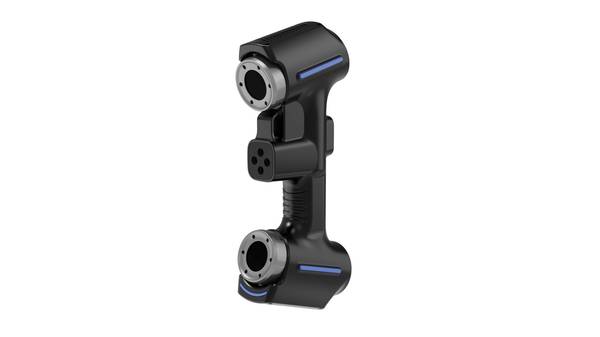
INSVISIONのハンドヘルド3Dスキャナーは、測定室ではなく現場での使用を前提とした設計思想を持つ。複雑形状を面として捉え、スキャンデータをCADや検査ソフトへ直接渡せる点は、従来の点測定では対応が難しかった検査工程に有効な選択肢となる。導入前の現場検証で実際のワークをスキャンし、データ品質と運用性を確認することが、失敗しない選定への最短経路だ。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。