

量産ラインの検査レポートに金型表面の3D検査を組み込む実務ポイント
金型表面の3D検査:寸法検査とリバースエンジニアリングの成果物を分け、深穴や複雑曲面の取得検証を計画し、公式資料の範囲と個別部品の確認結果を区別します。
3Dスキャンで確認する点
アクセス可能な金型表面とは、工具の外側から直接観察できるキャビティ壁、コア、パーティングライン、その他露出した面を指す。これらの面は深い凹部や複雑な曲率を含み、金型全体にわたって測定可能な形状特徴を形成する。表面の輪郭は、成形品の形状を転写する工具の幾何学的な境界を構成する。
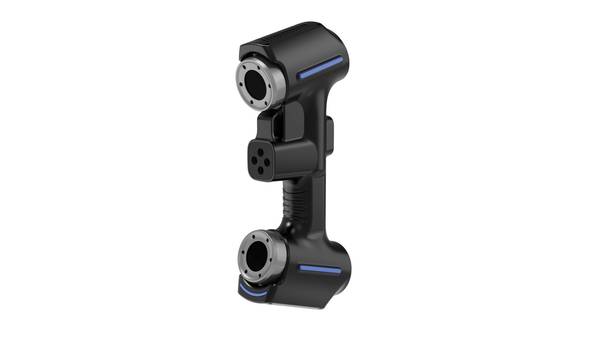
スキャナはこれらの表面を観察し、測定された形状を三次元座標の集合として記録する。読者は、取得された座標が実際の工具面に沿って分布しているかを比較する。点群と物理的な面との差異は、観察可能な特性として検討される。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
代表部品で確認する項目
代表的な金型のアクセス可能な表面を対象に、取得した点群データがキャビティおよびコアの表面形状に沿っており、微細な凹凸特徴を埋めたりパーティングラインの稜線を不自然に平滑化したりしていないことを目視および座標確認で確かめる。壁面の連続した曲率と、隣接する異なる工具表面間の段差や遷移形状が、出力データ上で元の形状通りに保持されているかを丁寧に観察する。
検証の過程では、出力された3Dデータがキャビティとコアの領域を明確に区別しており、本来分離すべき別々の工具表面領域を誤って単一の連続表面に統合していないことも併せて確認する。取得したデータが特定の比較作業や再構築作業の判断材料として十分かどうかは、現在の対象部品の詳細が評価されるまで未解決のまま留めておく。
公式資料で確認できる内容
提供されたAlphaScan公式操作資料は、工業部品の寸法検査、深い穴および複雑な表面の3Dデジタル化、CADモデル再構築を伴うリバースエンジニアリングを適用可能な作業として挙げている。これは金型表面形状の取得に本製品を使用することを裏付ける。
公式資料は現在の部品に対する結果や合否判定を確立するものではない。特定の金型スキャンが特定の公差を満たすこと、すべての小さな特徴を解像すること、または追加準備なしに完全な表面を生成することを確認するものではない。
FAQ
金型表面の3D検査は何を対象とし、読者は何を比較すべきか?
工具のアクセス可能なキャビティ、コア、パーティングラインの各領域を三次元座標の集合体として対象とする。読者は、取得した点群データがキャビティの深さ方向の形状、壁面の曲率変化、パーティングラインの位置形状をどの程度保持しているかを、基準となる形状データと比較して確認するとよい。
金型表面の3D検査に適用される代表部品の確認事項は何か?
代表的な金型を選び、取得データがキャビティおよびコアの表面形状に沿っているか、微細な特徴を埋めたりパーティングラインを平滑化したりしていないかを確かめる。出力データがキャビティとコアを明確に区別し、別々の工具領域を誤って単一の表面に統合していないかも確認する必要がある。
AlphaScan公式資料は金型表面の3D検査について何を示し、何を決められないか?
AlphaScanの公式操作資料には、工業部品の寸法検査と複雑な表面の3Dデジタル化が適用可能な作業として記載されており、金型表面の形状取得に関連する記述が含まれる。ただし、個々の金型の特定の検査領域や合否判定の基準については、この資料だけでは具体的に決定することはできない。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。