

南アフリカ 3Dスキャナーで変わる測定課題
南アフリカ 3Dスキャナーを検査工程に取り入れ、複雑形状や摩耗部品の測定における属人化や納期遅延を解消する方法を紹介します。
現場環境と測定ニーズ

生産現場で測定データが必要になる場面は 想像以上に多い 受け入れ検査 初品検査 工程内の抜き取り確認 治具の当たり確認 摩耗部品の状態把握 最終出荷前の寸法承認まで
生産現場で測定データが必要になる場面は、想像以上に多い。受け入れ検査、初品検査、工程内の抜き取り確認、治具の当たり確認、摩耗部品の状態把握、最終出荷前の寸法承認まで、測定はあらゆる工程に組み込まれている。一方で、現場の実態を見ると、測定室にワークを運び、定盤に据え付け、三次元測定機の順番待ちをして、ようやくデータが出るという流れが当たり前になっている工場も少なくない。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
問題は、そのリードタイムだけではない。測定したい箇所が深い溝の奥や自由曲面だった場合、従来のハイトゲージやノギスでは測定自体が成立しない。熟練者が「感覚」で判断しているケースや、測定不能な箇所を図面公差の解釈で曖昧に済ませているケースもある。そうした曖昧さは、後工程での手直し、客先での不具合、納期遅延という形で必ず表面化する。
南アフリカの製造現場でも、鉱山機械、自動車部品、航空機MRO、エネルギー関連設備など、要求される測定タスクは高度化している。現地サプライヤーや保守拠点では、本社と同じ品質基準を求められながら、測定リソースが限られているという声を聞くことが多い。検査負荷が特定の人員や設備に集中し、測定待ちがボトルネックになる構造は、国や地域を問わず共通している。

そうした環境で必要になるのは、測定室に運び込む前に、その場で形状を数値化できる手段だ。INSVISIONの産業用3Dスキャナーは、測定対象の形状を面として捉え、複雑な輪郭や摩耗状態を短時間でデータ化する。現場の測定ニーズに対して、設備投資の前に「どの工程で、どのくらいの頻度で、何の判定に使うのか」を定義することが、信頼できる測定データを継続的に得るための出発点になる。
従来測定が行き詰まるポイント
従来測定が行き詰まるポイント
現場で最初に壁に当たるのは、複雑形状の測定だ。自由曲面、深いリブ、アンダーカット、内部の摩耗痕。これらはノギスやハイトゲージが物理的に届かないだけでなく、CMMでもスタイラスのアクセス角度が取れず、測定プログラムの作成に半日潰れることがある。南アフリカの金型修復や鉱山機械の摩耗部品のように、摩耗した実物しか残っていないケースでは、CADモデルとの差分比較以前に「どこがどう減ったのか」を数値化できない。結局、技能者が樹脂型を取って断面を目視確認するような属人的な方法に戻る。これでは測定再現性が担保できず、品質記録として客観性を欠く。
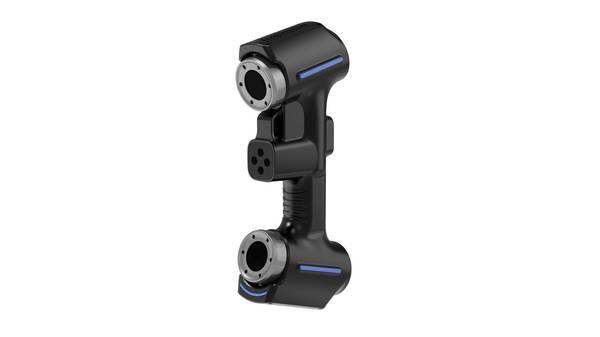
次にデータ連携の制約がある。CMMやレーザートラッカーで取得した点群や測定レポートは、装置ごとにフォーマットが異なり、CADやシミュレーションソフトへ渡す際に再加工が必要になる。測定担当者がExcelに数値を手入力し、設計部門がIGESやSTEPに変換し直す、という非効率が日常化している現場は少なくない。INSVISIONの3Dスキャナーが対象とするワークフローでは、スキャンデータをポリゴンメッシュとして直接取得できるため、検査用のカラーマップ作成とCAD照合を一つの流れにまとめやすい。だが、従来方式のままでは、測定データが「点の集合」でしかなく、設計変更やリバースエンジニアリングに再利用できない。
納期対応も無視できない。試作部品の初品検査、設備保全での摩耗確認、受注部品のリバース設計。これらは短納期が前提でありながら、従来測定では測定計画の立案、治具製作、プログラム作成、測定実行、レポート整形という順序が崩せない。特に南アフリカ向けの輸出部品や現地サービス部品では、現物が1点しかない、図面が散逸している、相手先の公差表記がISOとASMEで混在する、といった条件が重なる。測定に3日かかれば出荷が3日遅れる。3Dスキャナーはこの順序を変えられる。まず全面をスキャンして形状データを確保し、後から必要な断面や寸法を抽出する。測定箇所の見落としが減り、再測定のための段取り戻しも不要になる。
最後に 属人化した判断基準の問題がある ベテラン検査員の 感覚 で合否が決まる工程では 検査員が交代するだけで判定がぶれる INSVISIONのindustrial 3Dスキャナーを使ったワークフローでは
最後に、属人化した判断基準の問題がある。ベテラン検査員の「感覚」で合否が決まる工程では、検査員が交代するだけで判定がぶれる。INSVISIONのindustrial 3Dスキャナーを使ったワークフローでは、スキャンデータを基準CADに重ね、偏差を色で可視化できるため、熟練度に依存しない合否判断が可能になる。これは品質トレーサビリティの観点からも有効で、監査や顧客クレーム時に「いつ、誰が、どの基準で」測定したかをデータで示せる。従来測定が行き詰まるのは、単に精度不足だからではない。測定プロセス自体が硬直的で、データが後工程に流れず、判断が人に固定されているからだ。この構造を変えない限り、測定は常にボトルネックであり続ける。
3Dスキャンを工程に組み込む方法
従来の検査工程では、測定者が定盤やハイトゲージ、三次元測定機の前にワークを運び、図面と突き合わせながら寸法を拾う。測定結果は手書きのチェックシートか、その場限りのExcelに残る。南アフリカの自動車部品や鉱山機械のサプライヤーでも事情は同じだ。初品検査に半日かかり、その間にラインは止まったままという現場は少なくない。
INSVISIONの3Dスキャナーを使うと、この流れが変わる。スキャンはワークを置いて数分で完了し、取得した点群データをCADモデルや基準データと重ね合わせれば、偏差がカラーマップで即座に表示される。GD&Tの公差判定も、幾何公差のコールアウトに沿ってソフトウェア上で確認できる。検査結果は自動でレポート化されるため、品質記録の転記ミスや属人的な判断のばらつきが減る。

工程への組み込みで重要なのは スキャンを検査室だけに閉じ込めないことだ 初品検査 型修正後の確認 ロット抜き取り 出荷前検証といった各ステーションで同じデータ形式を使い回せば データの受け渡しが途切れず 例外判定のレビューも履歴付きで追える
工程への組み込みで重要なのは、スキャンを検査室だけに閉じ込めないことだ。初品検査、型修正後の確認、ロット抜き取り、出荷前検証といった各ステーションで同じデータ形式を使い回せば、データの受け渡しが途切れず、例外判定のレビューも履歴付きで追える。南アフリカの現場で3Dスキャナーを導入する際は、まず初品検査か型修正確認の1工程から始め、データの流れが安定してから適用範囲を広げるのが現実的だ。
導入前に確認すべき項目
「現場に合わない機器を入れて、結局棚に置いたままになった」という話は、3Dスキャナーに限らず測定機器全般で耳にします。南アフリカの拠点や取引先を持つ企業であれば、なおさら導入後のサポート体制や運用面まで見据えた確認が必要です。では、実際に何を見ればよいのか。
まず確認すべきは 測定対象のサイズと表面状態です 小さな精密部品なのか 自動車の防撞梁のような長尺部材なのか あるいは冷間圧延ロールのように現場で動かせない大型ワークなのか 対象が変われば必要な測定範囲も変わります 光沢面や黒色面 透明体など
まず確認すべきは、測定対象のサイズと表面状態です。小さな精密部品なのか、自動車の防撞梁のような長尺部材なのか、あるいは冷間圧延ロールのように現場で動かせない大型ワークなのか。対象が変われば必要な測定範囲も変わります。光沢面や黒色面、透明体など、光学式スキャナーが苦手とする表面は事前にテストサンプルで検証しておくべきです。INSVISIONの3Dスキャナーは自動車部品や金型、機械加工品などの金属ワークで実績がありますが、自社のワークで問題なくデータが取れるかは現場で確認するのが確実です。
次に見るべきは、取得したデータを何に使うかという点です。CADと比較して寸法検査をしたいのか、現物からCADデータを起こすリバースエンジニアリングなのか、それとも摩耗や変形の経時変化を追いたいのか。用途によって必要な精度水準も、出力するデータ形式も変わります。特に金型や航空部品のように、GD&Tの公差指示に対してどれだけの測定能力が必要かを先に整理しておくと、導入後の手戻りが減ります。
現場検証では、実際のワークを持ち込んで測定時間とデータ品質を見るのが最も有効です。デモではきれいなサンプルで数分で終わっても、実際のワークでは形状が複雑だったり、油分が付着していたりして条件が変わります。自社の不良品や摩耗品をあえて持ち込んで、どれだけ正確に形状を捉えられるかを確認することを勧めます。南アフリカ向けの案件では、現地での校正方法や、環境温度が測定結果に与える影響についても、導入前にサプライヤーへ質問しておくとよいでしょう。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。