

メトロロジー3Dスキャン導入前に確認すべき現場境界条件と実務検証
メトロロジー3Dスキャンの仕様値が現場で通用しない理由を解説。再現性、環境影響、データ合成精度など導入判断に必要な境界条件と検証手順を紹介。
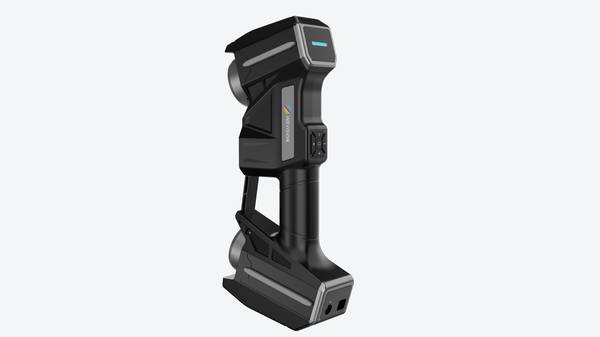
本稿では、品質責任者の視点から、メトロロジー3Dスキャンを評価する際に仕様値だけでは判断できない理由を整理し、実際の導入判断で確認すべき境界条件とサンプル検証の進め方を示す。INSVISIONの製品を例に、現場で機能する評価手順を具体的に解説する。
仕様値が現場で通用しない理由
カタログに記載された精度やスキャン速度は、温度管理された計測室と標準的な試験片を前提にした代表値である。生産現場では、以下のような変数が実測値に直接影響する。
要点のまとめ
- カタログに記載された精度やスキャン速度は、温度管理された計測室と標準的な試験片を前提にした代表値である。
- 選定時に確認すべきなのは、公称精度の数字そのものではない。
- 品質責任者の立場から強調したいのは、レビュー可能な出力物を定義してから装置を評価する順序である。
- 品質保証部門が導入判断を下す前に、現場で実証すべきエビデンスは以下の3点に集約される。
- ワーク表面の状態(光沢面、黒色樹脂、油膜、鋳造肌)
- 周辺光や振動
- 温度変動とワークの熱膨張
- 固定治具の剛性
- オペレータの走査経路とスキャンモードの選択
たとえば、深穴形状のデータ取得に有効な単一ブルーレーザーラインモードは、広い平面部を同じモードで走査すると作業時間が長くなる。逆に、高速走査モードで微細なエッジ部を測定しようとすると、点群密度が不足して寸法抽出の再現性が落ちる。導入後の不満の多くは、装置の性能限界ではなく、測定対象とスキャンモードのミスマッチに起因している。
評価すべきは公称精度ではなく境界条件
選定時に確認すべきなのは、公称精度の数字そのものではない。その精度が成立する条件である。具体的には、以下の項目を自社工場の環境でサンプル検証する必要がある。
| 検証項目 | 確認内容 |
|---|---|
| 繰り返し再現性 | 同一ワークを同じ条件で複数回測定した際のばらつき |
| オペレータ間再現性 | 異なる作業者が測定しても同じ結果が得られるか |
| 環境影響 | 周辺光、振動、温度変化がデータに与える影響 |
| データ合成精度 | 複数スキャン合成時の累積誤差 |
INSVISIONのメトロロジー3Dスキャンを例にとれば、走査領域の広さやレーザーライン数といった仕様は、特定の測定タスクに適した能力として捉えるべきである。すべての検査工程にそのまま適用できるわけではない。
出力物を先に定義する評価順序
品質責任者の立場から強調したいのは、レビュー可能な出力物を定義してから装置を評価する順序である。点群密度、メッシュの整合性、GD&T寸法のレポート形式、CADモデルとの偏差マップ、トレーサビリティの確保など、検査データがどのように使われ、誰が承認するのかを先に決める。
その上で、候補装置がその出力物を安定して生成できるかを、境界条件を変えたテストで確認する。仕様値至上主義から抜け出し、自社の検査タスクとの適合性を工程として検証することだけが、メトロロジー3Dスキャン導入の失敗を避ける現実的な方法である。
現場実証で確認すべき3つのエビデンス
品質保証部門が導入判断を下す前に、現場で実証すべきエビデンスは以下の3点に集約される。
- 複数回測定による再現性
同一ワークを同じ条件で5回以上スキャンし、寸法偏差が公差帯の何%に収まるかを確認する。特に深穴やエッジ部の再現性は、仕様書の公称精度だけでは判断できない。INSVISIONのメトロロジー3Dスキャンでは、基準点を使わずに同じフィクスチャ上で繰り返し測定した際のばらつきが、公差評価に十分な範囲に収まるかを現場で検証する。
- 実ワークでの作業スループット
メーカー公表のスキャン速度は理想条件の数字であることが多い。実際の生産ラインや受入検査では、段取り、洗浄、マーキング、データ処理を含めたトータル時間で評価する必要がある。複雑な鋳造品や板金部品を1個あたり何分で処理できるかを現場で計測し、既存のCMMやゲージ検査と比較することを推奨する。
- データのトレーサビリティ
品質監査で最も問われるのがこれである。スキャンデータがどの装置で、いつ、どの校正状態で取得されたかを追跡できるか。INSVISIONのシステムでは、測定データに装置IDと校正記録を紐付けて出力できることが、監査対応の実務では決定的に重要になる。
品質担当者がレビュー可能な出力形式としては、公差付きカラーマップ、GD&Tコールアウト付きレポート、生データのエクスポートの3点を確認したい。社内承認のチェックポイントは「再現性データが統計的に安定しているか」「実ワークのトータル時間が許容範囲か」「監査でデータの出所を説明できるか」の3つに集約される。
国際規格に準じた検証手順
導入承認の前に、品質管理部門は何をどこまで確認すべきか。ISO 10360やASME B89.4.22に準拠した検証を社内で進める場合、まずテスト用ワークの選定基準を固める必要がある。理想は、実製品に近い形状公差と表面性状を持ち、かつ寸法が校正済みの基準器でトレーサブルに把握できる部品である。自由曲面だけのワークでは評価が曖昧になるため、平面、円筒、穴、エッジを組み合わせた形状が望ましい。
環境条件の記録も見落とせない。温度、湿度、振動、照明の変化はスキャンデータの再現性に直接影響する。測定開始前後の室温をログに残し、装置のウォームアップ時間も記録しておく。これが後日の相関分析や監査対応で効いてくる。
統計評価では、同じワークを複数回スキャンし、基準値との偏差を正規分布として扱う。平均誤差だけでなく標準偏差と最大偏差を確認し、公差域に対する工程能力として判断する。INSVISIONのメトロロジー3Dスキャンは、こうした検証手順に必要な生データと点群品質を提供し、正式な導入判断を支える。
INSVISIONメトロロジー3Dスキャンの現場適合性
品質保証部門が新しい測定装置を評価するとき、最初に確認すべきはカタログ精度ではない。現場のばらつき要因をどこまで制御できるか、測定結果を監査で説明できるか、そして導入後に検査手順書へ落とし込めるか、この三点である。INSVISIONのメトロロジー3Dスキャンは、この境界条件から見て現実的な選択肢になる。
まず再現性の高い測定性能から見る。industrial 3Dスキャナーの精密スキャンモードは7本の青色レーザーラインで構成され、走査エリアは最大650mm×550mmをカバーする。この仕様は、プレス部品や鋳造品のように形状が複雑で、かつバッチ内の寸法ばらつきを早期に検出したいワークで有効に機能する。深穴スキャンモードでは単一の青色レーザーラインに切り替わるため、ボス穴や締結穴の内壁形状も欠落なく取得できる。現場でよくある「上面は取れるが穴底が取れない」というデータ欠損を、モード切替で回避できる点は評価に値する。
次にトレーサブルなデータ出力である。品質監査では、測定器の校正証明だけでなく、点群からCAD比較までの処理履歴が追跡できることが求められる。INSVISIONのワークフローは、スキャンデータをそのままSTLまたは参照点群として残し、検査ソフトウェア側で寸法抽出する手順を崩さない。これにより、測定結果がブラックボックス化せず、ASME Y14.5のGD&T評価やISO系の工程能力分析にもそのまま接続できる。監査対応で「この数値はどう算出されたか」を説明しやすい構成になっている。
多様なワークへの対応力も現場適合性を左右する。大物ワークではindustrial 3Dスキャナーが最大2200mm×2200mmの走査エリアを持ち、自動車のサブフレームや航空機MROでの外板損傷マッピングに適する。一方、小型精密部品ではBetaScanの17本パラレル青色レーザーラインによる精密スキャンが、エッジ再現性と微細形状の取得で有利になる。このように、INSVISIONのメトロロジー3Dスキャンは単一機種で全対応させるのではなく、対象ワークのサイズと要求公差に応じてスキャナを選択できる点が実務的である。
適用シーンと導入の境界線
特に適合するシーンは四つある。
- 自動車部品の寸法検査:ブラケットやハウジングの初回品検査で、CADモデルとの全面比較を短時間で回せる。
- 航空機MROの損傷測定:外板のへこみや擦過痕を非接触で記録し、修理可否判断の客観データとして残せる。
- 医療機器の品質管理:インプラント表面の微細形状や輪郭度を、接触式では困難な密度で取得できる。
- エネルギー部品の検査:タービンブレードやバルブ本体のように、複雑曲面と肉厚変化が混在するワークでも、スキャン範囲を切り替えながら一貫したデータを取得できる。
導入の境界線も明確にしておくべきである。表面が鏡面研磨されたワークや、深く狭いブラインド穴の底面寸法をサブミクロンで評価する用途では、3Dスキャン単独では限界がある。この場合は接触式CMMや白色干渉計との併用を前提とした工程設計が現実的である。
逆に、従来は治具とダイヤルゲージで数時間かけて測定していた自由曲面の輪郭評価や、CADのない旧部品のリバース用途では、INSVISIONのメトロロジー3Dスキャンは導入効果を早期に確認しやすい。要は、測定対象の表面状態と要求公差を先に定義し、その範囲内でスキャン方式が成立するかを現場で検証することである。
この検証プロセスを省略せず、サンプルワークでの再現性確認と既存測定器との相関確認を経てから手順書化するのが、品質保証部門としての正しい導入順序になる。仕様値は選定の入口に過ぎず、最終的な導入判断は自社工場の境界条件で取得したデータに基づくべきである。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。