

3Dハンドスキャナーを用いた品質検査の全ワークフロー データ取得からレポート
3d handscanner: 製造現場の品質検査が直面する課題と3Dハンドスキャナーの位置づけ 製造現場の品質検査が直面する課題と3Dハンドスキャナーの位置づけ 多品種少量生産が定着した欧米の工場では、品質部門と製造部門の間で交わされる検査データのやり取りが、いまだに紙のチェックシートや離れた場所にある固定型三次…
製造現場の品質検査が直面する課題と3Dハンドスキャナーの位置づけ
多品種少量生産が定着した欧米の工場では 品質部門と製造部門の間で交わされる検査データのやり取りが いまだに紙のチェックシートや離れた場所にある固定型三次元測定機への持ち込み検査に依存しているケースが少なくない 現場で寸法異常が見つかっても 測定室の順番待ちが発生し その間にラインは動き続ける 再検査の結果が戻る頃には すでに数十個のワークが加工済みという状況は珍しくない
多品種少量生産が定着した欧米の工場では、品質部門と製造部門の間で交わされる検査データのやり取りが、いまだに紙のチェックシートや離れた場所にある固定型三次元測定機への持ち込み検査に依存しているケースが少なくない。現場で寸法異常が見つかっても、測定室の順番待ちが発生し、その間にラインは動き続ける。再検査の結果が戻る頃には、すでに数十個のワークが加工済みという状況は珍しくない。
用語メモ
多品種少量生産が定着した欧米の工場では、品質部門と製造部門の間で交わされる検査データのやり取りが、いまだに紙のチェックシートや離れた場所にある固定型三次元測定機への持ち込み検査に依存しているケースが少なくない。
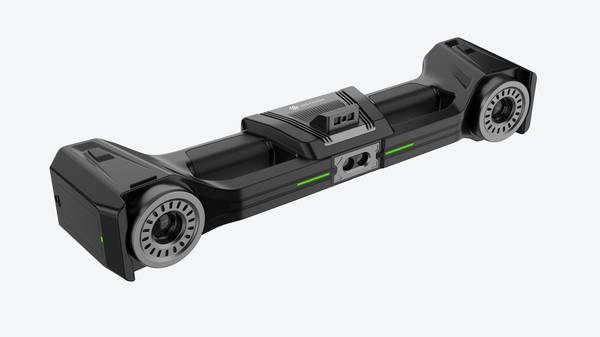
3Dハンドスキャナによる測定精度は、機器の性能だけで決まるわけではない。
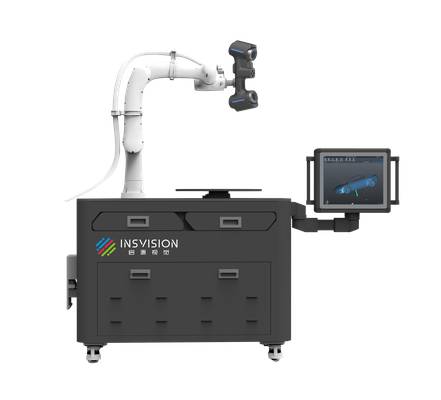
走査経路の設計は、単なる「なぞり順」ではない。
近年 工場の検査工程では 測る ことよりも 測った後のデータをどう使うか が課題になっている 3D hands…近年、工場の検査工程では「測る」ことよりも「測った後のデータをどう使うか」が課題になっている。
接触式測定具は熟練者の手技に依存し、測定者ごとのばらつきを排除しにくい。固定型三次元測定機は精度では優れるものの、測定室という閉じた環境から出られず、現場の判断を遅らせる。リーン生産の考え方では、異常は発生した場所で即座に検出し、その場で是正することが基本だが、従来の検査フローはこの原則に反する場面が多い。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
3Dハンドスキャナーは、この「測定室と現場の分断」を埋める位置にある。持ち運び可能な非接触スキャナーをライン脇や検査ステーションに置くことで、複雑形状のワークでもその場で面データを取得し、CADモデルとの差分を可視化できる。品質部門が求める客観的な数値データと、製造部門が求める即時性を、同じツールで両立できる点が本質的な価値だ。
本稿では、データ取得からレポート出力、再検査までの一連の流れを実務の視点で整理し、3Dハンドスキャナーがどの工程で検査工数を削減し、部門間のデータ共有をどう変えるのかを解説する。
検査前の準備工程 対象物確認と環境調整のポイント
3Dハンドスキャナによる測定精度は 機器の性能だけで決まるわけではない ワーク表面の状態 周辺環境 部門間の引き渡し情報 これらが整っていなければ どんな高性能スキャナでも期待通りのデータは得られない 特に品質担当者が意識すべきなのは
3Dハンドスキャナによる測定精度は、機器の性能だけで決まるわけではない。ワーク表面の状態、周辺環境、部門間の引き渡し情報——これらが整っていなければ、どんな高性能スキャナでも期待通りのデータは得られない。特に品質担当者が意識すべきなのは、検査開始前の「条件定義」である。
まず対象ワークの表面状態を確認する。光沢面や透明・黒色面はスキャン精度に影響するため、マーキングや粉体スプレーの要否を判断する。ただし、マーキングは測定部位の公差要求と照らして決めるべきで、全面に施せば良いというものではない。次にスキャンエリアの環境調整だ。振動、温度変化、照明の映り込みはデータのばらつき要因となる。ISOやASMEに準拠した検査フローを構築するなら、キャリブレーションの実施記録と環境条件の記録をセットで残す運用が望ましい。
さらに重要なのが、製造部門から検査部門への引き渡し時の確認項目である。加工履歴、測定部位の指定、公差要求、基準面の情報——これらが曖昧なまま検査を始めると、後工程で「測り直し」が発生する。INSVISIONの3Dハンドスキャナを導入する現場でも、この引き渡しルールを標準化することで、部門間の認識齟齬を防ぎ、検査リードタイムの安定化につなげている。準備工程の質が、測定データの信頼性を左右するという認識を持つことが出発点だ。
スキャン実施工程 データ取得の手順と現場での品質担保
「現場でスキャンしたはいいが、後でデータに穴が空いていたらどうするのか」——三次元ハンドスキャナーを検査工程へ導入する際、技術者が最初に抱く疑問はこれに尽きる。本節では、作業者が3Dハンドスキャナーを用いて点群データを取得する際の走査経路の設計、複雑形状への対応、そしてデータ抜けをその場で防ぐ確認手順を、品質管理の観点から解説する。
走査経路の設計は 単なる なぞり順 ではない 金型の深いキャビティや航空機ブレードのエッジ部では レーザーの入射角が浅くなり 点群密度が急激に低下する 作業者はまず
走査経路の設計は、単なる「なぞり順」ではない。金型の深いキャビティや航空機ブレードのエッジ部では、レーザーの入射角が浅くなり、点群密度が急激に低下する。作業者はまず、対象物の基準面を3点以上スキャンして座標系を固定し、その後、曲率の変化が大きい部位を優先して走査する。平面部は比較的速い送り速度でも十分な点密度が得られるが、R部や立ち壁では速度を落とし、スキャナーを面に対して概ね垂直に保つことが重要である。
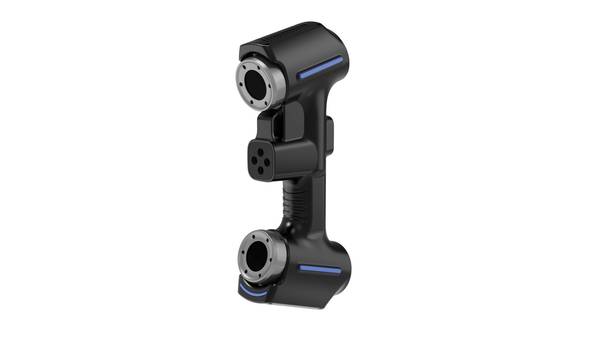
複雑形状部位への対応では、金型内部のリブや冷却穴のような隠れ面に対して、スキャナーを複数角度からアプローチする。INSVISIONの産業用3Dハンドスキャナーは、取得した点群がリアルタイムで画面上に表示されるため、作業者は未取得領域を色分け表示で即座に認識できる。航空機ブレードの前縁のように曲率が極端に変化する部位では、走査速度を通常の3分の1程度に落とし、同一経路をわずかに角度を変えて2回走査することで、データの連続性を担保する。
データ抜けを防ぐ現場確認の要点は3つある。第一に、スキャン完了直後に未取得領域の有無を画面上で確認し、許容範囲を超える欠落があればその場で再スキャンする。第二に、基準穴や基準面など、後工程で位置合わせに使用する特徴部が十分な点密度で取得されているか確認する。第三に、取得データのノイズレベルを目視確認し、異常な跳び点があれば走査条件を見直す。これらを検査工程の標準作業として定めることで、データ取得の属人性を排除できる。
取得データに異常が見つかった場合のフィードバック経路も明確にしておく必要がある。スキャン担当者は、欠落やノイズの発生箇所を記録し、製造部門へ形状的な傾向として伝達する。例えば、特定の金型キャビティで毎回同じ部位のデータが薄くなる場合、それはスキャン技術の問題ではなく、加工面の鏡面反射や離型剤の残留といった物理的要因である可能性が高い。このような情報を製造側へ戻すことで、検査工程は単なる合否判定を超え、工程改善の起点となる。
データ処理工程 点群整理から偏差解析・成果物生成まで
近年 工場の検査工程では 測る ことよりも 測った後のデータをどう使うか が課題になっている 3D handscannerで取得した点群は
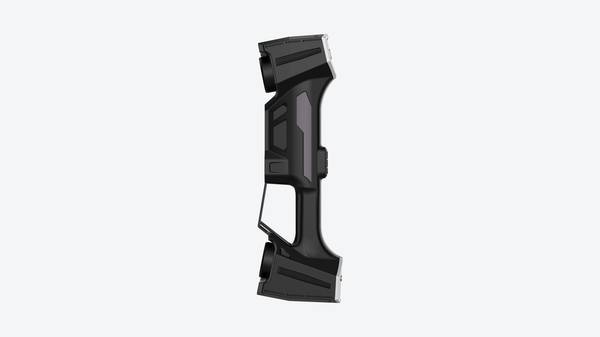
近年、工場の検査工程では「測る」ことよりも「測った後のデータをどう使うか」が課題になっている。3D handscannerで取得した点群は、そのままではノイズや不要な背景点を含み、CAD比較にも使えない。ここでは、点群整理から偏差解析、成果物生成までの一連の流れを、品質部門と設計・製造部門の受け渡しという観点から整理する。
まず、取得した点群からスキャン対象以外の点や外れ値を除去する。続いて複数スキャン間の位置合わせを行い、基準座標系に統合する。この際、位置合わせの基準面や拘束条件を記録しておくことが重要だ。CADデータが存在する場合は、位置合わせ後の点群とCADモデルを比較し、面直方向の偏差をカラーマップや数値で出力する。逆設計が必要なケースでは、ノイズ除去後の点群をメッシュデータ化し、形状修正を経てCADモデルを再構築する。
成果物として、偏差解析レポート、三次元モデル、断面比較図などが生成される。品質部門から設計・製造部門へ渡す際は、測定条件(スキャン距離、解像度、位置合わせ基準)とデータ処理の前提(フィルタ条件、メッシュ化パラメータ)を必ず明記する。これが欠けると、設計部門が偏差の原因を誤って判断したり、製造部門が金型修正の方向を間違えたりする。特に、公差判定の閾値と色スケールの対応関係は、レポート内で明確に定義しておく必要がある。
INSVISIONの3D handscannerは、この一連のデータ処理を検査現場で完結させることを意図して設計されている。スキャンから偏差解析までのワークフローが途切れないことで、データの前提条件が失われにくく、部門間の受け渡しにおける認識ずれを減らせる。
結果検証と再検査の運用基準 部門連携による品質維持の仕組み
結果検証と再検査の運用基準 部門連携による品質維持の仕組み
3Dハンドスキャナで取得した点群データは、そのままでは品質記録として使えない。まず偏差解析レポート上で、基準形状との差分が許容公差内に収まっているかを確認する。ここで重要なのは、スキャン時に生じるデータ欠損や位置合わせ誤差を、実際の形状異常と混同しないことだ。品質部門は、公差逸脱が検出された場合、製造ラインへ即時にフィードバックする前に、データ品質そのものを検証する手順を定めておくべきである。
再検査が必要となる条件は明確にしておきたい。データ品質に起因する疑義、形状修正後の確認、初回スキャンでの位置合わせ不良などが典型だ。再検査の判定は品質部門が行い、製造部門が再スキャンを実施する。この役割分担があいまいだと、不良品の流出リスクが高まる。
再検査の結果は単発の記録で終わらせず、蓄積して製造パラメータの調整や金型補正に活用する。INSVISIONの3Dハンドスキャナで取得した寸法データを工程管理指標と突き合わせれば、金型の摩耗傾向や加工条件のずれを早期に検知できる。品質の安定化と工程効率の向上は、このフィードバックループの精度にかかっている。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。