

flexijet 3D price: praktische Kriterien für Fertigungsteams
flexijet 3d price: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Die Kernfrage ist nicht, ob ein Flexijet 3D-Preis in das Budget passt.
Fertigungsumfeld und Messbedarf
Die Kernfrage ist nicht, ob ein Flexijet 3D-Preis in das Budget passt, sondern ob die Prüfbelastung im Fertigungsumfeld überhaupt noch mit Einzelpunktmessung beherrschbar ist.
Wer täglich Freiformflächen, Hinterschneidungen oder innenliegende Verschleißzonen prüfen muss, kennt das Problem: Der Messaufbau dauert länger als die eigentliche Auswertung, und trotzdem fehlen belastbare Flächendaten für die Entscheidung „Nacharbeit oder Freigabe“.
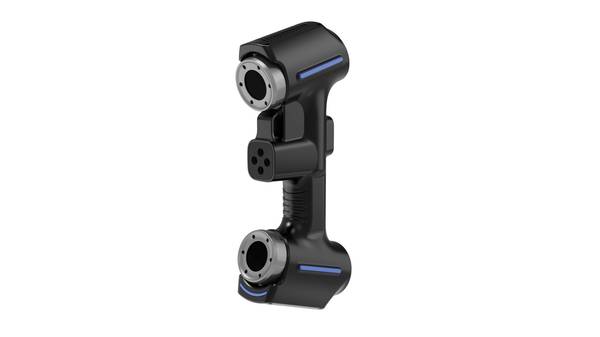
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Kernpunkte im Überblick
- Die Kernfrage ist nicht, ob ein Flexijet 3D-Preis in das Budget passt, sondern ob die Prüfbelastung im Fertigungsumfeld überhaupt noch mit Einze…
- Die entscheidende Erkenntnis vorweg: Wer bei komplexen Freiformflächen, tiefen Kavitäten oder schwer zugänglichen Innenkonturen weiterhin auf ta…
- Wie stellen Sie sicher, dass der gescannte Datensatz tatsächlich mit dem Konstruktionsmodell übereinstimmt, bevor er in die Qualitätsdokumentati…
- Wenn ein Qualitätsleiter die Anschaffung eines industriellen 3D-Scanners prüft, steht selten die reine Anschaffungssumme im Mittelpunkt.
In westlichen Fertigungsbetrieben mit Lean- und ISO/ASME-Vorgaben verschiebt sich der Bedarf. Erste Artikel, Serienstreuung, Werkzeugverschleiß – all das verlangt dokumentierte Messdaten, keine stichprobenartigen Einzelwerte. Ein taktiles Messgerät liefert einen Punkt;
die Qualitätsabteilung braucht aber eine Geometrie. Genau dort entsteht der Bedarf an flächiger Digitalisierung, die sich in bestehende Prüfabläufe einfügt, ohne den Takt zu sprengen.
Die Belastung steigt besonders dort, wo Bauteile nach GD&T-Callouts mit Profil- oder Positionstoleranzen bewertet werden. Wer hier nur mit Lehrdorn oder Messuhr arbeitet, riskiert Reklamationen, die teurer sind als jede Investition in Messtechnik.
Der Flexijet 3D-Preis ist deshalb weniger eine Anschaffungsfrage als eine Risikokalkulation: Was kostet eine unentdeckte Abweichung, die erst beim Kunden auffällt?
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Die entscheidende Erkenntnis vorweg: Wer bei komplexen Freiformflächen, tiefen Kavitäten oder schwer zugänglichen Innenkonturen weiterhin auf taktile Einzelpunktmessung setzt, trifft Qualitätsentscheidungen auf Basis einer gefährlich dünnen Datenlage.
Der eigentliche Kostenfaktor ist nicht das Messgerät, sondern das Risiko, einen systematischen Formfehler erst im Montageversuch oder beim Endkunden zu entdecken.
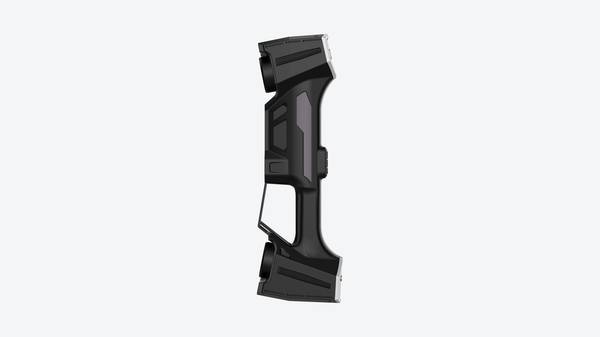
Das zeigt sich besonders deutlich an Bauteilen, die mit klassischen Messmitteln nur unzureichend erfassbar sind. Ein Kühlrippen-Extrusionswerkzeug für die Hausgeräteindustrie beispielsweise weist Verschleißzonen auf, die tief im Werkzeuginneren liegen.
Messschieber oder Bügelmessschrauben erreichen diese Bereiche schlicht nicht. Die Folge sind qualitative Einschätzungen statt quantitativer Belege – und genau dort beginnt das Problem.
Ohne eine geschlossene digitale Punktewolke bleibt unklar, ob die Abweichung an der Formkontur 0,15 Millimeter oder 0,4 Millimeter beträgt. Für die Freigabe einer Werkzeugkorrektur ist dieser Unterschied erheblich.
Hinzu kommt die Frage der Datenkontinuität. Herkömmliche Messprotokolle dokumentieren einzelne Merkmale, keinen durchgängigen Ist-Zustand.
Bei der Erstmusterprüfung eines Motorrad-Gabelbrücken-Gussteils mögen zwanzig gemessene Punkte innerhalb der Toleranz liegen – die Verwindung zwischen den Aufnahmebohrungen, die sich nur über die gesamte Fläche zeigt, bleibt unsichtbar.
Genau diese Lücke wird bei der späteren Montage zum Problem, wenn Spannungen auftreten, die kein Einzelpunkt vorhergesagt hat.
Der dritte Engpass betrifft die Lieferterminbindung. Wenn ein Kaltwalzwerkzeug ohne vorhandenes CAD-Modell nachgefertigt werden muss, steht der Messraum vor einer Aufgabe, die mit konventioneller Technik Tage in Anspruch nimmt. Jede Verzögerung in der Messschleife verschiebt den Inbetriebnahmetermin.
INSVISION hat diese Problematik in mehreren Applikationsfällen aus dem Werkzeug- und Formenbau dokumentiert, bei denen erst die flächenhafte Digitalisierung eine belastbare Referenzgeometrie für die Nacharbeit schuf.
Die Frage, die sich Qualitätsverantwortliche stellen sollten, lautet daher nicht, ob ein 3D-Scanner das taktile Messen ersetzt, sondern ab welcher Geometriekomplexität und welchem Termindruck die Einzelpunktmessung zum wirtschaftlichen Risiko wird.
Wer sich diese Frage ehrlich beantwortet, wird die Investition in ein flexibles, flächenhaft arbeitendes Messsystem nicht länger als Beschaffungsprojekt behandeln, sondern als Bestandteil der Prozessabsicherung.
Einbindung des 3D-Scans in den Ablauf
Wie stellen Sie sicher, dass der gescannte Datensatz tatsächlich mit dem Konstruktionsmodell übereinstimmt, bevor er in die Qualitätsdokumentation einfließt? Diese Frage entscheidet oft darüber, ob 3D-Scannen im Prüfablauf als belastbares Werkzeug akzeptiert wird oder nur als Zusatzaufwand gilt.
Der Ablauf beginnt beim Scannen des Bauteils oder Werkzeugs. Anschließend erfolgt der Abgleich der Punktwolke mit dem CAD-Referenzmodell. Abweichungen werden als farbcodierte Flächenvergleiche sichtbar, sodass Form- und Lagetoleranzen direkt an kritischen Stellen bewertet werden können.
Für die Prüfung bedeutet das: Statt einzelner Messpunkte mit Messschieber oder Lehre entsteht ein vollflächiger Soll-Ist-Vergleich. Die Berichterstellung greift auf dieselben Daten zurück.
Prüfprotokolle, Abweichungsanalysen und Freigabevermerke lassen sich aus dem Abgleich ableiten, ohne dass separate Messreihen nötig sind. Bei INSVISION-Systemen ist der industrial 3D-Scanner darauf ausgelegt, diesen Weg vom Scan bis zum auswertbaren Prüfbericht in einem durchgängigen Datenfluss zu halten.
Wer den flexijet 3D price als Investitionskennzahl bewertet, sollte deshalb nicht nur die Hardwarekosten rechnen, sondern auch prüfen, wie stark der Berichts- und Abgleichaufwand im eigenen Prozess sinkt.
Entscheidend ist die Validierungsfrage: Lässt sich der Abgleich reproduzierbar auf Referenzteile anwenden, und akzeptiert die Qualitätsabteilung die farbcodierte Abweichungsdarstellung als dokumentationsfähigen Nachweis? Erst wenn das geklärt ist, wird aus dem Scan ein prüffähiger Prozessschritt.
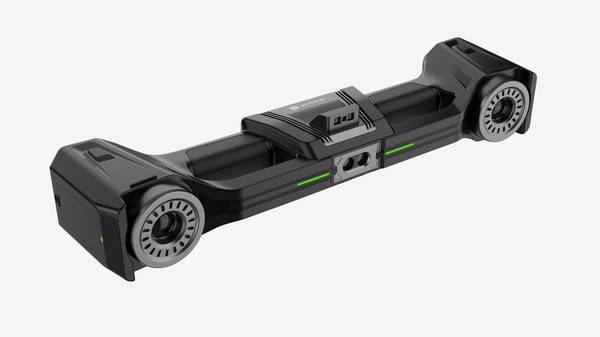
Validierung vor dem Einsatz
Wenn ein Qualitätsleiter die Anschaffung eines industriellen 3D-Scanners prüft, steht selten die reine Anschaffungssumme im Mittelpunkt. Die eigentliche Entscheidung fällt an der Frage, ob das System die vorhandenen Messaufgaben unter realen Bedingungen erfüllt. Genau hier entstehen Fehleinschätzungen.
Ein Gerät kann im Labor überzeugen und in der Fertigungsumgebung trotzdem scheitern, weil Bauteiloberflächen, Umgebungslicht oder Prüfzyklen nicht zum Aufbau passen.
Der Preis eines INSVISION-Scanners, etwa im Umfeld des Suchbegriffs flexijet 3D price, ist deshalb erst dann belastbar zu bewerten, wenn die Einsatzvalidierung abgeschlossen ist.
Vor einer Kaufentscheidung sollte das Prüfobjekt klar definiert sein. Handelt es sich um spiegelnde Metallteile, matte Kunststoffkomponenten oder großflächige Blechstrukturen? Unterschiedliche Oberflächen verlangen unterschiedliche Vorbereitung.
Bei glänzenden Flächen kann eine Mattierung erforderlich sein, was den Zeitaufwand pro Messung beeinflusst. Ebenso entscheidend ist die geforderte Datengenauigkeit.
Wer Freiformflächen für den Werkzeugbau digitalisieren will, braucht andere Toleranzbereiche als jemand, der Verschleiß an rotationssymmetrischen Bauteilen dokumentiert. Die Genauigkeitsanforderung muss aus der Zeichnung oder dem Prüfplan stammen, nicht aus dem Datenblatt des Scanners.
Die Prüfung vor Ort sollte mindestens drei Aspekte abdecken. Erstens die Wiederholbarkeit: Mehrere Scandurchläufe am selben Bauteil müssen Ergebnisse liefern, die innerhalb der geforderten Toleranz liegen.
Zweitens die Zugänglichkeit: Tiefe Taschen, Hinterschneidungen oder enge Bohrungen entscheiden darüber, ob nachgelagerte Nacharbeit nötig wird. Drittens die Datenausgabe: Welches Format erwartet die nachgelagerte Software für CAD-Vergleich, Reverse Engineering oder Archivierung?
Wer diese Punkte nicht vorab klärt, läuft Gefahr, ein System zu kaufen, das im Alltag mehr Anpassung erfordert als erwartet.
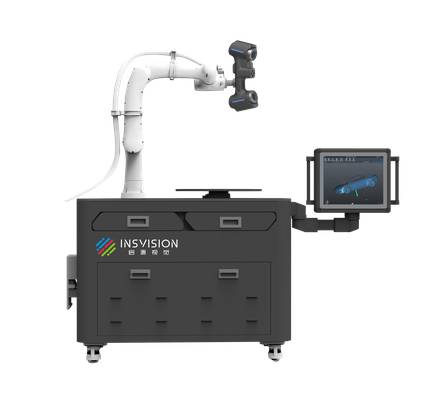
INSVISION bietet für solche Validierungen industrielle 3D-Scanner an, die auf unterschiedliche Messaufgaben ausgelegt sind. Die Entscheidung für ein bestimmtes System sollte sich aus dem Bauteilspektrum und den geforderten Prüfmerkmalen ableiten, nicht aus einer isolierten Preisangabe.
Ein realistischer Vergleich entsteht erst, wenn Vorbereitungszeit, Messdauer und Nachbearbeitung in die Gesamtkosten einfließen. So wird aus einer Preisfrage eine belastbare Investitionsentscheidung.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.