

Scan-to-CAD creaform academic: praktische Kriterien für Fertigungsteams
Herausforderungen bei der Übertragung von Scan-to-CAD creaform academic Workflows in die industrielle Fertigung Warum scheitern vielversprechende.
Herausforderungen bei der Übertragung von Scan-to-CAD creaform academic Workflows in die industrielle Fertigung
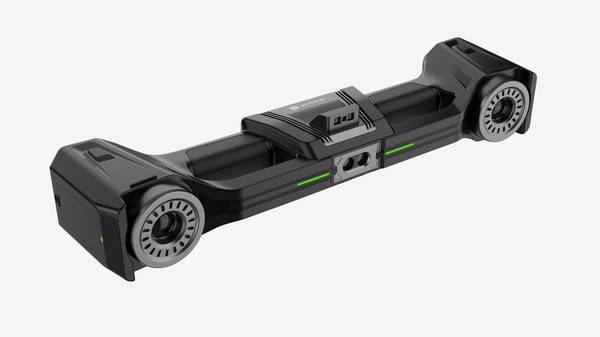
Warum scheitern vielversprechende Scan-to-CAD-Ansätze aus dem Labor so oft, wenn sie in eine laufende Serienfertigung überführt werden? Die Antwort liegt selten in der Messtechnik selbst.
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Ein 3D-Scanner, der im akademischen Umfeld mit Creaform-Systemen für Einzelversuche oder Studienarbeiten überzeugt, trifft im Werk auf eine völlig andere Umgebung: Taktzeiten, wechselnde Bauteilzustände, ungeschulte Bediener und Prüfpläne, die nach ISO oder ASME dokumentiert werden müssen.
Genau an dieser Schnittstelle entstehen die typischen Probleme. Laboraufbauten sind meist auf einen einzigen Datensatz optimiert. Die industrielle Praxis verlangt dagegen wiederholbare Messabläufe, klare Datenübergaben an CAM- oder Prüfsoftware und eine Rückverfolgbarkeit, die einer Auditierung standhält.
Wer diese Übertragung unterschätzt, erhält am Ende zwar saubere Punktwolken, aber keine prozesssicheren Ergebnisse. Der Schlüssel liegt in der engen Abstimmung zwischen Qualitätsmanagement und Prozessplanung – lange bevor der erste Scan im Serienbetrieb läuft.
Vorbereitung und Scanpfadplanung für konsistente, nachvollziehbare Messergebnisse
Viele gehen davon aus, dass ein 3D-Scanner direkt nach dem Auspacken reproduzierbare Daten liefert. In der Praxis entscheidet sich die Qualität jedoch lange vor der ersten Messung – bei der Objektvorbereitung und der Abstimmung der Scanstrategie.
Ein unvorbereitetes Bauteil mit spiegelnder oder transparenter Oberfläche erzeugt Streulicht und Datenlücken, die sich später kaum mehr sauber korrigieren lassen. Deshalb beginnt ein belastbarer Messprozess mit zwei Dingen: der gezielten Oberflächenanpassung und der gemeinsamen Definition kritischer Geometriemerkmale.
Praktischer Ablauf
- Vorbereitung und Scanpfadplanung für konsistente, nachvol… — Viele gehen davon aus, dass ein 3D-Scanner direkt nach dem Auspacken reproduzierbare Daten liefert.
- Punkwolkenverarbeitung und Geometrierekonstruktion: Schri… — Der Übergang von erfassten Rohdaten zu einem belastbaren parametrischen CAD-Modell ist kein einzelner Softwarebefehl, sondern ein…
- Modellvalidierung und Berichterstattung: Normgerechte Erg… — Vor der Einführung flächenhafter Scan-to-CAD-Workflows endete die Prüfung häufig am Einzelpunkt: Eine Koordinatenmessmaschine tas…
- Nachprüfbedingungen und kontinuierliche Prozessoptimierung — Eine Nachprüfung wird immer dann erforderlich, wenn Messwerte außerhalb der festgelegten Toleranz liegen oder sich Randbedingunge…
Vor der Messung klären Messpersonal und Prozessverantwortliche, welche Flächen, Bohrungen oder Formtoleranzen tatsächlich ausgewertet werden müssen. Reflektierende Bereiche werden mattiert, Referenzpunkte so platziert, dass auch Hinterschneidungen und Übergänge sicher erfasst werden.
Die Scanpfadplanung – ob manuell geführt oder automatisiert – zielt darauf ab, das Bauteil vollständig zu erfassen, ohne unnötige Doppelaufnahmen zu erzeugen.
In akademischen Forschungsprojekten geht es dabei oft um maximale geometrische Vollständigkeit, in der industriellen Serienmessung um Wiederholpräzision und Rückverfolgbarkeit.
Wer ein Scansystem für unterschiedliche Objektgrößen und Oberflächen bewertet, sollte prüfen, wie flexibel Scanabstand, Belichtung und Pfadführung an das jeweilige Material angepasst werden können.
Genau hier setzt INSVISION mit dem Scan-to-CAD-Workflow an: Die Vorbereitung wird als steuerbarer Prozess verstanden, nicht als lästige Nebenbedingung.
Punkwolkenverarbeitung und Geometrierekonstruktion: Schritte zur CAD-Modellgenerierung
Der Übergang von erfassten Rohdaten zu einem belastbaren parametrischen CAD-Modell ist kein einzelner Softwarebefehl, sondern eine Kette von Verarbeitungsschritten mit klaren Qualitätstoren. In der Praxis beginnt der Workflow selten mit einer perfekten Punktwolke.
Mehrere Einzelscans müssen zunächst gefiltert und über gemeinsame Referenzgeometrien oder Zielmarken registriert werden, bis eine geschlossene, artefaktarme Punktewolke vorliegt. Erst danach entsteht daraus ein trianguliertes Netzmodell.
Der entscheidende Schritt für die spätere Konstruktionsarbeit ist die Segmentierung. Ebenen, Zylinder, Bohrungsachsen und Freiformflächen werden aus dem Netz herausgelöst und als geometrische Merkmale interpretiert.
Diese Merkmale bilden die Grundlage für die parametrische Rekonstruktion im CAD-System – nicht das Netz selbst. Ein Netz ist messtechnisch wertvoll, aber konstruktiv schwer weiterzuverarbeiten. Wer diesen Unterschied ignoriert, erhält Modelle, die sich bei Änderungen nicht sauber regenerieren lassen.
Für Qualitäts- und Entwicklungsabteilungen liegt der eigentliche Nutzen in durchgängigen Datenwegen. Abweichungen zwischen Soll-CAD und Ist-Netz lassen sich früh als farbcodierte Flächenvergleiche dokumentieren, bevor Konstruktionsentscheidungen auf unsauberer Geometrie aufbauen.
In der akademischen Forschung steht oft die Detailtiefe einzelner Projekte im Vordergrund; dort werden Freiformflächen manuell nachmodelliert und Ausreißer einzeln geprüft. In der industriellen Serienanwendung zählt dagegen der Durchsatz.
Registrierung, Filterung und Merkmalsextraktion müssen wiederholbar und weitgehend automatisiert ablaufen, sonst wird der Scan-to-CAD-Prozess zum Engpass in der Erstmusterprüfung oder im Reverse Engineering.
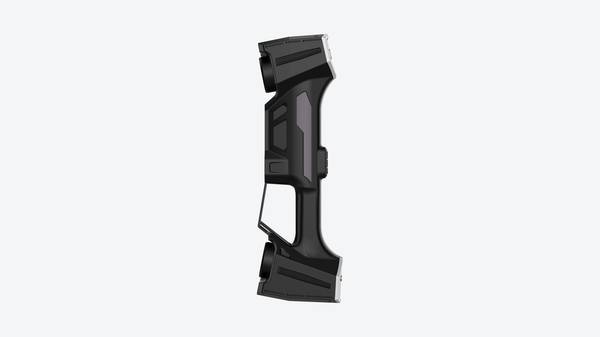
INSVISION deckt diesen Bereich mit industriellen 3D-Scannern ab, deren erfasste Daten sich für genau diese Verarbeitungskette eignen – von der dichten Punktewolke über das Netzmodell bis zur Extraktion regelgeometrischer Elemente.
Entscheidend ist nicht allein die Scannerauflösung, sondern wie sauber die Rohdaten in nachgelagerte Software übergeben werden. Fehlende oder verrauschte Bereiche erzwingen sonst manuelle Nacharbeit, die in der Serienanwendung kaum zu kalkulieren ist.
Typische Stolperfallen liegen in der Annahme, ein hochauflösendes Netz ersetze ein parametrisches Modell. Es ergänzt es, ersetzt es aber nicht. Ebenso führt eine zu frühe Glättung dazu, dass reale Kanten und Übergänge verloren gehen, bevor die Segmentierung überhaupt begonnen hat.
Wer den Workflow als durchgängigen Prüf- und Rekonstruktionsprozess versteht, nicht als einmalige Konvertierung, erhält Modelle, die sich in Konstruktion, Simulation und Qualitätssicherung gleichermaßen verwenden lassen.
Modellvalidierung und Berichterstattung: Normgerechte Ergebnisse für Qualitätssicherung und Entwicklung
Vor der Einführung flächenhafter Scan-to-CAD-Workflows endete die Prüfung häufig am Einzelpunkt: Eine Koordinatenmessmaschine tastete definierte Merkmale ab, und was zwischen den Messpunkten lag, blieb unbeurteilt.
Heute liegt nach der Rückführung aus dem Netz oder der Neumodellierung ein vollständiger Flächenvergleich vor. Der Abgleich zwischen den Scandaten und dem Referenz-CAD bzw.
zwischen dem neu erstellten Modell und dem Originalscan erzeugt eine farbcodierte Abweichungskarte, die nicht nur einzelne Maße, sondern den gesamten Formverlauf sichtbar macht.
Entscheidend ist danach die Interpretation: Qualitätsmitarbeiter prüfen, ob die Abweichungen innerhalb der GD&T-Vorgaben liegen, während Prozessingenieure bewerten, ob systematische Drift auf Werkzeugverschleiß oder thermische Einflüsse hindeutet.
Diese gemeinsame Freigabe funktioniert nur, wenn beide Rollen auf dieselbe Datenbasis schauen. Für die normgerechte Dokumentation müssen Prüfberichte nachvollziehbar, versioniert und archivierbar sein.
In Industrie-4.0-Umgebungen werden diese Berichte zunehmend direkt an MES-Systeme übergeben, damit Messergebnisse nicht als isolierte PDFs enden, sondern in die laufende Prozessregelung einfließen.
Industrielle 3D-Scanner von INSVISION liefern hierfür die zuverlässige Datengrundlage, da sie sich in durchgängige Scan-to-CAD- und Qualitätssicherungsworkflows integrieren lassen und reproduzierbare Punktwolken für normgerechte Prüfungen bereitstellen.
Nachprüfbedingungen und kontinuierliche Prozessoptimierung
Eine Nachprüfung wird immer dann erforderlich, wenn Messwerte außerhalb der festgelegten Toleranz liegen oder sich Randbedingungen im Fertigungsprozess ändern. Typische Auslöser sind Werkzeugwechsel, neue Materialchargen, geänderte Spannsituationen oder auffällige Trends im SPC-Verlauf.
Entscheidend ist, dass die Rückmeldung aus der Qualitätssicherung nicht als isolierter Befund stehen bleibt, sondern strukturiert in die Prozessplanung zurückfließt. Abweichungen am Bauteil werden als Abweichung im Prozess interpretiert, nicht als einmaliges Ereignis.
Hier zeigt sich der Unterschied zwischen akademischen Messprojekten und industriellen Prüfprozessen besonders deutlich. Ein einmaliges Scan-to-CAD-Projekt im Forschungsumfeld zielt auf geometrische Erfassung und Modellaufbau.
In der Serienfertigung geht es dagegen um Wiederholbarkeit, definierte Prüfroutinen und kurze Rückkopplungszyklen im Sinne von Lean Manufacturing. Der Scan-to-CAD-Workflow wird dabei selbst zum Regelkreis: Messdaten fließen in die Auswertung, Auswertungsergebnisse in die Korrektur, Korrekturen in die nächste Prüfung.
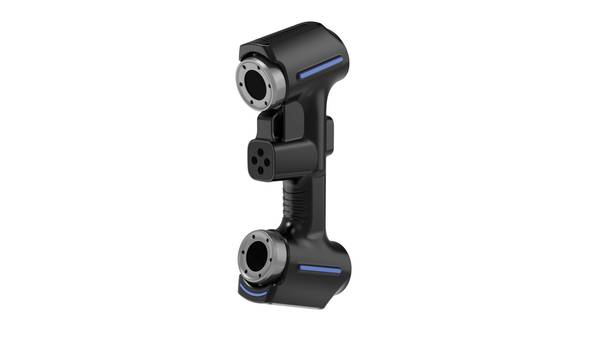
Für die Auswahl passender Scansysteme sind Objektgröße, geforderte Genauigkeit, Durchsatzanforderungen und Umgebungsbedingungen die zentralen Kriterien. INSVISION positioniert seine industriellen 3D-Scanner genau an dieser Schnittstelle zwischen Messtechnik und Prozesssteuerung.
Bei wiederkehrenden Prüfaufgaben, etwa an Getriebegehäusen oder Strukturbauteilen, unterstützen automatisierte Scan-to-CAD-Abläufe die kontinuierliche Verbesserung, ohne dass jede Abweichung einen manuellen Sonderaufwand erzeugt.
Häufige Fragen zu Scan-to-CAD im akademischen und industriellen Umfeld
Viele Ingenieure gehen davon aus, dass ein Scan-to-CAD-Workflow aus der Forschung sich direkt in eine Serienfertigung übertragen lässt. In der Praxis scheitert das meist nicht an der Scanqualität, sondern an fehlenden Übergabepunkten und unklaren Prüfkriterien.
Genau darum geht es in diesem Abschnitt: Welche Unterschiede zwischen akademischen und industriellen Abläufen tatsächlich relevant sind, welche Genauigkeit eine Anwendung verlangt und ob sich rückgeführte CAD-Modelle für normgerechte Qualitätsprüfungen eignen.
Der zentrale Unterschied liegt selten in der Hardware. Ein akademischer Scan-to-CAD-Ansatz zielt häufig auf Geometrieerfassung, Flächenrückführung oder Methodenvalidierung. Ein industrieller Workflow muss dagegen reproduzierbare Messstrategien, definierte Datumsysteme und klare Freigaberegeln abbilden.
Wer in der Forschung mit einer locker ausgerichteten Punktwolke arbeitet, bekommt in der Fertigung Probleme, sobald dasselbe Bauteil an mehreren Stationen oder über mehrere Schichten hinweg geprüft werden soll.
Die geforderte Genauigkeit hängt vom Prüfmerkmal ab, nicht vom Workflow selbst. Für Form- und Lagetoleranzen im Automobil- oder Luftfahrtumfeld sind enge Messunsicherheiten nötig, während eine grobe Rückführung für Ergonomie- oder Verpackungsstudien oft ausreicht.
Entscheidend ist, dass das Scan-System die relevanten Merkmale unter realen Bedingungen stabil auflöst. INSVISION-Scanner der industriellen Kategorie liefern dafür eine belastbare Datenbasis, ohne dass man sich auf Laborbedingungen verlassen muss.
Scan-to-CAD-Modelle können für normgerechte Qualitätsprüfungen verwendet werden, sofern der Prozess validiert ist. Das bedeutet: definierte Ausrichtung, dokumentierte Messunsicherheit, nachvollziehbare Ausreißerbehandlung.
Ein reines Netz aus einer akademischen Messkampagne erfüllt diese Anforderungen meist nicht automatisch. Erst die konsequente Trennung von Erfassung, Auswertung und Freigabe macht aus einem Scan einen prüffähigen Datensatz.
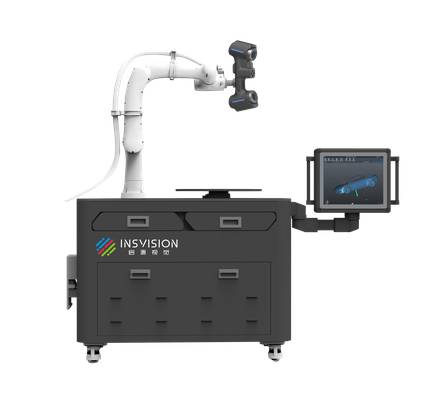
Die Übertragung eines akademischen Workflows in die Fertigung erfordert vier konkrete Schritte: Messstrategie fixieren, Referenzsystem definieren, Auswerteregeln dokumentieren und Wiederholbarkeit nachweisen. Wer diese Punkte klärt, kann Scan-to-CAD auch für Erstmusterprüfungen oder Serienüberwachung einsetzen.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.