

Worauf Hersteller vor der Auswahl von Reverse Engineering 3D achten sollten
Reverse Engineering 3d: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Wer im Werkzeug- und Formenbau, im Automobilzulieferbereich oder in.
Fertigungsumfeld und Messbedarf
Wer im Werkzeug- und Formenbau, im Automobilzulieferbereich oder in der mechanischen Fertigung mit engen Toleranzen arbeitet, kennt das Problem: Die Prüfbelastung steigt, während die Zeit für messtechnische Absicherung gleich bleibt oder sogar sinkt.
Entscheidend ist deshalb nicht allein die Verfügbarkeit eines Messsystems, sondern die Frage, ob die erfassten Daten belastbar genug sind, um daraus Fertigungsentscheidungen abzuleiten. Genau hier setzt Reverse Engineering 3D als methodischer Ansatz an.

Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Szenarioüberblick
Der Artikel lässt sich praktisch über dieses Szenario lesen:
- Fertigungsumfeld und Messbedarf: Wer im Werkzeug- und Formenbau, im Automobilzulieferbereich oder in der mechanischen Fertigung mit engen Toleranze…
- Grenzen herkömmlicher Messprozesse: Die zentrale Erkenntnis vorweg: Herkömmliche Messmittel scheitern bei komplexen Freiformflächen nicht an mangelnde…
- Einbindung des 3D-Scans in den Ablauf: Der entscheidende Punkt ist: Ein 3D-Scan liefert erst dann belastbare Ergebnisse, wenn er in einen definierten Prü…
In vielen Produktionsumgebungen existieren für Bestandsbauteile keine vollständigen CAD-Datensätze. Trotzdem müssen Verschleißzustände bewertet, Ersatzteile gefertigt oder Baugruppen angepasst werden.
Klassische Handmessmittel stoßen dabei schnell an Grenzen, vor allem bei Freiformflächen, Hinterschneidungen oder schwer zugänglichen Innenkonturen. Die Folge sind Messlücken, die später zu aufwendigen Nacharbeiten oder fehlerhaften Abnahmen führen.
Der Bedarf an reproduzierbaren Messdaten wächst besonders dort, wo Erstmusterprüfungen, Serienfreigaben oder Instandhaltungsentscheidungen anstehen. Ein belastbarer Scan muss nicht nur die Geometrie erfassen, sondern auch eine nachvollziehbare Grundlage für Soll-Ist-Vergleiche liefern.
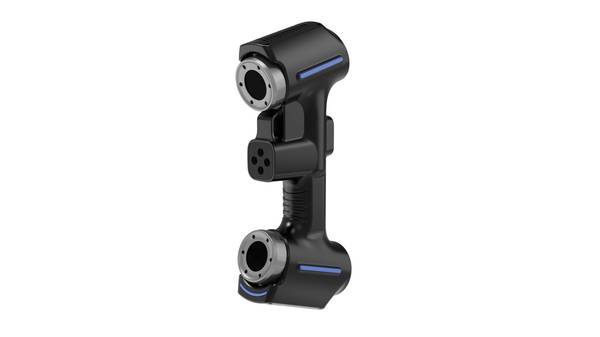
INSVISION positioniert seine AlphaScan-Handscanner genau für solche Aufgaben: Die Systeme erfassen Bauteile direkt in der Fertigungsumgebung und erzeugen Messdaten, die sich für Reverse Engineering-Projekte, Verschleißanalysen und die Ableitung von Fertigungsgrundlagen nutzen lassen.
Entscheidend ist, dass die Messung nicht im Labor stattfindet, sondern dort, wo das Bauteil tatsächlich beansprucht wird.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Die zentrale Erkenntnis vorweg: Herkömmliche Messmittel scheitern bei komplexen Freiformflächen nicht an mangelnder Genauigkeit, sondern an der Art der Datenerfassung. Ein taktiles Messsystem oder eine Lehre liefert einzelne Punkte beziehungsweise eine Gut-Schlecht-Aussage.
Was fehlt, ist die flächenhafte Datenkontinuität.
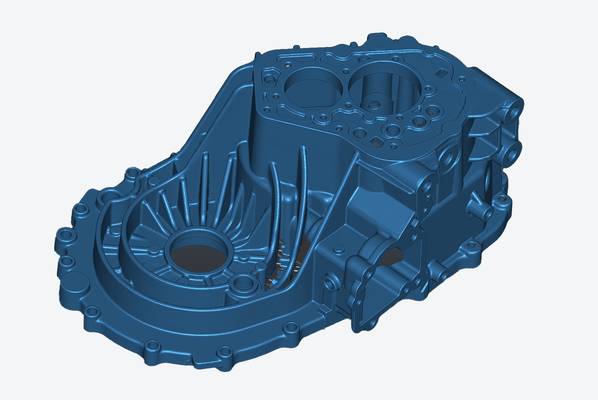
Bei Bauteilen mit Hinterschneidungen, tiefen Taschen oder organischen Übergängen wird die Punktdichte schnell unzureichend. Der Prüfer muss entscheiden, welche Merkmale er antastet – und übersieht dabei zwangsläufig Abweichungen zwischen den Messpunkten.
Gerade bei Reverse Engineering 3D ist das kritisch: Wer aus wenigen Messpunkten ein CAD-Modell ableitet, erhält eine idealisierte Geometrie, nicht das reale Bauteil.
Der zweite Engpass ist der Zeitfaktor. Komplexe Werkstücke erfordern viele Einzelmessungen, Umspannvorgänge und manuelle Protokolle. Liefertermine geraten unter Druck, weil der Messaufwand nicht parallel zur Fertigung skaliert.
INSVISION setzt hier mit flächenhafter Erfassung an, die solche Datenlücken schließt, ohne den Prüfablauf zu verlangsamen.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der entscheidende Punkt ist: Ein 3D-Scan liefert erst dann belastbare Ergebnisse, wenn er in einen definierten Prüfablauf eingebettet ist – nicht als isolierte Punktwolke. In der Praxis bedeutet das vier aufeinanderfolgende Schritte.
Zuerst das Scannen. Hier geht es nicht nur um Geschwindigkeit, sondern um vollständige Geometrieerfassung. Gerade bei Hinterschneidungen, tiefen Taschen oder spiegelnden Oberflächen zeigt sich, ob das Messsystem die Bauteilrealität abbildet oder nur eine geglättete Annäherung.
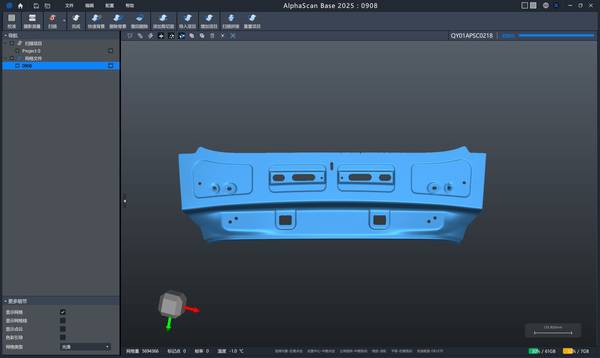
Der zweite Schritt ist der Abgleich mit dem Soll. Die erfasste Punktwolke wird gegen das CAD-Modell oder – beim Reverse Engineering – gegen eine aus Referenzteilen abgeleitete Nenngeometrie gelegt. Abweichungen werden als farbcodierte Flächenvergleiche sichtbar, nicht als einzelne Messpunkte.
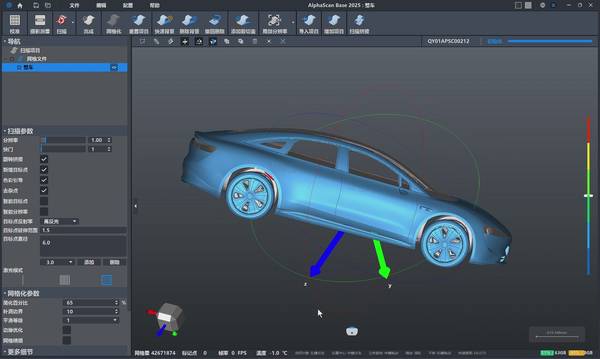
Erst danach folgt die eigentliche Prüfung: Passen Form- und Lagetoleranzen, stimmen Freigänge, liegen kritische Funktionsflächen innerhalb der Toleranz? Das Berichtswesen schließt den Kreis.
Ein Prüfbericht dokumentiert, welche Abweichungen tolerierbar sind und wo Handlungsbedarf besteht – nachvollziehbar für Qualität, Fertigung und Kundenfreigabe.
INSVISION setzt mit AlphaScan genau an dieser Schnittstelle an: Der Scanner liefert die Datenbasis, die Software übernimmt Abgleich und Auswertung, und der Export erzeugt berichtsfähige Dokumente. So wird aus einer Messaufnahme ein verwertbarer Prüfprozess.
Validierung vor dem Einsatz
Der eigentliche Nutzen von Reverse Engineering 3D zeigt sich nicht beim Scannen, sondern bei der Frage, ob die erzeugten Netzdaten für den nachgelagerten Prozess belastbar sind. Genau hier trennt sich ein brauchbarer Workflow von einem Datenfriedhof.
Wer ein Bauteil rückführt, um es zu fertigen, zu prüfen oder konstruktiv zu verändern, muss vor Ort klären, welche Abweichungen das Scanergebnis überhaupt enthalten darf.
Die Validierung beginnt mit einer einfachen Überlegung: Welche Merkmale sind funktionskritisch? Bei einem Motorrad-Gussteil wie der Schwinge oder dem Lenkkopf sind das Passbohrungen, Lageraufnahmen und Dichtflächen. Bei einem Extrusionswerkzeug für Kühlschrank-Dichtprofile sind es Kanalgeometrien und Verschleißkanten.
Diese Merkmale bestimmen, wo nach dem Scannen ein Soll-Ist-Abgleich gegen Zeichnungsdaten, einen vorhandenen CAD-Datensatz oder ein Referenzbauteil erfolgen muss. Ohne diese Festlegung misst man viel, validiert aber wenig.
Vor dem eigentlichen Einsatz empfiehlt sich ein kurzer Vor-Ort-Test mit einem bekannten Prüfkörper. Kalibrierplatte oder ein bereits vermessenes Referenzteil auflegen, scannen, auswerten. So lassen sich Umgebungslicht, Temperaturdrift und Handhabungseinflüsse realistisch einschätzen.
Bei spiegelnden oder dunklen Oberflächen zeigt sich sofort, ob Mattierungsspray nötig ist – ein häufiger Stolperstein in der Praxis.
Die Datenprüfung selbst läuft in drei Stufen. Erstens die Vollständigkeit: Sind alle funktionsrelevanten Bereiche erfasst oder gibt es Abschattungen? Zweitens die Ausrichtung: Stimmen Scan und Referenzsystem in Lage und Maßstab überein?
Drittens die Abweichungsanalyse: Liegen kritische Maße innerhalb der geforderten Toleranz? Diese Schritte sind bei INSVISION-Systemen wie dem AlphaScan direkt in der Auswertesoftware abbildbar, ohne dass Daten erst in ein externes Programm exportiert werden müssen.
Ein wichtiger Punkt ist die Dokumentation. Wer Reverse Engineering 3D für eine Freigabe nutzt, braucht einen nachvollziehbaren Prüfbericht. Farbverlaufsdarstellungen allein reichen nicht. Maßliche Auswertungen, Toleranzangaben und die verwendeten Referenzdaten gehören in das Protokoll.
Das ist kein bürokratischer Selbstzweck, sondern die Grundlage dafür, dass ein rückgeführtes Bauteil später auch gefertigt und abgenommen werden kann.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.