

3D寸法測定の導入時に見落とせない 実装リスクと検証プロセス
3D寸法測定導入前に洗い出すべき 現場特有の実装リスク 3D寸法測定の導入を検討する際、現場が最初に直面するのは「既存の品質管理フローとどう接続するか」という問題だ。
3D寸法測定導入前に洗い出すべき 現場特有の実装リスク
3D寸法測定の導入を検討する際 現場が最初に直面するのは 既存の品質管理フローとどう接続するか という問題だ 自動車OEMでは CMMを中心に構築された検査工程にスキャナを割り込ませるだけでも 測定基準点の取り方 データの受け渡し形式
3D寸法測定の導入を検討する際、現場が最初に直面するのは「既存の品質管理フローとどう接続するか」という問題だ。自動車OEMでは、CMMを中心に構築された検査工程にスキャナを割り込ませるだけでも、測定基準点の取り方、データの受け渡し形式、承認フローまで巻き込んだ調整が必要になる。航空機MROではさらに厳しく、修理部品の合否判定に使う寸法データが、ISOやASMEの寸法規格に適合しているかどうかを監査で問われる。要件定義の漏れは、導入後の手戻りとして表面化する。たとえば、現場の検査員がスキャンデータをCADと突き合わせる際、従来のゲージ検査では問題にならなかった「基準面の定義」が曖昧なまま残っているケースは多い。リーン生産の観点では、こうしたミスマッチは「待ち」と「修正」という二つのムダを生む。INSVISIONの3D寸法測定は、この接続部分を現場の既存フローに合わせて設計できる点が実装上の分かれ目になる。
要点のまとめ
- 3D寸法測定の導入を検討する際、現場が最初に直面するのは「既存の品質管理フローとどう接続するか」という問題だ。
- 3D寸法測定を検査室の単発ツールで終わらせず、既存の品質管理フローへ組み込むには、CAD・QMシステムとのデータ連携とレポート自動出力の設計が実装の成否を分ける。
- 現場オペレーター向けトレーニングは、安全かつ効率的な操作の習得を目的としています。
- 他工程・他拠点への横展開の 判断基準と適用シナリオ
事前サンプル検証で確認する 実務レベルの測定適合性
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
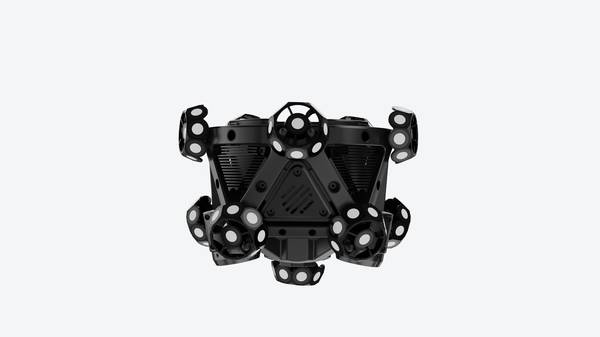
事前サンプル検証の要点は、カタログに記載された精度値と実ワークでの測定再現性が一致するかどうかを、導入前に確認することにある。金型、自動車構造部品、航空機エンジン部品では、鏡面、黒色塗装、深リブ、エッジ部のバリなどが測定値のばらつきを生みやすい。INSVISIONの3D寸法測定ソリューションでは、まず対象ワークを預かり、現行の検査項目とGD&T指示を整理したうえで、スキャン条件を固定して同一箇所を複数回測定する。ここで確認するのは、単発の寸法値ではなく、繰り返し測定時の偏差幅と既存の三次元測定機や専用ゲージとの相関である。実務上は、この工程を経ることで、導入後に「カタログ精度は出ているが現場で使えない」という齟齬を避けられる。サンプル検証の結果は、測定手順書の雛形としても活用できるため、量産ラインへの展開時に検査員の習熟差を小さくする効果も期待できる。
現場実装で整える データ連携とレポート出力体制
3D寸法測定を検査室の単発ツールで終わらせず 既存の品質管理フローへ組み込むには CAD QMシステムとのデータ連携とレポート自動出力の設計が実装の成否を分ける INSVISIONの3Dスキャナを例にとると 取得した点群データを基準CADモデルへ位置合わせし 偏差をカラーマップと数値で評価する流れは GD
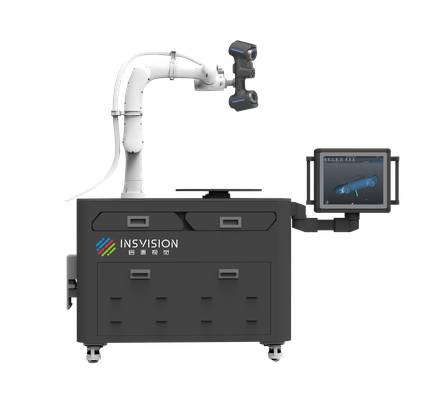
3D寸法測定を検査室の単発ツールで終わらせず、既存の品質管理フローへ組み込むには、CAD・QMシステムとのデータ連携とレポート自動出力の設計が実装の成否を分ける。INSVISIONの3Dスキャナを例にとると、取得した点群データを基準CADモデルへ位置合わせし、偏差をカラーマップと数値で評価する流れは、GD&T呼び出し箇所ごとの合否判定へそのまま展開できる。
実装手順はこう進める。まず測定対象の基準座標系とCAD上のデータムを一致させ、スキャンごとに同じアライメントが再現されるようテンプレート化する。次に、検査項目をCADのフィーチャー定義と対応付け、ISOやASME Y14.5に沿った公差域をQMシステム側のマスタデータと突き合わせる。測定後は偏差レポートをPDFまたはCSVで自動生成し、品番・ロット・測定者・日時を付与してQMシステムへ取り込む。現場ではスキャン完了から合否サマリ表示までを一画面で確認できるため、検査待ちの滞留が減り、初回品検査や工程内抜き取り検査のリズムに乗せやすい。
運用定着を支える トレーニングと定期レビュー
「装置は導入したが、半年後には特定の担当者しか使えなくなっていた」——3D寸法測定を工場へ導入した後に、こうした声を聞くことは少なくありません。測定器は正しく使われて初めて、検査工数や不良流出リスクの低減につながります。そこで重要になるのが、導入直後の操作トレーニングと、その後の定期レビューです。INSVISIONの3D寸法測定ソリューションでは、現場オペレーター向けと品質担当者向けに分けたトレーニングを用意し、さらに導入後も定期的な運用レビューを継続することで、測定プロセスが日常業務の一部として定着することを支援しています。本節では、その具体的な内容と進め方を説明します。
現場オペレーター向けトレーニングは 安全かつ効率的な操作の習得を目的としています 対象となるのは 日々の測定作業を担当する検査員や製造ラインの作業者です 初回トレーニングでは 装置の起動 終了手順 測定対象物のセット方法
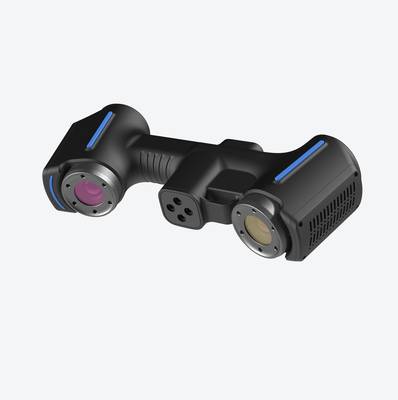
現場オペレーター向けトレーニングは、安全かつ効率的な操作の習得を目的としています。対象となるのは、日々の測定作業を担当する検査員や製造ラインの作業者です。初回トレーニングでは、装置の起動・終了手順、測定対象物のセット方法、スキャン範囲の設定、測定開始までの基本操作を、実際のワークを使いながら反復練習します。特に、測定対象の固定方法やレーザー照射時の注意点など、安全面に関わる事項はチェックリストを用いて確認します。また、同じ形状のワークを繰り返し測定する現場では、一度作成した測定テンプレートを呼び出して実行する手順を重点的に練習します。これにより、担当者が交代しても測定手順のばらつきが生じにくくなります。
品質担当者向けトレーニングでは、取得した3Dデータの解析と不良要因の特定に焦点を当てます。具体的には、CADモデルとの比較による寸法偏差の可視化、カラーマップの読み方、指定公差に対する合否判定の手順、レポート出力までを一連の流れとして習得します。さらに、寸法偏差が特定の部位に集中している場合の要因分析手法についても、実際の測定データを用いて演習します。例えば、鋳造品の反りや機械加工後の取り代不足など、工程ごとに現れやすい偏差パターンを学ぶことで、測定結果を工程改善へつなげる考え方を身につけます。
導入後の定期レビューは、運用が形骸化しないための仕組みです。INSVISIONの3D寸法測定ソリューションでは、導入後も定期的に運用状況を確認する場を設けています。レビューでは、測定頻度や測定対象の範囲が当初の計画どおりかを確認し、オペレーターの操作習熟度や新たに発生した測定ニーズについてヒアリングします。また、蓄積された測定データを振り返り、寸法偏差の傾向や不良の発生状況を品質担当者とともに分析します。このプロセスを通じて、測定テンプレートの追加・修正や、新規ワークへの展開など、運用改善の具体的なアクションを決めていきます。定期レビューを継続することで、3D寸法測定が特別な作業ではなく、日常の品質管理活動の一部として機能するようになります。
他工程 他拠点への横展開の 判断基準と適用シナリオ
他工程・他拠点への横展開の 判断基準と適用シナリオ
3D寸法測定を一つの工程に導入して効果が出始めると、次に検討されるのが「同じ仕組みを他の工程や海外拠点へ展開できるか」という問いだ。しかし、導入実績のある工程と同じ条件が他にもあるとは限らない。測定対象の形状、要求公差、現場の温度環境、作業者のスキル、CADデータの有無——これらが揃っていなければ、単純なコピー展開は失敗する。
横展開を判断する際、まず確認すべきは「測定タスクが属人的になっているか」である。熟練作業者による定盤測定や治具合わせに依存している工程では、3D寸法測定の導入効果が表れやすい。逆に、既に自動測定機が安定稼働しており、測定項目が限定的な工程では、追加投資の回収が見えにくい。
次に 測定データの使われ方を見る 寸法検査の結果が紙の記録や部分的なポイント測定で終わっている工程は デジタル化による改善余地が大きい 3D寸法測定で取得した点群データをCADモデルと照合すれば 面全体の偏差分布を可視化でき 形状不良の原因分析や金型修正のフィードバックに直結させられる INSVISIONの産業用3Dスキャナは
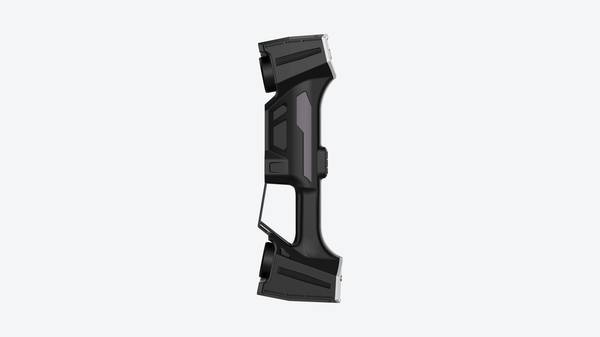
次に、測定データの使われ方を見る。寸法検査の結果が紙の記録や部分的なポイント測定で終わっている工程は、デジタル化による改善余地が大きい。3D寸法測定で取得した点群データをCADモデルと照合すれば、面全体の偏差分布を可視化でき、形状不良の原因分析や金型修正のフィードバックに直結させられる。INSVISIONの産業用3Dスキャナは、こうした「点ではなく面で捉える」測定への置き換えを、既存の品質管理フローに組み込みやすい形で進められる。
海外拠点への展開では、現地スタッフの習熟度をどう担保するかが論点になる。測定手順をテンプレート化し、スキャンからレポート出力までを半自動化しておけば、拠点間で測定品質のばらつきを抑えられる。Industry 4.0の文脈では、測定データを中央の品質管理システムへ集約し、拠点横断で傾向監視する体制が有効だ。
適用シナリオとしては、自動車部品のサプライヤーにおける初品検査、エネルギー機器の据付前寸法確認、航空機部品の補修前後比較などが挙げられる。いずれも「単品・多品種・高精度」の条件が重なる領域であり、3D寸法測定の利点が工程の制約を上回る。横展開を進める際は、まず一つのパイロット工程で測定手順と判定基準を固め、その後に類似工程へ段階的に広げるのが現実的である。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。