

点群データから品質判断へつなぐ大型部品3Dスキャンの使い方
大型部品3Dスキャン: 大型部品の寸法検査に求められる本来の要件 大型部品の寸法検査に求められる本来の要件 結論から言えば、大型部品の3Dスキャン導入を検討する前に、まず「その検査が何を防ぐのか」を定義しなければならない。
大型部品の寸法検査に求められる本来の要件
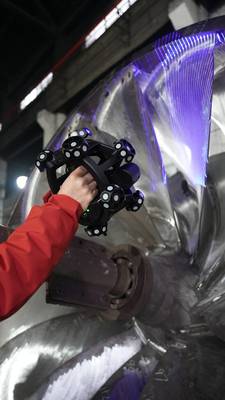
結論から言えば、大型部品の3Dスキャン導入を検討する前に、まず「その検査が何を防ぐのか」を定義しなければならない。自動車OEMでは組立偏差の未検出がライン停止やリコールに直結し、航空機MROでは経年変形の見落としが耐空性判断を揺るがす。医療機器やエネルギー機器でも、規格適合の証明とトレーサビリティ確保が検査の本質だ。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
現場でよくある誤りは、スキャナの精度や速度だけで機種を選び、検査タスクのゴールを曖昧にしたまま導入することである。本来は、対象部品のどの寸法を、どの公差域で、どの頻度で押さえるのかを先に固めるべきだ。ISOやASMEのGD&T呼び出しに従い、基準面の設定、データムの整合、合否判定のしきい値を文書化して初めて、スキャンデータは品質記録として機能する。
INSVISIONの大型部品3Dスキャンは、この前提を満たす現場で、手測定では拾いきれない自由曲面や溶接部の偏差を点群として可視化する。検査の目的が組立偏差の防止なのか、規格適合の証跡なのかを明確にしたうえで導入すれば、スキャンは単なる測定手段ではなく、品質保証の仕組みそのものになる。
大型部品3Dスキャンの適合性を左右する現場制約
「同じ3Dスキャナなのに、なぜこの現場では安定して使えないのか」——大型部品の測定を担当するエンジニアなら、一度はこの疑問に突き当たった経験があるはずだ。答えの多くは、装置のカタログスペックではなく、測定対象そのものと現場環境の制約に隠れている。
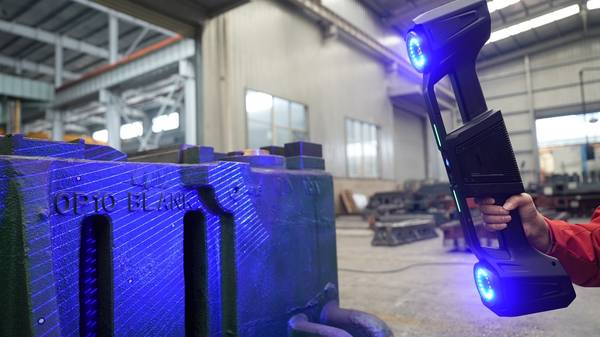
まず素材だ。金属光沢面、CFRPのような複合材、半透明樹脂では、レーザーの反射特性や光の散乱が異なるため、同じ設定のままではデータの欠落やノイズが生じやすい。次に幾何形状。大面積の平面だけでなく、深穴、リブ構造、急峻な曲面が混在する部品では、一度のスキャンで全形状を捉えきれず、再スキャンやアライメントの手戻りが発生する。要求公差が±0.05 mmを下回るような部位では、スキャン密度と位置合わせ方法の選定が測定不確かさに直結する。
現場条件も見落とせない。プレス機や大型加工機の近傍では床振動がスキャン精度を揺るがす。屋外や高照度環境では外乱光の影響を評価する必要がある。さらに生産タクトが短いラインでは、スキャン時間だけでなく、データ処理から合否判定までのサイクルタイム全体が検査頻度の制約になる。INSVISIONの大型部品3Dスキャンを選定する前に、これらの項目を現場ごとに洗い出しておくことが、導入後の「使えない」を防ぐ最初の一手になる。
大型部品3Dスキャンで発生しがちな計測リスクとその影響
大型部品の3Dスキャンで最初に問題になるのが、位置合わせの累積誤差だ。数メートル級のワークを複数回に分けてスキャンすると、各回のアライメント誤差が積み重なり、最終的な点群データが実際の形状から徐々にずれていく。検査で使う前に、この誤差が許容範囲内かどうかを検証する工程が必要になる。
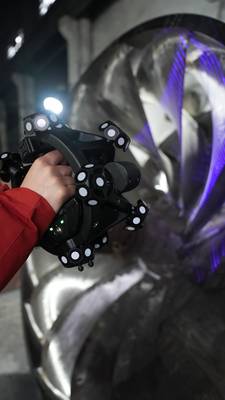
次に多いのが凹凸部・穴部のスキャン抜け。深いポケットや交差穴、立ち壁の裏側などは、単一角度からのスキャンでは死角になりやすい。後からデータを確認して欠落に気づくと、ワークを再セットして部分的に再スキャンする手戻りが発生する。光沢面や黒色面も厄介で、反射や吸収によって点群密度が不均一になり、面品質の悪いデータが出力される。
現場の振動も見落とせない。フォークリフトの通行やプレス機の稼働による床振動は、特に高精度計測ではデータのノイズとして現れる。これらのリスクは、計測工数の増加だけでなく、不良判定の見落としや品質クレームにつながる。INSVISIONのソリューションエンジニアは、現場でよく見られるこれらの課題に対して、スキャン前に計測戦略を固め、アライメント基準を明確にし、再スキャン条件を定義する手順を推奨している。
制約・リスクに対応するINSVISIONソリューションの強み
大型部品の3Dスキャンでは、現場の制約がそのまま計測品質に跳ね返る。振動、温度変化、基準面の摩耗、セクション分割によるスキャンデータの継ぎ目。机上の仕様では見えない問題が、実測段階で初めて表面化する。
INSVISIONの産業用3Dスキャンソリューションは、この前提をワークフロー全体で設計している。データ取得では、位置合わせ用ターゲットを部品表面と周囲に分散配置し、スキャン中の微動や環境ドリフトを補正する。大型部品を複数回に分けてスキャンする場合、各セッションの境界部に十分なオーバーラップを確保し、点群の接合精度を担保する。
補完スキャンは、最初のデータ取得で死角となった深穴、ボス裏、リブ交差部を対象に、スキャナの入射角と作動距離を調整して実施する。結果検証では、取得したメッシュデータをCADモデルまたは基準スキャンデータと比較し、GD&T指示箇所の偏差を色分布で可視化する。許容範囲を外れた領域は、その場で再スキャン対象として特定できるため、後工程への不良流出を防ぐ。
機械製造では大型溶接構造物の全寸法測定、金型製造では摩耗部の定量評価、自動車産業では防撞梁や转向節の量産検査、航空宇宙ではブレード形状の経年変化追跡といった実績がある。いずれも、測定対象のサイズと現場条件に合わせてデータ取得から検証までの手順を組み替える運用が共通している。
導入前に確認すべき適合性検証チェックリスト
大型部品の3Dスキャン導入で失敗するケースの多くは、装置精度そのものではなく、現場適合性の見落としに起因する。カタログ値と実測値の乖離、CADデータとの座標系不一致、スキャン後の処理工数が想定を超える——こうした問題は導入前に検証できる。
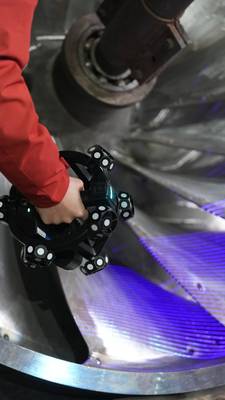
まず計測精度では、要求公差に対してスキャナの測定不確かさが十分に小さいかを確認する。大型部品の場合、単一スキャン範囲と位置合わせ誤差の累積が精度に影響するため、基準球やトラッカーを使ったフィールドキャリブレーションの手順まで確認したい。
作業効率では、スキャン対象の表面性状(光沢・黒色・粗面)とサイズに対して、スプレー処理やマーカー貼付がどの程度必要になるかを実機で試す。データ互換性では、出力されるメッシュや点群が自社のCADソフト(CATIA、NX、SolidWorksなど)や検査ソフトでそのまま読み込めるか、リバース工程でサーフェス化にどの程度の手直しが発生するかを確認する。
運用負荷では、スキャン後の位置合わせ、ノイズ除去、メッシュ編集にかかる時間を現場担当者が実際に操作して測るべきだ。INSVISIONの大型部品3Dスキャンソリューションを評価する際も、デモ機で自社ワークを1点スキャンし、生データ取得から検査レポート出力までの一連の流れを止めずに通すことを推奨する。適合性は仕様書ではなく、自社の部品と現場でしか判断できない。
高い効果を得られる適用シーンの見極め方
「導入したはいいが、現場で効果を感じられない」——3Dスキャン導入を検討する工場経営層から、この声を聞くことが少なくありません。原因の多くは、装置性能ではなく適用シーンの選定にあります。大型部品3Dスキャンは、すべての測定業務に等しく適するわけではありません。導入初期に経営的なリターンを実感するには、まず「従来手法では測れない・測るのに時間がかかる・測り直しが頻発する」工程から着手するのが現実的です。本節では、INSVISIONの産業用3Dスキャンソリューションが特に高いパフォーマンスを発揮する部品の種類、業務プロセス、業種を整理し、効果を早く可視化できるシーンの選び方を提案します。
適用効果が高い部品の特徴
大型部品3Dスキャンの導入効果は、部品の形状特性と測定要件に強く依存します。以下の条件に複数該当する部品ほど、従来手法との差が明確になります。
シナリオ概要
この記事は、次の現場シナリオとして読むと理解しやすくなります:
- 適用効果が高い部品の特徴: 大型部品3Dスキャンの導入効果は、部品の形状特性と測定要件に強く依存します。
- 業務プロセス別に見る適用判断: 同じ部品でも、どの業務プロセスで使うかによって効果の大きさは変わります。
- 業種別の適用シーン整理: INSVISIONの適用事例は複数業種にわたります。
自由曲面・複雑形状を含む部品は、最も効果が出やすい対象です。鋳造品、鍛造品、溶接構造物、板金成形品など、直線と円弧だけでは定義できない形状は、ハイトゲージやノギス、三次元測定機(CMM)では点数が足りず、実形状を把握できません。INSVISIONのスキャンソリューションは面として形状を捉えるため、設計意図と実物の乖離を可視化しやすくなります。
大型・重量物も重要な適用対象です。大型溶接構造物や機械ベース、筐体など、CMMのテーブルに載せられない、あるいは載せても段取りに時間がかかる部品は、据え置きのままスキャンできることの価値が大きくなります。industrial 3Dスキャナーによる大型溶接件の全尺寸三维测量事例は、この典型です。
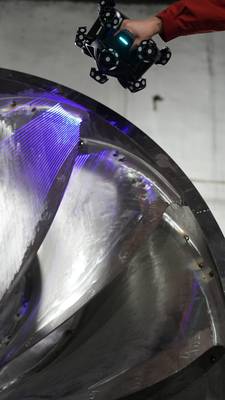
剛性が低くクランプ変形しやすい部品も見逃せません。薄板部品や樹脂成形品は、接触式測定では押し当てる力そのものが変形を生み、測定値の信頼性を損ないます。非接触の3Dスキャンであれば、この問題を原理的に回避できます。
内部形状・深部形状の測定が必要な部品は、従来の接触式では物理的にアクセスできないケースがあります。電冰箱散热板押出金型の内部摩耗をindustrial 3Dスキャナーで定量化した事例は、まさにこの制約を突破したものです。
業務プロセス別に見る適用判断
同じ部品でも、どの業務プロセスで使うかによって効果の大きさは変わります。導入初期に優先すべきプロセスを整理します。
初品検査・試作品評価は、最も導入効果を実感しやすいプロセスです。図面寸法の合否判定だけでなく、設計者が想定していなかった変形や干渉、肉厚分布の偏りを可視化できるため、設計段階での手戻り削減に直結します。初品検査のリードタイムが短縮されれば、量産立ち上げまでの期間短縮という経営指標にも反映されます。
不良解析・寸法要因の切り分けも効果が高い領域です。加工不良、組付け不良、熱処理変形、溶接ひずみなど、原因が複数考えられる場合、3Dスキャンで得た全面形状データをCADモデルと比較することで、変形の方向と量を定量的に把握できます。これにより、原因特定までの試行錯誤を減らし、是正措置の精度を高められます。
定期保全・摩耗モニタリングは、金型や治具、摺動部品の寿命管理に有効です。摩耗量を数値で追跡できれば、突発的な金型破損や品質悪化を未然に防ぎ、保全計画の精度が向上します。
リバースエンジニアリング・代替部品製作では、図面のない既存部品や廃番部品の形状データを取得し、CADデータとして再利用できます。自動車後市場や機械保全の現場では、この能力が調達リードタイム短縮と在庫リスク低減に直結します。
業種別の適用シーン整理
INSVISIONの適用事例は複数業種にわたります。業種ごとに、どのシーンで効果を出しやすいかを整理します。
機械製造・装置産業では、大型溶接構造物の寸法検査、加工前素材の取り代確認、組付け後の位置関係検証が主な適用ポイントです。特に、溶接後のひずみを定量的に把握し、次の加工工程での基準設定に活かす流れは、手戻り防止に有効です。
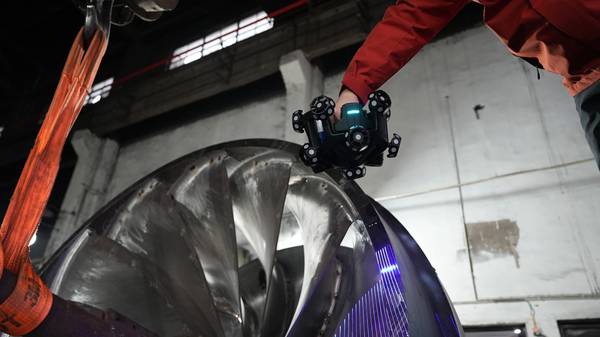
自動車産業では、防撞梁型材の批量检测、转向節の全链条检测、变速箱の质检など、量産部品の寸法保証に加え、治具・検具の管理にも活用されています。一度テンプレートを作成すれば、同型部品の繰り返し検査を効率化できる点は、量産現場での導入価値を高めます。
金型製造では、試作金型の形状検証、摩耗評価、修正加工の指示データ作成に効果があります。押出金型の内部摩耗を定量化した事例は、従来のカシメ測定では捉えられなかった劣化を可視化した好例です。
エネルギー・航空宇宙・医療機器では、溶接構造物、タービン翼、CT装置部品など、形状精度と品質記録の両方が求められる部品に適しています。3Dスキャンで取得したデジタルデータは、品質トレーサビリティの根拠資料としても機能します。
導入初期に効果を実感するための選び方
ここまで整理した内容を踏まえ、導入初期に着手すべきシーンの選定基準を提示します。
第一に、「現在、測定に半日以上かかっている工程」を洗い出してください。 測定工数が大きい工程は、3Dスキャンによる短縮効果がそのまま工数削減として見えやすいからです。特に、CMMでの多点測定や、定盤上での手作業による寸法取りに時間を要している工程は、優先候補になります。
第二に、「測定結果のばらつきが問題になっている工程」を特定してください。 測定者によって値が異なる、同じ部品を測り直すたびに結果が変わる、といった工程は、非接触・全面測定への置き換えによって再現性が向上し、測定値の信頼性を巡る社内調整のコストを削減できます。
第三に、「測れないために目視や勘で判断している工程」を探してください。 自由曲面の合い具合、溶接部の盛り上がり、金型内部の摩耗など、定量化できていない判断をデータ化できれば、品質管理の水準が一段上がります。
これら三つの条件に該当する工程を1〜2件選び、限定的な範囲で導入効果を確認することを推奨します。全工程への展開は、その結果を見てから判断すれば十分です。
大型部品3Dスキャンの導入効果は、装置の性能以上に「どこで使うか」の見極めで決まります。まずは測定工数が大きく、ばらつきや属人的判断が残る工程から着手し、効果をデータで確認した上で適用範囲を広げていく。この段階的なアプローチが、導入初期の失敗を避け、経営的なリターンを確実に得るための最短経路です。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。