

3Dスキャン検査が変える製造現場のコスト構造——検査を利益創出プロセスへ転換する視点
製造業の収益性を語るうえで、検査工程は長らく「必要だが利益を生まない工程」として扱われてきた。しかし、短納期化と品質要求の高度化が同時に進む現在、検査の遅れや手戻りは納期遵守率と製造原価の両方を直接圧迫する。
従来の検査工程に潜むコスト構造の課題
多くの製造現場では、接触式三次元測定機(CMM)、ハイトゲージ、隙間ゲージ、定盤測定などが併用され、検査員の技量と工数に依存した品質確認が続いている。この構造には、次のような経営的コストが内包されている。
測定リードタイムの長期化
複雑形状部品の全寸法測定では、測定プログラムのティーチングを含めると数時間から数日を要するケースがある。この間、後工程は待機状態となり、生産全体のリードタイムが延びる。測定待ちによる滞留は、設備稼働率の低下として損益に表れる。
抜き取り検査のリスクコスト
全数検査が現実的でない部品では、抜き取り検査に依存せざるを得ない。未検出の寸法不良が後工程や顧客先で発見された場合、分解・再加工・再検査・輸送という多重のコストが発生する。不良率そのものよりも、流出した際の対応コストの方が経営インパクトは大きい。
熟練検査員への依存
測定ノウハウが属人的であるほど、人材育成に年単位の時間がかかり、人件費も固定費化する。検査員のスキル差による判定ばらつきは、品質データの信頼性を損ない、顧客監査や規格適合証明の場面で追加の説明工数を生む。
検査記録の事務負担
ISO 9001やASME Y14.5に基づく適合証明では、第一品検査(FAI)やGD&T呼び寸法の検証記録が求められる。手作業による帳票作成と管理は、品質管理部門の工数を膨らませ、本来の改善活動に割く時間を奪う。
3Dスキャン検査による各工程のコスト改善経路
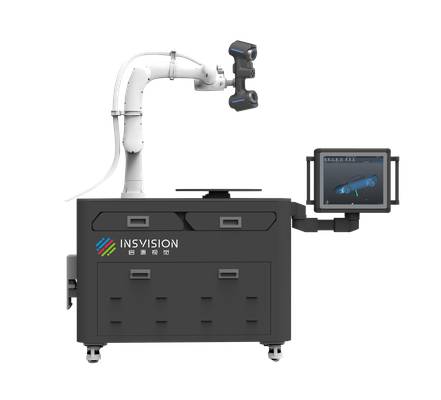
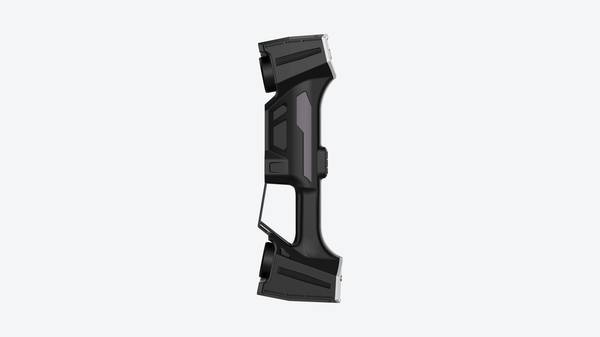
3Dスキャン検査は、対象物に光を投影し、反射光から三次元座標の点群データを取得する非接触測定手法である。数分から十数分で数十万点規模の形状データを取得し、CADモデルとの差分をカラーマップで可視化する。この技術を導入することで、以下の工程でコスト構造の変化が期待できる。
測定工程:リードタイムの短縮
接触式では点ごとの測定が必要だった自由曲面や複雑形状も、面全体を一括でデータ化できる。測定プログラムの準備工数も削減され、検査待ちによる後工程の滞留時間が短縮される。測定時間の短縮は、そのまま生産リードタイムの改善に直結する。
判定工程:人的ばらつきの低減
カラーマップによる偏差表示は、検査員の経験に依存しない客観的な判定基準を提供する。合否判定の再現性が高まり、熟練者と非熟練者の判定差による手戻りや誤判定を減らせる。検査員の交代やシフト変更があっても、判定基準がぶれない体制を構築できる。
記録工程:品質データのデジタル資産化
点群データと判定レポートがデジタル形式で保存されるため、品質トレーサビリティの確保が容易になる。不具合発生時の原因追及が迅速化し、顧客監査や規格適合証明に必要な測定根拠の提示も効率化する。蓄積された三次元データは、工程改善や型摩耗の傾向管理に活用できる経営資産となる。
返工・不良流出の抑制
全数検査への移行が現実的になることで、不良品の後工程流出リスクが低減する。特に公差管理の厳しい部品では、未検出の不良が組立ラインや顧客先で発見された場合のコストを考えると、検査頻度の向上は直接的な損失回避につながる。
経営価値を評価するための計算フレームワーク
3Dスキャン検査の導入判断では、測定機の価格だけでなく、以下の評価軸に沿って自社の現状コストと改善余地を定量化することが有効である。
| 評価項目 | 現状の把握方法 | 改善後の観察ポイント |
|---|---|---|
| 測定リードタイム | 工程別の平均測定時間と待機時間を記録 | 後工程の滞留時間短縮、設備稼働率の変化 |
| 返工・不良流出コスト | 月間の手戻り件数と顧客対応工数を集計 | 流出不良の減少、再加工・再検査工数の変化 |
| 人材依存度 | 熟練検査員の育成期間と人件費を算出 | 非熟練者でも同等判定が可能な工程の増加 |
| 検査記録工数 | FAI・適合証明書類の作成時間を測定 | 帳票作成時間の短縮、監査対応の迅速化 |
| データ活用度 | 過去の検査データの保存形式と検索性を確認 | 三次元データの蓄積・比較・共有の実現度 |
定量化にあたっては、自社の月間検査件数、平均測定時間、年間の手戻り発生件数、熟練検査員の人件費を基準に、改善幅を仮置きして試算する。一律の基準は存在しないが、この枠組みを使うことで、導入効果を経営言語で議論できるようになる。
INSVISIONの3Dスキャン検査がもたらす現場改善
INSVISIONの産業用3Dスキャナは、こうした検査ワークフローのデジタル化を支える装置として位置づけられる。航空宇宙MRO、医療機器製造、自動車OEMなど、公差管理と品質記録の厳格さが求められる領域で、以下のような改善が報告されている。
航空宇宙MROにおける再現性の向上
タービンブレードの翼面摩耗や前縁の微小な欠けの評価では、従来はマニュアルゲージと目視に依存していた。3Dスキャン検査では、点群データをCADモデルと重ね合わせ、翼面の偏差を色差マップで出力する。検査員による判定差が減り、整備記録に数値データを残せるようになる。公差管理が厳しい部品ほど、この再現性の差はコストに直結する。
医療機器製造における検証リードタイムの短縮
CTガントリーの大型構造部品のように複雑な曲面と高い寸法要求が重なる部品の初品検査では、固定治具では測定できない裏側の形状や、非接触でなければ変形が生じる薄肉部も、3Dスキャンなら形状全体を短時間で取り込める。ISO 13485の監査で求められる測定根拠の提示にも、点群データと判定レポートの形で対応しやすい。
自動車OEMの量産ラインにおける工程再現性
防撞梁の押出形材やステアリングナックルのような部品では、一度テンプレート検査プログラムを構築すれば、以降のワークを順次スキャンして基準値との差を自動判定できる。熟練検査員でなくても同じ判定結果が得られるため、人的ばらつきによる誤判定や手戻りを減らせる。
これらの改善に共通するのは、単なる測定の高速化ではなく、検査結果をエンジニアリング判断と監査証跡に使える形で残すことにある。INSVISIONの実績は、この点で現場の要求に応えてきたことを示している。
導入を進めるための実施ステップ
全社一斉に3Dスキャン検査を展開する必要はない。まずは効果を可視化しやすい2~3の工程に絞り、小規模なトライアルから始めるのが現実的である。
対象工程の選定基準
測定に時間がかかっている工程、熟練者の判断に依存している検査、あるいは寸法不良の流出が後工程で問題になっている箇所を優先する。このような現場ほど、導入前後の差を短い期間で確認しやすい。
トライアルでの記録項目
測定にかかる工数、手戻りの発生件数、検査待ちによる滞留時間を記録する。数値化できる項目は少なくとも3つ用意し、導入前の実績値と比較できるようにしておく。精度検証では、既存の測定結果との突き合わせに加え、同じ対象を複数回スキャンした際の再現性も確認する。
部門横断での評価基準の共有
品質管理部門と生産技術部門が別々に進めると、評価基準がずれて導入判断が遅れる。初期段階から両部門で測定対象と合否判定のルールを共有し、トライアルの評価項目をすり合わせておくことが重要である。
まとめ
3Dスキャン検査の導入価値は、測定の高速化という技術的改善にとどまらない。検査リードタイムの短縮による後工程の滞留解消、人的ばらつきの低減による手戻り抑制、デジタルデータの蓄積による品質トレーサビリティの確保——これらはすべて、製造原価と納期遵守率に影響を与える経営課題である。

検査工程をコストセンターとして捉えるのではなく、経営判断の材料を生み出す機能として再定義する。その第一歩として、3Dスキャン検査の導入価値は確実に高まっている。まずは自社の検査工程における時間とコストの構造を可視化し、改善余地の大きい工程からトライアルを始めることを推奨する。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。