

3D-Scanner für Wareneingangsprüfung in der industriellen Prüfung richtig bewerten
3D-Scanner fuer Wareneingangspruefung: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf In vielen Betrieben hat sich der Ablauf an der.
Fertigungsumfeld und Messbedarf
In vielen Betrieben hat sich der Ablauf an der Wareneingangskontrolle über Jahre kaum verändert: Bauteil kommt an, wird gereinigt, ein Mitarbeiter greift zu Messschieber, Bügelmessschraube oder einer vorhandenen Lehre.
Bei komplexen Geometrien – etwa einem gegossenen Getriebegehäuse oder einem geschweißten Strukturbauteil – stößt dieses Vorgehen schnell an Grenzen. Freiformflächen, Hinterschneidungen und enge Toleranzzonen lassen sich mit punktuellen Messungen nur unzureichend belegen.
Genau hier entsteht der Bedarf an belastbaren, flächigen Messdaten, die nicht nur einzelne Maße bestätigen, sondern die gesamte Ist-Geometrie abbilden.

Auswahldimensionen und Praxischecks
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Fertigungsumfeld und Messbedarf | In vielen Betrieben hat sich der Ablauf an der Wareneingangskontrolle über Jahre kaum verändert: Bauteil kommt an, wird gereinigt, ein Mitarbeiter gr… | Bei komplexen Geometrien – etwa einem gegossenen Getriebegehäuse oder einem geschweißten Strukturbauteil – stößt dieses Vorgehen schnell an Gren… |
| Grenzen herkömmlicher Messprozesse | Viele Qualitätsverantwortliche gehen noch immer davon aus, dass taktile Messsysteme oder klassische Lehren für die Wareneingangsprüfung ausreichen. | Bei prismatischen Bauteilen mit einfachen Bohrbildern mag das stimmen. |
| Einbindung des 3D-Scans in den Ablauf | In der Praxis beginnt die Wareneingangsprüfung nicht erst am Messgerät, sondern an der Annahme. | Das Bauteil wird gesäubert, eindeutig gekennzeichnet und gegen die Bestell- oder Zeichnungsnummer erfasst. |
| Validierung vor dem Einsatz | Der entscheidende Punkt ist nicht, ob ein 3D-Scanner beeindruckende Spezifikationen hat, sondern ob er unter den realen Bedingungen Ihrer Wareneingan… | Die Validierung vor dem Einsatz klärt genau das. |
Die Prüfbelastung ist dabei nicht zu unterschätzen. Gerade bei extern gefertigten Zulieferteilen muss die Qualitätssicherung entscheiden, ob ein Los freigegeben, nachgearbeitet oder zurückgewiesen wird.
Fehlt eine belastbare Datengrundlage, werden Abweichungen oft erst in der Montage sichtbar – zu spät und deutlich teurer. Ein 3D-Scanner für Wareneingangsprüfung verändert diese Ausgangslage grundlegend.
Statt weniger Einzelpunkte liefert das System ein vollständiges Oberflächennetz, das gegen das CAD-Modell oder eine Referenzgeometrie geprüft werden kann. Für Qualitätsverantwortliche bedeutet das: Entscheidungen beruhen auf dokumentierten Ist-Daten statt auf Erfahrungswerten und Stichprobengefühl.
INSVISION positioniert seine Scanner für genau solche Prüfaufgaben. Die Geräte arbeiten berührungslos und erfassen auch empfindliche oder nachgiebige Oberflächen, ohne das Bauteil zu beeinflussen. Im Wareneingang zählt neben der Genauigkeit vor allem die Wiederholbarkeit unter wechselnden Umgebungsbedingungen.
Wer täglich unterschiedliche Teile prüft, braucht ein System, das ohne lange Einrichtzeit zuverlässig vergleichbare Ergebnisse liefert.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Viele Qualitätsverantwortliche gehen noch immer davon aus, dass taktile Messsysteme oder klassische Lehren für die Wareneingangsprüfung ausreichen. Bei prismatischen Bauteilen mit einfachen Bohrbildern mag das stimmen.
Sobald jedoch Freiformflächen, tiefe Taschen, Hinterschneidungen oder dünnwandige Strukturen ins Spiel kommen, stößt diese Annahme schnell an ihre Grenzen.
Der eigentliche Engpass liegt nicht in der Genauigkeit einzelner Messpunkte, sondern in der Frage, wie vollständig und reproduzierbar die reale Geometrie eines Zulieferteils erfasst wird.
Genau hier verändern industrielle 3D-Scanner für die Wareneingangsprüfung die Arbeitsweise von Qualitätssicherung und Lieferantenmanagement.

Komplexe Geometrien lassen sich mit taktilen Systemen nur bedingt abbilden. Ein Koordinatenmessgerät liefert präzise Einzelpunkte, aber keine flächige Information über Formabweichungen zwischen den Messpunkten.
Bei Gussteilen, Kunststoffgehäusen, Blechumformteilen oder additiv gefertigten Komponenten entstehen dadurch blinde Flecken. Gerade dort, wo Verzug, Schwindung oder Einfallstellen auftreten, fehlen die Messdaten.
Die Folge: Abweichungen werden erst in der Montage sichtbar, wenn der Prüfaufwand bereits angefallen ist und Liefertermine unter Druck geraten.
Ein zweites Problem betrifft die Datenkontinuität. Herkömmliche Prüfprozesse erzeugen Messprotokolle, die oft als isolierte Einzelergebnisse vorliegen. Ein Messpunkt hier, ein Durchmesser dort, eine Formtoleranz als Zahlenwert.
Was fehlt, ist ein durchgängiger digitaler Zwilling des geprüften Bauteils, der sich für Erstmusterprüfung, Lieferantenkommunikation und spätere Serienfreigaben weiterverwenden lässt. Ohne flächige Scandaten bleibt jede Reklamation eine Diskussion über einzelne Messwerte statt über die tatsächliche Bauteilgeometrie.
Der dritte Engpass entsteht bei Lieferterminen. Wenn eine Lieferung eintrifft, muss die Prüfung schnell entscheiden: annehmbar, nacharbeitbar oder zurückweisen. Taktile Messprogramme für komplexe Teile sind zeitaufwendig in der Erstellung und erfordern geschultes Personal.
Jede Programmänderung, jedes neue Bauteil verlängert die Durchlaufzeit. Ein 3D-Scanner für die Wareneingangsprüfung von INSVISION erfasst dagegen innerhalb weniger Minuten ein vollständiges Flächenmodell. Der anschließende Soll-Ist-Vergleich mit CAD-Daten oder einem Referenzscan liefert sofort belastbare Aussagen.
Für Qualitätsingenieure bedeutet das eine veränderte Arbeitsteilung: Der Scanner übernimmt die flächige Erfassung, die Auswertesoftware den Abgleich mit Zeichnungstoleranzen und GD&T-Vorgaben, der Mensch konzentriert sich auf die Bewertung kritischer Abweichungen.
Messprotokolle werden nicht mehr manuell zusammengestellt, sondern aus dem digitalen Datensatz generiert. Damit entsteht eine Prüfdokumentation, die auch gegenüber Lieferanten eindeutig kommunizierbar ist.
Einbindung des 3D-Scans in den Ablauf
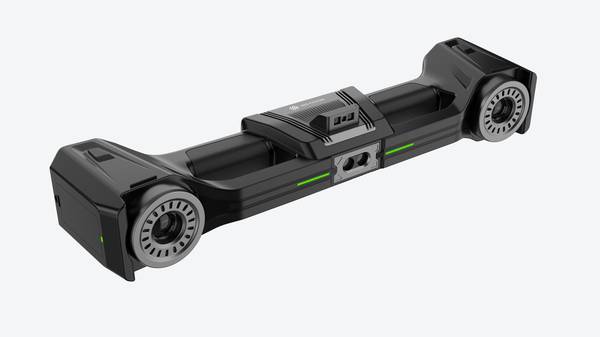
Einbindung des 3D-Scans in den Ablauf
In der Praxis beginnt die Wareneingangsprüfung nicht erst am Messgerät, sondern an der Annahme. Das Bauteil wird gesäubert, eindeutig gekennzeichnet und gegen die Bestell- oder Zeichnungsnummer erfasst. Danach folgt der eigentliche Scan.
Ein 3D-Scanner für die Wareneingangsprüfung erfasst die Oberflächengeometrie berührungslos und liefert innerhalb kurzer Zeit eine vollständige Punktwolke. Diese wird direkt in die Prüfsoftware übernommen und dort mit dem hinterlegten CAD-Datensatz abgeglichen.
Der Abgleich zeigt Abweichungen farblich an – Form- und Lagetoleranzen, Flächenversätze oder fehlende Aufmaße werden sofort sichtbar. Bei Grenzfällen entscheidet der Prüfer anhand der definierten Toleranzfelder, ob das Teil gesperrt, nachgearbeitet oder freigegeben wird. Jeder Schritt wird im Prüfbericht dokumentiert.
Auf diese Weise entsteht ein lückenloser Nachweis, der auch bei späteren Reklamationen oder Lieferantengesprächen belastbar ist.
INSVISION unterstützt diesen Ablauf mit Scannern, die sich flexibel in bestehende Prüfplätze integrieren lassen. Die erfassten Messdaten können als Standardformate exportiert und in übergeordnete Qualitätssysteme übergeben werden.
So bleibt die Wareneingangsprüfung kein isolierter Vorgang, sondern wird Teil einer durchgängigen Qualitätsdokumentation – vom Wareneingang bis zur Freigabe für die Produktion.
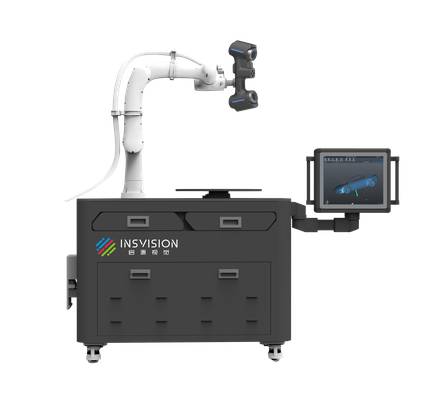
Validierung vor dem Einsatz
Der entscheidende Punkt ist nicht, ob ein 3D-Scanner beeindruckende Spezifikationen hat, sondern ob er unter den realen Bedingungen Ihrer Wareneingangsprüfung reproduzierbare Messwerte liefert. Die Validierung vor dem Einsatz klärt genau das.
Typische Einsatzfelder für INSVISION Systeme in der Wareneingangsprüfung sind geometrisch komplexe Zulieferteile, bei denen taktile Messungen an ihre Grenzen stoßen: Gussteile mit Freiformflächen, geschweißte Baugruppen, spritzgegossene Kunststoffteile oder Blechumformungen.
Wichtig ist, die Prüfaufgabe klar zu definieren. Geht es um Vollflächenvergleich gegen CAD, um einzelne GD&T-Merkmale wie Positionstoleranzen oder um die schnelle Erfassung von Ist-Daten für eine spätere Trendanalyse? Vor Ort sind drei Prüfungen unverzichtbar. Erstens: Wiederholbarkeit am realen Bauteil.
Messen Sie dasselbe Teil mehrfach unter Produktionsbedingungen, nicht im klimatisierten Messraum. Zweitens: Zugänglichkeit. Prüfen Sie, ob Hinterschneidungen, Bohrungen oder enge Taschen mit der verfügbaren Scankonfiguration erreichbar sind. Drittens: Datenhandoff.
Klären Sie, ob die erzeugten Punktwolken direkt in Ihre Auswertesoftware übernommen werden können oder ob zusätzliche Konvertierungsschritte nötig sind. Die dokumentierte Genauigkeit von bis zu 0,020 mm beim Scanner ist ein Laborwert. Ihre Validierung muss zeigen, was am Wareneingang tatsächlich ankommt.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.