

3D-Scannen von Karosserieblechen: praktische Kriterien für Fertigungsteams
3D-Scannen von Karosserieblechen: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf In einem typischen Karosseriebau läuft die Qualitätsprüfung.
Fertigungsumfeld und Messbedarf
In einem typischen Karosseriebau läuft die Qualitätsprüfung heute nicht mehr am Ende der Linie zusammen, sondern verteilt sich auf mehrere Stationen. Nach dem Tiefziehen, Beschneiden und Bördeln fallen Bauteile an, die in kurzen Abständen gegen CAD-Daten geprüft werden müssen.
Die Prüfbelastung ist dabei ungleich verteilt: Während großflächige Außenhautteile vor allem auf Formabweichungen und Spaltmaßtrends kontrolliert werden, verlangen Strukturbleche mit vielen Durchbrüchen und Sicken eine deutlich feinere Erfassung von Lochbildern, Kantenverläufen und lokalen Rückfederungen.
Genau hier entsteht der Bedarf an belastbaren Messdaten, nicht an punktuellen Stichproben, die nur einen Ausschnitt der Realität abbilden.
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |

Begriffsnotizen
In einem typischen Karosseriebau läuft die Qualitätsprüfung heute nicht mehr am Ende der Linie zusammen, sondern verteilt si…
Grenzen herkömmlicher MessprozesseDie Umstellung auf digitale Fertigungs- und Qualitätsprozesse hat in vielen Werken bereits begonnen.
Einbindung des 3D-Scans in den AblaufWie stellen Sie sicher, dass ein gescannter Bereich nicht nur irgendeine Punktwolke ist, sondern ein prüfbarer, nachvollzieh…
Die Validierung vor dem Einsatz entscheidet darüber, ob das 3D-Scannen von Karosserieblechen in der laufenden Produktion bel…
Die Messaufgabe wird zusätzlich durch die Umgebung bestimmt. Schwingungen aus Pressen, wechselnde Lichtverhältnisse und die Notwendigkeit, Teile direkt in der Vorrichtung oder im gespannten Zustand zu erfassen, setzen herkömmlichen taktilen Verfahren Grenzen.
Wer hier mit einem mobilen Messsystem arbeitet, braucht keine laborähnlichen Bedingungen, sondern eine Technik, die unter realen Fertigungsbedingungen reproduzierbare Ergebnisse liefert.
Das 3D-Scannen von Karosserieblechen hat sich in diesem Kontext zu einer festen Größe entwickelt, weil es die Lücke zwischen schneller Vor-Ort-Prüfung und dokumentierbarer Messgenauigkeit schließt.
Ein weiterer Punkt ist die Bewertungstiefe. Für die Freigabe einer ersten Mustercharge oder die Beurteilung eines neuen Werkzeugs reicht es nicht, einzelne Messpunkte zu vergleichen.
Gefordert sind flächige Abweichungsbilder, die zeigen, wo das Blech über die Toleranz hinausläuft und ob ein Trend über mehrere Teile hinweg auf Werkzeugverschleiß hindeutet. Diese Daten müssen nachvollziehbar sein, damit sie in Review-Runden mit Werkzeugbau und Qualitätsplanung belastbar verwendet werden können.
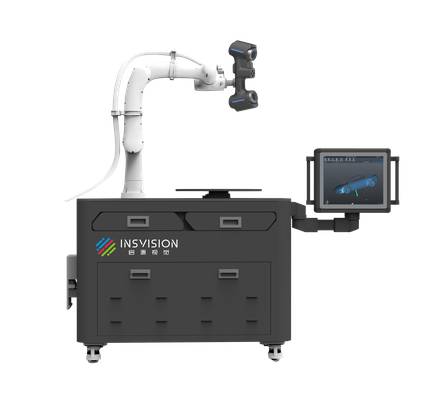
INSVISION setzt hier mit industriellen 3D-Scannern an, die auf solche Prüfaufgaben ausgelegt sind und ihre Stärken vor allem dann ausspielen, wenn Bauteilgeometrie und Fertigungsumfeld eine schnelle, flächige Erfassung erfordern.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Die Umstellung auf digitale Fertigungs- und Qualitätsprozesse hat in vielen Werken bereits begonnen. Trotzdem stößt die klassische Messtechnik bei Karosserieblechen immer häufiger an praktische Grenzen.
Das liegt weniger an mangelnder Genauigkeit einzelner Messmittel, sondern an der wachsenden Diskrepanz zwischen dem, was taktile Systeme oder einfache optische Verfahren liefern, und dem, was moderne Fertigungsabläufe tatsächlich benötigen. Drei Bereiche treten dabei besonders deutlich hervor.
Bei komplexen Geometrien zeigt sich das Problem zuerst. Karosseriebleche weisen heute tiefe Ziehungen, enge Radien, Sicken und funktionale Kanten auf, die mit einem taktilen Messarm oder einer Koordinatenmessmaschine nur unvollständig erfasst werden.
Jede Messspitze benötigt Zugang zur Oberfläche, und genau dort liegen die Schwachstellen: In tiefen Zonen, an Hinterschneidungen oder entlang von Schnittkanten bleibt die Punktdichte niedrig. Der Prüfer erhält einzelne Messpunkte, aber kein zusammenhängendes Bild der tatsächlichen Flächengeometrie.
Für eine belastbare Form- und Lagebewertung nach GD&T-Vorgaben reicht das oft nicht aus. Das 3D-Scannen von Karosserieblechen setzt genau hier an, weil es flächige Daten liefert statt isolierter Einzelpunkte.
Der zweite Engpass betrifft die Datenkontinuität. Herkömmliche Messabläufe erzeugen fragmentierte Ergebnisse: Einige Punkte am Bauteil, ein Messprotokoll, danach eine Lücke bis zur nächsten Prüfung.
Für die Rückführung in die Umformsimulation oder den Abgleich mit CAD-Sollmodellen fehlt die durchgängige digitale Beschreibung der Oberfläche.
Qualitätsverantwortliche kennen das Problem aus dem Alltag: Wenn ein Blech nach dem Umformen nicht passt, beginnt die Suche nach der Abweichung oft mit unzureichenden Messdaten. Ohne flächige Scandaten bleibt unklar, ob die Ursache in der Werkzeuggeometrie, der Rückfederung oder im Material liegt.
Diese Lücke behindert eine systematische Prozessverbesserung erheblich.
Der dritte Faktor sind Liefertermine. Erste Musterprüfungen, Serienanläufe und kurzfristige Änderungen erzeugen enge Zeitfenster. Wer für ein komplexes Blechteil mehrere Stunden Messzeit einplant und anschließend Daten nachbearbeiten muss, gerät bei Anlaufprojekten schnell unter Druck.
Die Durchlaufzeit der Messtechnik wird damit zum kritischen Pfad, nicht die eigentliche Fertigung.
Ein industrieller 3D-Scanner von INSVISION mit einer Scanfläche von bis zu 650 mm × 550 mm pro Aufnahme reduziert die Erfassungszeit deutlich und liefert gleichzeitig die flächigen Daten, die für schnelle Soll-Ist-Vergleiche erforderlich sind.
Für Qualitätsverantwortliche ergibt sich daraus eine klare Konsequenz: Die Bewertung von Messprozessen sollte nicht mehr nur nach Genauigkeit im Labor erfolgen, sondern nach der Fähigkeit, komplexe Geometrien vollständig, kontinuierlich und termingerecht zu erfassen.
Herkömmliche Einzelpunktmessung bleibt für bestimmte Referenzaufgaben sinnvoll, stößt aber bei der flächigen Charakterisierung von Karosserieblechen an systemische Grenzen.
Wer diese Grenzen frühzeitig erkennt, kann bei neuen Projekten von Beginn an eine scannende Datenerfassung einplanen und vermeidet spätere Nacharbeit, unvollständige Prüfberichte und Verzögerungen im Serienanlauf.
Einbindung des 3D-Scans in den Ablauf
Wie stellen Sie sicher, dass ein gescannter Bereich nicht nur irgendeine Punktwolke ist, sondern ein prüfbarer, nachvollziehbarer Datensatz? Genau an dieser Frage entscheidet sich, ob das 3D-Scannen von Karosserieblechen im laufenden Betrieb etwas bringt oder nur zusätzliche Dateien erzeugt.
Der Ablauf beginnt mit der Definition der Messaufgabe. Welche Kanten, Bohrungen oder Freiformflächen sind relevant? Danach erfolgt das Scannen selbst.
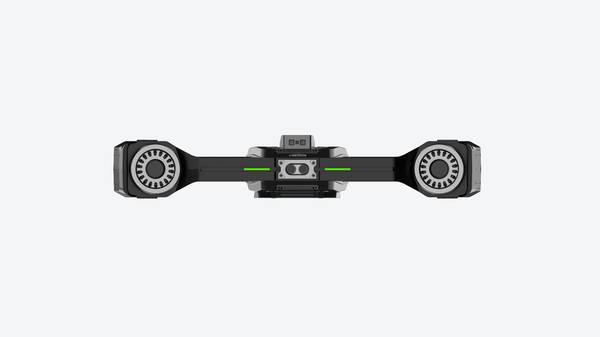
Bei großflächigen Blechteilen ist eine Scanfläche von bis zu 650 mm × 550 mm pro Aufnahme hilfreich, weil sich größere Bereiche ohne ständiges Neupositionieren erfassen lassen. Für Bohrungen und Schnittkanten kann der Wechsel in den Einzellinien-Modus sinnvoll sein, um saubere Kantendaten zu erhalten.
Anschließend wird der Scan gegen das CAD-Modell oder eine Referenzgeometrie abgeglichen. Hier zeigt sich, ob Abweichungen außerhalb der Toleranz liegen. Die eigentliche Prüfung läuft dann als Soll-Ist-Vergleich mit klaren Grenzwerten. Erst wenn dieser Abgleich dokumentiert ist, entsteht ein belastbarer Prüfbericht.
Wichtig ist, dass der Bericht nicht nur aus Farbbildern besteht. Er muss Messwerte, Abweichungen und Prüfentscheidungen enthalten. Nur so lässt sich später nachweisen, warum ein Teil freigegeben oder gesperrt wurde. INSVISION liefert dafür die Scandaten, die als Grundlage für genau diesen dokumentierten Prozess dienen.
Validierung vor dem Einsatz
Die Validierung vor dem Einsatz entscheidet darüber, ob das 3D-Scannen von Karosserieblechen in der laufenden Produktion belastbare Messwerte liefert oder nur schöne Punktwolken erzeugt.
Wer diesen Schritt als reine Formalie behandelt, bekommt später Probleme bei der Wiederholgenauigkeit, bei der Bewertung von Kanten und Löchern und bei der Freigabe von Messprogrammen gegenüber dem Kunden.
Passende Einsatzfelder lassen sich relativ klar eingrenzen. Das Verfahren eignet sich besonders für die Erstmusterprüfung von Ziehteilen, für den Soll-Ist-Vergleich nach dem Tiefziehen oder Beschneiden sowie für die schnelle Erfassung von Rückfederungseffekten.
Auch die Kontrolle von Montageflanschen, Sickenverläufen und Lochbildern gehört dazu. Weniger sinnvoll ist der Einsatz, wenn ausschließlich hochglänzende, ölige Bleche ohne Mattierung gescannt werden sollen oder wenn die Bauteile während der Messung nicht stabil fixiert werden können.
Vor Ort sollten Qualitätsverantwortliche mindestens drei Prüfungen durchführen. Erstens einen Wiederholbarkeitstest an einem geschlossenen Referenzblech mit bekannten Geometriemerkmalen. Der Prüfer scannt dasselbe Bauteil mehrmals aus leicht veränderter Position und vergleicht die Abweichungen an definierten Punkten.
Zweitens eine Kanten- und Lochprüfung. Gerade beschnittene Kanten und Stanzlöcher sind kritisch, weil sie bei unzureichender Scanauflösung unsauber erfasst werden.
Drittens eine Umgebungsprüfung am vorgesehenen Messplatz: Erschütterungen, schwankende Lichtverhältnisse und Temperaturdrift können Messergebnisse stärker verfälschen als viele annehmen.

INSVISION bietet für das 3D-Scannen von Karosserieblechen Geräte mit Scanflächen bis 650 mm × 550 mm und wahlweise mehreren blauen Laserlinien, was bei großflächigen Blechteilen die Erfassungszeit spürbar verkürzt. Für die Validierung zählt jedoch nicht allein das Datenblatt.
Entscheidend ist, dass das System Lochkanten und beschnittene Konturen zuverlässig erkennt und die Ergebnisse als nachvollziehbare Messprotokolle ausgegeben werden können.
Qualitätsleiter sollten sich im Vorfeld Beispielprotokolle zeigen lassen und prüfen, ob die ausgegebenen Abweichungen zu den eigenen Toleranzvorgaben passen. Erst wenn Wiederholbarkeit, Kantenerfassung und Umgebungsstabilität am realen Messplatz bestätigt sind, ist das System für den Serieneinsatz freigegeben.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.