

Von Scandaten zum Prüfbericht: 3D-Scanner für große Bauteile in der Praxis
3D-Scanner fuer grosse Bauteile: Ihre Ausgangslage: Vermessung großer Bauteile als kritischer Qualitätsfaktor Ihre Ausgangslage: Vermessung großer Bauteile.
Ihre Ausgangslage: Vermessung großer Bauteile als kritischer Qualitätsfaktor
Die Annahme, ein größeres Sichtfeld bedeute automatisch eine bessere Messentscheidung, ist in der industriellen 3D-Messtechnik weit verbreitet – und in der Praxis häufig der erste Fehler. Wer einen 3D-Scanner für große Bauteile beschafft, steht vor einer anderen Aufgabe, als Datenblätter suggerieren.
Es geht nicht um die maximale Scanfläche pro Einzelaufnahme. Es geht um die Frage, ob Messgenauigkeit über die gesamte Bauteilgeometrie hinweg stabil bleibt, ob der Scanner in bestehende Prüfprozesse integrierbar ist und ob das System mit den realen Bedingungen in der Fertigungsumgebung zurechtkommt.

Qualitätsmanager, Fertigungsingenieure und Einkäufer aus Automobilindustrie, Luft- und Raumfahrt, Energietechnik und Schwerindustrie kennen das Problem: Große Werkstücke lassen sich nicht einfach auf einen Messtisch legen.
Karosseriebauteile, Triebwerkskomponenten, Turbinengehäuse oder Schweißkonstruktionen erfordern Messstrategien, die Genauigkeit, Reichweite und Prozessstabilität gleichzeitig adressieren.
Die häufigste Fehlentscheidung bei der Auswahl eines 3D-Scanners für große Bauteile ist die ausschließliche Orientierung an der maximalen Scanfläche – ohne Berücksichtigung praxisrelevanter Kriterien wie Prozessintegration, Wiederholgenauigkeit oder Datenqualität an den Rändern des Messvolumens.
Genau hier setzt dieser Artikel an. Er liefert eine nachprüfbare Checkliste zur objektiven Entscheidungsfindung. Keine Herstellerversprechen, keine Rankings, keine Marketingkennzahlen. Stattdessen technische Kriterien, die sich in der Qualitätssicherung verifizieren lassen.
INSVISION positioniert sich in diesem Kontext als Anbieter industrieller 3D-Scanner, deren Spezifikationen – etwa eine Genauigkeit von bis zu 0,020 mm beim Scanner und bis zu 0,025 mm beim Tracker des industrial 3D-Scanner-Systems – als Ausgangspunkt für eine belastbare Evaluierung dienen können.
Entscheidend bleibt jedoch: Die beste Spezifikation nützt wenig, wenn sie nicht unter Produktionsbedingungen reproduzierbar ist. Die folgenden Abschnitte zeigen, welche Prüfkriterien tatsächlich zählen.
Typische Herausforderungen bei der Vermessung großer Bauteile in der industriellen Praxis
Wer in der westlichen Fertigung Qualität verantwortet, kennt das Bild: Das Bauteil liegt bereit, die Prüfpläne sind geschrieben, aber die Messung selbst dauert länger als der Bearbeitungsprozess davor.
Gerade bei großformatigen Werkstücken – Strukturteile im Automotive-Bereich, Vorrichtungen im Aerospace-Umfeld oder Gehäuse im Energiesektor – zeigt sich schnell, welche Messsysteme für den Takt der Produktion gebaut sind und welche nur für den klimatisierten Messraum taugen.
Der häufigste Fehler in der Evaluierungsphase ist, Genauigkeit isoliert zu betrachten und die realen Bedingungen der Fertigungsumgebung auszublenden.
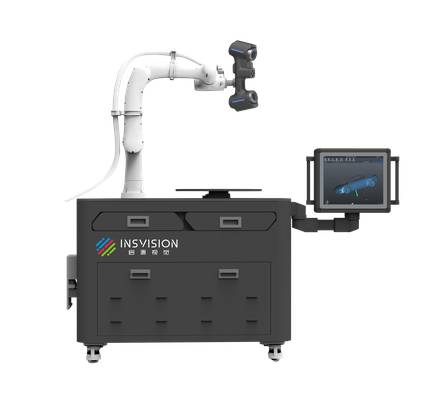
Stationäre Koordinatenmessgeräte liefern präzise Ergebnisse, aber sie binden das Bauteil an einen festen Ort. Große Werkstücke müssen transportiert, ausgerichtet und oft mehrfach neu positioniert werden. Jede Umspannung kostet Zeit und erhöht das Risiko von Zuordnungsfehlern in den Überlappungsbereichen.
Wer heute einen 3D-Scanner für große Bauteile bewertet, sollte deshalb nicht nur nach der angegebenen Genauigkeit fragen, sondern nach dem gesamten Zeitaufwand vom Eintreffen des Bauteils bis zum auswertbaren Datensatz.
Ein weiterer Pain Point liegt in der Datenintegration. Viele Scanner erzeugen brauchbare Punktwolken, aber die Weiterverarbeitung in CAD- und Qualitätsmanagementsystemen bricht ab oder erfordert manuelle Nacharbeit. Das widerspricht dem Lean-Gedanken, nach dem jeder Prozessschritt unmittelbar wertschöpfend sein soll.
Wenn ein Qualitätsingenieur Stunden damit verbringt, Scandaten für den Soll-Ist-Vergleich aufzubereiten, ist das Verschwendung – unabhängig davon, wie schnell der Scanner selbst misst.
Auch die Umgebungsbedingungen werden oft unterschätzt. Temperaturschwankungen, Staub und Vibrationen sind in vielen Werken keine Ausnahme, sondern Alltag. Systeme, die nur unter Laborbedingungen spezifikationskonform arbeiten, scheitern im realen Einsatz.
INSVISION positioniert sich hier mit einem Ansatz, der auf mobile Messung in der Fertigungsumgebung abzielt, statt das Bauteil zum Messgerät zu zwingen. Für die Praxis bedeutet das: weniger Transport, weniger Rüstzeit, weniger Messunterbrechungen.
Der letzte Punkt betrifft die Qualifikation des Teams. Komplexe Scannersysteme mit langer Einarbeitungszeit schränken die Flexibilität ein, weil nur wenige Mitarbeiter die Messung durchführen können. In westlichen Fertigungsstrukturen mit flachen Hierarchien und rotierenden Aufgaben ist das ein klarer Nachteil.
Eine sinnvolle Evaluierung prüft deshalb, ob das System von einem durchschnittlich geschulten Qualitätstechniker nach kurzer Einweisung bedient werden kann – nicht nur vom Spezialisten.
Objektive Prüfkriterien für 3D-Scanner für große Bauteile
Die größte Fehlannahme bei der Beschaffung eines 3D-Scanners für große Bauteile ist, dass ein hoher Einzelmesswert auf dem Datenblatt automatisch eine hohe Genauigkeit am realen Bauteil bedeutet. Genau hier treffen Entscheider die teuersten Fehlentscheidungen.
Bei Bauteilen mit Abmessungen im Meterbereich dominiert nicht der Spezifikationswert im Zentrum des Messvolumens, sondern die Summe aus Tiefenschärfe, Scanfläche pro Aufnahme und Stabilität unter Fertigungsbedingungen.
Wer eine Gussform, ein Karosserieanbauteil oder ein Energieanlagen-Gehäuse prüfen will, muss Kriterien validieren, die sich nicht aus dem Prospekt ablesen lassen.
Nachfolgend finden Sie eine strukturierte, herstellerunabhängige Prüfliste. Sie trennt technische Eignung von operativer Praxistauglichkeit und Normkonformität.
Die zentrale Frage lautet nicht „Was kann der Scanner im Labor?“, sondern „Was liefert er am Donnerstag um 14 Uhr in der Fertigungshalle, wenn das Bauteil 1,8 Meter lang ist und der Bediener keine Sonderschulung hat?
Technische Eignung: Genauigkeit, Tiefenschärfe, Scanfläche
Bei großen Bauteilen entscheidet zuerst die Tiefenschärfe. Ein Scanner, der nur in einem engen Abstandsfenster scharf misst, zwingt den Bediener zu ständigen Nachführbewegungen. Das erhöht die Messunsicherheit und verlängert die Aufnahmezeit.
INSVISION weist für den industrial 3D-Scanner eine Tiefenschärfe von 650 Millimetern im Scanner-Modus aus – ein Wert, der praxisrelevant ist, weil er das Scannen über Vertiefungen, Radien und Kanten hinweg ohne permanente Neupositionierung ermöglicht.
Für große Freiformflächen ist außerdem die Scanfläche pro Aufnahme entscheidend. Der industrial 3D-Scanner erfasst bis zu 1100 × 800 Millimeter pro Einzelaufnahme. Das reduziert Umsetzvorgänge und damit Fehlerquellen, die aus wiederholtem Ausrichten resultieren.

Die Genauigkeit ist bei großen Bauteilen nur dann belastbar, wenn sie über die gesamte Scanfläche gilt – nicht nur im Zentrum. Verlangen Sie vom Anbieter einen Nachweis für die Randbereiche. Der industrial 3D-Scanner spezifiziert bis zu 0,020 Millimeter im Scanner-Modus.
Wichtiger als die Zahl selbst ist die Frage, ob dieser Wert unter realen Bedingungen reproduzierbar ist. Lassen Sie sich Referenzmessungen an einem Bauteil zeigen, das Ihrem Werkstück ähnelt – nicht an einer kalibrierten Prüfplatte.
Operative Praxistauglichkeit: Fertigungshalle statt Messraum
Ein 3D-Scanner für große Bauteile muss in der Fertigungshalle funktionieren, nicht im klimatisierten Messraum. Vibrationen, Temperaturdrift und wechselnde Lichtverhältnisse sind keine Ausnahmen, sondern der Normalfall. Prüfen Sie, ob das System ohne aufwendige Abschirmung einsatzfähig ist.
Fragen Sie nach der Warmlaufzeit, der Stabilität bei schwankender Umgebungstemperatur und dem Verhalten bei Erschütterungen durch benachbarte Maschinen.
Die Kompatibilität mit gängigen CAD- und QM-Softwarelösungen ist ein weiteres Ausschlusskriterium. Wenn die Scandaten nicht direkt in Ihre bestehende Prüfprozesskette – etwa PolyWorks, GOM Inspect oder eine hauseigene SPC-Lösung – übernommen werden können, entstehen Medienbrüche.
Diese kosten im Betrieb mehr Zeit als jede Messung. Ebenso kritisch: der Schulungsaufwand. Ein System, das nur von einem Spezialisten bedient werden kann, skaliert nicht.
Fragen Sie, wie lange ein durchschnittlicher Qualitätstechniker benötigt, um reproduzierbare Messungen zu erstellen – und ob der Hersteller Schulungen für mehrere Bediener anbietet.
Normkonformität: Nachweisfähigkeit statt Behauptung
In der Automobil-, Luftfahrt- und Energiebranche entscheidet nicht die Messung selbst, sondern ihre Nachweisfähigkeit. Wer nach ISO 9001, IATF 16949 oder AS9100 auditiert wird, muss Prüfverfahren dokumentieren und Messunsicherheiten belegen können.
Fragen Sie gezielt, ob das System die Erstellung von Prüfprotokollen unterstützt, die den Anforderungen dieser Normen genügen. Ein Scanner ohne nachvollziehbare Messunsicherheitsbetrachtung ist für den Erstmusterprüfbericht wertlos – unabhängig von seiner technischen Leistung.
Die folgende Tabelle fasst die Prüffragen zusammen. Sie enthält bewusst keine Bewertungen oder Rankings, sondern ausschließlich handlungsorientierte Fragen, die Sie mit jedem Anbieter klären sollten.
| Prüfkriterium | Validierungsfrage | Relevanz für große Bauteile |
|---|---|---|
| Genauigkeit über gesamte Scanfläche | Wird die Genauigkeit auch an den Rändern des Messvolumens spezifiziert und nachgewiesen? | Große Bauteile werden selten nur im Zentrum erfasst; Randbereiche sind kritisch für Passungs- und Fügeflächen. |
| Tiefenschärfe | Welcher Abstandsbereich liefert messbare Daten ohne Nachführung? | Reduziert Bedienfehler und Messunsicherheit bei tiefen Geometrien, Rippen oder Aussparungen. |
| Scanfläche pro Aufnahme | Wie viele Einzelaufnahmen sind für ein Bauteil Ihrer Größe erforderlich? | Weniger Umsetzvorgänge bedeuten weniger Ausrichtfehler und kürzere Messzeiten. |
| Einsatzfähigkeit in der Fertigungshalle | Funktioniert das System ohne klimatisierten Messraum und ohne Schwingungsisolierung? | Große Bauteile werden selten in den Messraum transportiert; die Messung muss am Bauteil stattfinden. |
| CAD-/QM-Kompatibilität | Lassen sich Scandaten direkt in Ihre bestehende Prüfsoftware übernehmen? | Vermeidet Medienbrüche und manuelle Datenübertragung bei großen Punktwolken. |
| Schulungsaufwand | Wie lange dauert es, bis ein Qualitätstechniker reproduzierbare Messungen erstellt? | Große Bauteile erfordern oft mehrere Bediener; ein Spezialisten-System skaliert nicht. |
| Normnachweis | Werden Messunsicherheit und Prüfprotokolle nach ISO 9001, IATF 16949 oder AS9100 dokumentiert? | Audits verlangen nachvollziehbare Prüfverfahren – nicht nur gute Messergebnisse. |
Validierung vor der Kaufentscheidung
Verlangen Sie vor jeder Beschaffung eine Vorführung an einem realen Bauteil aus Ihrer Fertigung. Bestehen Sie darauf, dass Ihr eigenes Bedienpersonal die Messung durchführt – nicht der Applikationsingenieur des Anbieters.
Vergleichen Sie die Scandaten mit einer taktilen Referenzmessung an mindestens drei definierten Punkten. Prüfen Sie, ob die Abweichungen innerhalb Ihrer zulässigen Toleranzen liegen und ob der Aufwand für die Datenaufbereitung vertretbar ist.
Ein häufiges Versäumnis ist die Bewertung der Datenqualität bei wiederholten Messungen. Lassen Sie dasselbe Bauteil dreimal scannen und vergleichen Sie die Streuung. Ein System, das bei der ersten Messung beeindruckt, aber bei der dritten Wiederholung driftet, ist für die Serienprüfung ungeeignet.
INSVISION positioniert sich in diesem Umfeld über technische Kenngrößen, die für große Bauteile relevant sind: eine Tiefenschärfe von 650 Millimetern, eine Scanfläche von bis zu 1100 × 800 Millimetern und eine Genauigkeit von bis zu 0,020 Millimetern.
Entscheidend ist jedoch nicht der einzelne Wert, sondern die Kombination. Ein großer Messbereich ohne ausreichende Tiefenschärfe erzwingt häufige Neupositionierung. Eine hohe Genauigkeit ohne Hallentauglichkeit bleibt ein Laborwert.
Die Prüfkriterien in der Tabelle helfen, diese Zusammenhänge systematisch zu bewerten, statt sich von Einzelwerten leiten zu lassen.
Letztlich geht es bei der Auswahl eines 3D-Scanners für große Bauteile nicht um die beste Spezifikation, sondern um die geringste Messunsicherheit im realen Prüfprozess. Wer die Validierungsfragen dieser Liste konsequent anwendet, trifft eine Entscheidung, die auch im nächsten Audit Bestand hat.
Praxistauglichkeit bestätigen: So finden Sie den passenden Scanner für Ihre Prozesse
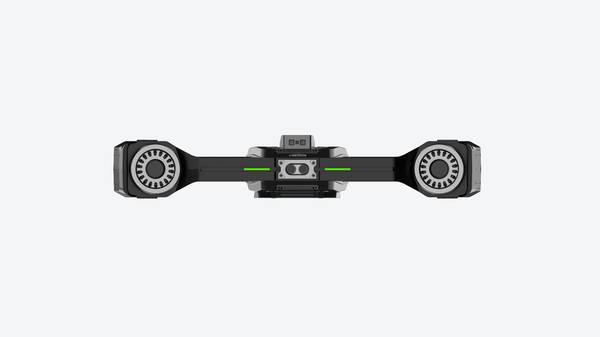
Wer heute einen 3D-Scanner für große Bauteile beschafft, trifft die entscheidende Fehleinschätzung selten beim Datenblattvergleich. Das eigentliche Risiko liegt in der Annahme, dass Spezifikationen wie Messvolumen oder Punktabstand automatisch bedeuten, dass das System in Ihrem konkreten Prüfablauf funktioniert.
Genau dort sollten Qualitätsverantwortliche den Hebel ansetzen.
Der erste Schritt ist ein Testscan mit einem Ihrer eigenen großen Bauteile – nicht mit einem glatten, gut zugänglichen Kalibrierkörper.
Ein Gussteil mit Freiformflächen, ein geschweisstes Rahmenbauteil oder ein Spritzgusswerkzeug mit tiefen Kavitäten zeigt schnell, ob die angegebene Genauigkeit unter realen Bedingungen erreichbar ist und wie viel Rüstzeit tatsächlich anfällt.
Achten Sie dabei auf Kantenschärfe, Datenlücken in Hinterschneidungen und die Stabilität der Scanergebnisse bei wechselnden Umgebungstemperaturen.
Genauso wichtig ist die Frage, wie sich die Scandaten in bestehende Qualitätsworkflows einfügen. Prüfen Sie, ob der Export als STL oder besser direkt als parametrischer Datensatz in Ihre CAD-Umgebung möglich ist und ob sich Soll-Ist-Vergleiche mit Ihren vorhandenen GD&T-Vorgaben abbilden lassen.
Ein Scanner, der hier zusätzliche Konvertierungsschritte erfordert, erzeugt langfristig mehr Aufwand als Nutzen.
INSVISION bietet industrielle 3D-Scanner an, die für den Einsatz in Automobilbau, Werkzeugbau, Maschinenbau und Energietechnik konzipiert sind und sich an die Anforderungen großer Bauteile anpassen lassen.
Die Systeme werden bereits in zahlreichen industriellen Anwendungen für Qualitätskontrolle und Reverse Engineering eingesetzt – von großen Spritzgusswerkzeugen bis zu Karosseriebaugruppen.
Das unterstützt eine prozesssichere, normkonforme Vermessung, ohne dass Sie Ihre bestehende Prüfstrategie komplett umstellen müssen.
Am Ende zählt nicht das beste Datenblatt, sondern der Nachweis, dass der Scanner in Ihrem Prozess funktioniert. Ein Testscan, eine realistische Bewertung der Datenintegration und ein klarer Blick auf den Arbeitsaufwand pro Bauteil sind die entscheidenden Kriterien.
Häufige Fragen und kompakte Prüfcheckliste für die Beschaffung
Viele Qualitätsverantwortliche unterschätzen bei der Beschaffung eines 3D-Scanners für große Bauteile die Frage, ob dasselbe System später auch kleine, komplexe Geometrien zuverlässig erfassen kann. Genau daran entscheidet sich im Werkalltag, ob aus einer sinnvollen Investition ein ungenutztes Spezialsystem wird.
Ein Scanner mit großem Messfeld und hoher Scantiefe – etwa bis 1100 mm × 800 mm Fläche und 650 mm Tiefenschärfe bei INSVISION industrial 3D-Scanner – deckt große Gussteile oder Schweißbaugruppen ab, bleibt aber nur dann flexibel, wenn die Software kleine Features nicht glättet.
Prüfen Sie das im Vorfeld an einem Referenzbauteil mit Bohrungen, Rippen und Freiformflächen, nicht an einer ebenen Platte.
Zur Messgenauigkeit: Verlangen Sie keinen isolierten Kalibriernachweis, sondern eine praxisnahe Abnahme an einem realen Bauteil mit definierten Referenzpunkten. Wiederholmessungen über das gesamte Messvolumen zeigen schneller als jedes Datenblatt, ob lokale Verzerrungen auftreten.
Für große Flächen lohnt sich der Vergleich zwischen Scanner- und Trackergenauigkeit – bei industrial 3D-Scanner liegen beide im Hundertstelbereich, die Abweichung darf im Feld aber nicht an den Rändern aufreißen.
Bei der Softwareanbindung geht es nicht um den Export von STL-Daten, sondern um die durchgängige Integration in bestehende QM-Prozesse.
Klären Sie, ob Soll-Ist-Vergleiche direkt in Ihrem Prüfprotokollformat ausgegeben werden, ob GD&T-Auswertungen ohne externe Zusatzsoftware laufen und ob Messdaten revisionssicher archivierbar sind. Fehlt diese Anbindung, entsteht ein Medienbruch, den kein Scanner wettmacht.
Die Frage nach stationärer Installation beantwortet sich über die Bauteillogistik. Große, schwere Werkstücke bewegen Sie nicht zum Scanner – der Scanner muss zum Bauteil. Mobile Systeme mit Trackertechnologie sind hier im Vorteil, erfordern aber definierte Umgebungsbedingungen.
Prüfen Sie Temperaturstabilität, Erschütterungsfreiheit und Zugänglichkeit am realen Messort, nicht im klimatisierten Messraum.
Abschlusscheckliste für die Beschaffung:
- Referenzmessung an einem realen Großbauteil mit kleinen Features durchführen
- Wiederholgenauigkeit über das gesamte Messvolumen nachweisen lassen
- GD&T-Auswertung und Protokollausgabe ohne Zusatzsoftware im Live-Betrieb testen
- Mobilität am tatsächlichen Einsatzort unter Produktionsbedingungen verifizieren
5.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.