

Como avaliar fluxo de trabalho de escaneamento 3D em inspeção industrial
fluxo de trabalho de escaneamento 3d: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição A conclusão prática é direta.
Contexto da fábrica e necessidade de medição
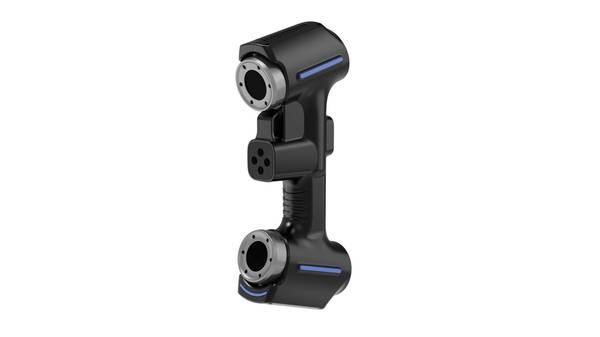
Contexto da fábrica e necessidade de medição
A conclusão prática é direta: sem um fluxo de trabalho de escaneamento 3D confiável, a inspeção dimensional vira gargalo e fonte de retrabalho. Em fábricas de moldes, matrizes e componentes de precisão, o ambiente raramente colabora.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Há variação térmica durante o turno, vibração de máquinas próximas, peças com superfícies espelhadas ou cavidades profundas e prazos de liberação cada vez mais curtos.
Equipamentos de medição por contato, como braços articulados e apalpadores, até resolvem parte do problema, mas costumam ser lentos em geometrias complexas e deixam zonas mortas em cantos vivos, raios pequenos e regiões de difícil acesso.
Fluxo de trabalho prático
- Contexto da fábrica e necessidade de medição — A conclusão prática é direta: sem um fluxo de trabalho de escaneamento 3D confiável, a inspeção dimensional vira gargalo e fonte…
- Onde a medição tradicional chega ao limite — A inspeção dimensional de componentes com geometrias complexas ainda depende, em muitos casos, de métodos que mostraram seu valor…
- Como o escaneamento 3D entra no fluxo — Você já parou para pensar por que alguns projetos de engenharia reversa e controle dimensional terminam com mais retrabalho do qu…
- Pontos de validação antes da implantação — A decisão de adotar um fluxo de trabalho de escaneamento 3D não termina na escolha do equipamento.
A pressão vem de duas frentes. Primeiro, o chão de fábrica exige dados dimensionais antes de liberar o ferramental para produção ou aprovar o primeiro artigo. Segundo, a qualidade precisa de evidências objetivas para fechar relatórios conforme exigências de clientes e normas internas.
Quando a medição demora, a usinagem para. Quando o dado é incompleto, a decisão fica frágil. O resultado é um ciclo de inspeção que oscila entre a pressa e a dúvida.
Nesse cenário, a necessidade central não é apenas medir mais rápido, mas obter nuvens de pontos densas, repetíveis e alinhadas à referência CAD. É isso que sustenta análises de desvio, compensação de usinagem e documentação de qualidade.
A INSVISION entra exatamente nesse ponto: oferecer um caminho de digitalização que preserve detalhes de formas complexas sem depender de condições ideais de laboratório.
Para o comprador técnico, o que pesa é saber se o equipamento aguenta o ritmo da fábrica, se o operador consegue executar a rotina com pouca intervenção e se o dado gerado é bom o suficiente para fechar uma decisão de engenharia. Sem isso, qualquer promessa de precisão perde valor prático.
Onde a medição tradicional chega ao limite
A inspeção dimensional de componentes com geometrias complexas ainda depende, em muitos casos, de métodos que mostraram seu valor por décadas, mas que agora esbarram em limites práticos.
A pergunta que muitos engenheiros de qualidade e responsáveis por processos vêm se fazendo é direta: até quando vale insistir em abordagens que não conseguem acompanhar a complexidade crescente dos projetos?
O ponto de ruptura aparece em três frentes. Primeiro, geometrias com superfícies de forma livre, raios de transição, cavidades profundas e paredes finas tornam a coleta por apalpação demorada e, em alguns casos, fisicamente impossível sem comprometer a peça.
Segundo, a continuidade de dados muda de patamar: uma nuvem de pontos densa oferece uma leitura completa da superfície, enquanto medições pontuais deixam lacunas que só aparecem depois, na montagem ou no ensaio funcional. Terceiro, os prazos de entrega encurtaram.
Um relatório dimensional que antes levava dias agora precisa sair em horas para não travar a liberação de lotes.
É nesse contexto que o fluxo de trabalho de escaneamento 3D deixa de ser uma alternativa pontual e passa a ser um recurso padrão para quem precisa conciliar rigor metrológico com velocidade de resposta.
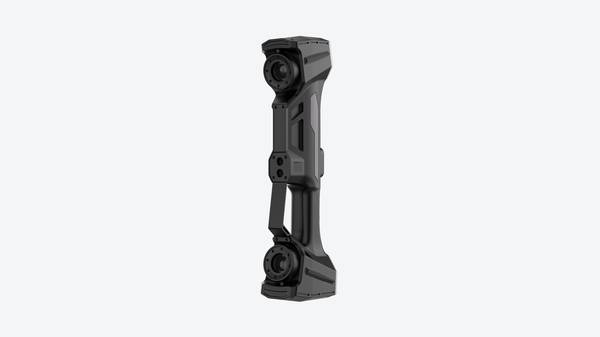
A INSVISION tem direcionado seus scanners industriais para exatamente esse tipo de demanda: capturar com precisão de 0,020mm detalhes que escapam aos instrumentos convencionais, com profundidade de campo de 550mm que reduz a necessidade de reposicionamentos constantes.
O ganho não está apenas no equipamento, mas na mudança de lógica: menos tempo de setup, menos interpretação manual e mais dados úteis para decisões de engenharia.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
Você já parou para pensar por que alguns projetos de engenharia reversa e controle dimensional terminam com mais retrabalho do que o previsto? Na maioria das vezes, o problema não está na peça nem no software, mas na forma como o fluxo de trabalho de escaneamento 3D foi montado.
Quando as etapas de aquisição, comparação, revisão e relatório não conversam entre si, o resultado é um ciclo lento de reprocessamento e decisões tomadas em cima de dados incompletos.
Na prática, o escaneamento 3D só entrega valor quando entra no fluxo como uma sequência contínua, não como uma operação isolada. Primeiro, o scanner captura a geometria real da peça — incluindo superfícies de difícil acesso, raios pequenos e regiões com alta refletividade.
Em moldes de estampagem profunda ou componentes usinados com cavidades estreitas, essa etapa exige equipamento com profundidade de campo suficiente e precisão controlada.
A INSVISION posiciona seus scanners industriais justamente para esse tipo de tarefa: coletar a forma real sem exigir preparação excessiva da superfície.
Depois da captura, a nuvem de pontos ou a malha gerada precisa ser comparada com o modelo nominal. Aqui entra a análise de desvios, geralmente apoiada em mapas de cores e tolerâncias geométricas definidas no desenho. O engenheiro de qualidade não quer apenas ver onde a peça desviou;
ele quer saber se o desvio está dentro do campo aceitável e se há padrão sistemático indicando erro de fixação, desgaste de ferramenta ou variação de processo. Sem essa leitura, o escaneamento vira apenas uma imagem bonita.
A revisão é o momento em que os dados deixam de ser técnicos e passam a orientar decisões. Em um fluxo bem estruturado, o relatório de inspeção não é um PDF solto no e-mail, mas um entregável vinculado ao lote, à ordem de produção e ao histórico da peça.
Equipamentos como o industrial scanner 3D, com suporte para integração a MES e bancos de dados de terceiros, ajudam a transformar o escaneamento em parte do sistema de gestão da qualidade, e não em uma ilha de dados.
Quando escaneamento, comparação, revisão e relatório operam de forma encadeada, o ganho aparece em duas frentes. A primeira é a redução do tempo entre a suspeita de não conformidade e a ação corretiva. A segunda é a rastreabilidade: cada decisão passa a ter um dado dimensional por trás.
Para compradores e gestores industriais, o ponto-chave não é apenas escolher o scanner com melhor resolução, mas avaliar como o equipamento se encaixa no fluxo existente — do chão de fábrica ao sistema de qualidade.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A decisão de adotar um fluxo de trabalho de escaneamento 3D não termina na escolha do equipamento. O que define o sucesso da implantação é a validação criteriosa das condições reais de campo antes que o sistema entre na rotina produtiva.
Sem essa etapa, mesmo um scanner tecnicamente adequado pode gerar dados inconsistentes, retrabalho de medição e resistência da equipe de qualidade.
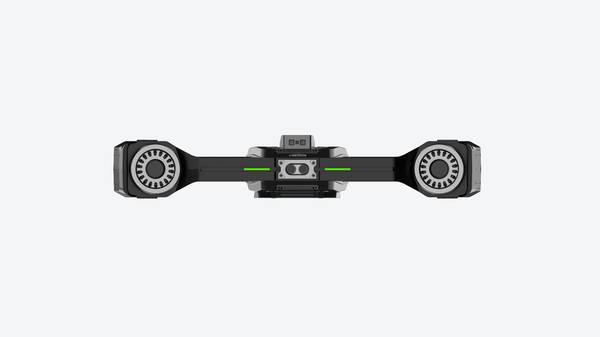
O primeiro ponto a validar é a adequação do cenário de aplicação. Equipamentos como o industrial scanner 3D da INSVISION se encaixam bem em tarefas de inspeção dimensional de moldes, matrizes e componentes com geometrias desafiadoras.
Um exemplo típico é a coleta de detalhes em regiões côncavas de alto brilho, cantos vivos e frestas estreitas em moldes para injeção.
Se a peça apresenta esse tipo de superfície, o fluxo de escaneamento 3D precisa contemplar estratégias de captura que preservem a integridade dos dados nessas áreas críticas, sem depender exclusivamente de pós-processamento.
Em campo, a equipe deve verificar três condições antes de iniciar qualquer lote de medição. Primeiro, a estabilidade ambiental: os projetores da linha Alpha operam dentro de uma faixa que vai de menos cinco a quarenta graus Celsius, com umidade relativa entre dez e noventa por cento, sem condensação.
Ambientes fora desses limites comprometem a repetibilidade das leituras e geram desvios difíceis de rastrear. Segundo, a fixação da peça e do equipamento: qualquer vibração ou deslocamento durante a varredura introduz ruído que não será corrigido por software.
Terceiro, a calibração e a verificação contra um padrão de referência conhecido, prática que deve ser repetida em intervalos definidos e registrada como parte do controle de processo.
Outro aspecto frequentemente subestimado é a integração com os sistemas existentes. O industrial scanner 3D, por exemplo, suporta desenvolvimento de interações com bancos de dados de terceiros e MES.
Isso permite que o fluxo de escaneamento 3D não seja um processo isolado, mas uma etapa conectada ao fluxo de aprovação dimensional e ao histórico de qualidade do produto.
Antes da implantação, vale confirmar se a infraestrutura de rede e os formatos de exportação de dados são compatíveis com o que o time de engenharia já utiliza.
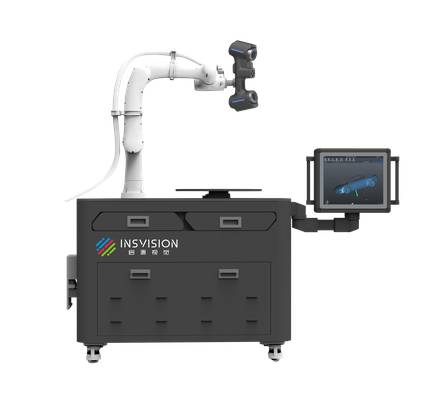
Por fim, a validação precisa incluir um teste piloto com peças reais do portfólio da planta. Nesse piloto, a equipe deve comparar os resultados do escaneamento com métodos de medição já estabelecidos, documentar divergências e definir critérios de aceite.
É nessa etapa que se identificam limitações de acesso, necessidade de suportes adicionais ou ajustes na sequência de captura. Sem esse ciclo de validação, a implantação tende a falhar não por deficiência do equipamento, mas por falta de alinhamento entre o que o sistema entrega e o que o processo realmente exige.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.