

escaneamento 3D de grandes estruturas soldadas: critérios práticos para equipes de fabricação
escaneamento 3D de grandes estruturas soldadas: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição O dado confiável.
Contexto da fábrica e necessidade de medição
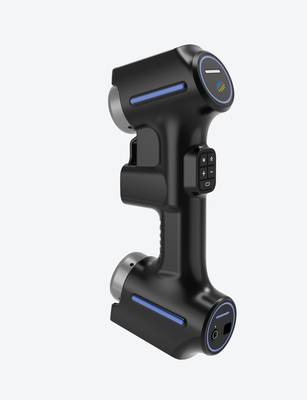
Contexto da fábrica e necessidade de medição
O dado confiável começa a faltar exatamente onde a solda encontra a estrutura. Em plantas que fabricam bases de máquinas, berços de equipamentos pesados, torres e componentes soldados de grande porte, o ambiente raramente colabora com a metrologia.
Poeira abrasiva, oscilação térmica, vibração de pontes rolantes e a própria escala das peças impõem condições que nenhum laboratório de medição reproduz com fidelidade.
É nesse cenário que a inspeção dimensional deixa de ser uma etapa burocrática e passa a definir se o conjunto vai encaixar na montagem final ou retornar para retrabalho.
Dimensões de seleção e verificações de campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Contexto da fábrica e necessidade de medição | O dado confiável começa a faltar exatamente onde a solda encontra a estrutura. | Em plantas que fabricam bases de máquinas, berços de equipamentos pesados, torres e componentes soldados de grande porte, o ambiente raramente c… |
| Onde a medição tradicional chega ao limite | Quando a peça é uma grande estrutura soldada, o fluxo de medição muda completamente. | Braços articulados e máquinas por coordenadas dependem de pontos discretos: o inspetor define alguns furos, uma face de referência, talvez um pe… |
| Como o escaneamento 3D entra no fluxo | Muita gente ainda imagina o escaneamento 3D como uma etapa isolada, quase um serviço de laboratório. | Na prática, em estruturas soldadas de grande porte, ele funciona melhor quando entra como parte viva do fluxo de fabricação — entre a soldagem… |
| Pontos de validação antes da implantação | Antes de colocar um sistema de escaneamento 3D de grandes estruturas soldadas para rodar em produção, vale separar um tempo para validar se o cenário… | O erro mais comum não está na escolha do scanner em si, mas em pular essa etapa e descobrir limitações no meio do primeiro lote. |
A pressão de inspeção nesses contextos não vem apenas do cronograma. Vem da constatação de que distorções de soldagem são inevitáveis — o que muda é a capacidade de quantificá-las antes que virem problema de montagem.
Emendas com múltiplos passes, chapas espessas, sequências de solda longas e alívio de tensões insuficiente produzem empenamentos que se manifestam como desvios de planeza, deslocamento de furos de referência e perda de paralelismo entre faces usinadas.
Quando a medição depende de gabaritos rígidos, esquadros de grandes dimensões ou instrumentos pontuais, a leitura tende a capturar apenas alguns pontos de controle — e justamente os pontos que não contam a história completa da deformação.
O escaneamento 3D de grandes estruturas soldadas entra nesse fluxo como uma alternativa que muda a natureza da evidência. Em vez de verificar se meia dúzia de cotas críticas está dentro da tolerância, a equipe de qualidade passa a dispor de uma nuvem de pontos densa o suficiente para avaliar a superfície inteira.
Isso permite comparar o estado real da peça com o modelo nominal, localizar regiões de acúmulo de distorção e decidir sobre retrabalho com base em desvios medidos — não em suspeitas de fabricação.
A INSVISION trabalha com sistemas de escaneamento voltados justamente para esse tipo de aplicação, em que a peça não pode ser levada até o instrumento e o instrumento precisa se adaptar ao chão de fábrica.
A coleta de dados nessas condições exige equipamento que opere em faixas amplas de temperatura e umidade, sem perder estabilidade de medição ao longo de ciclos contínuos.
A confiabilidade do dado, nesse caso, não é um diferencial de laboratório: é o que sustenta a decisão de liberar ou reter uma estrutura de dezenas de toneladas.
A necessidade de dados confiáveis, portanto, não nasce de um requisito abstrato de qualidade. Nasce de situações concretas: furos de fixação que não coincidem na montagem, flanges que precisam ser calçados, superfícies de apoio que não assentam.
Cada uma dessas ocorrências tem custo direto em horas de retrabalho, movimentação de peças e indisponibilidade de equipamento.
O escaneamento 3D de grandes estruturas soldadas oferece o que a inspeção convencional não consegue entregar nesse ambiente: cobertura de superfície completa, independência de gabaritos dedicados e um registro digital que pode ser revisitado sempre que surgir dúvida sobre a condição geométrica real da peça.
Onde a medição tradicional chega ao limite
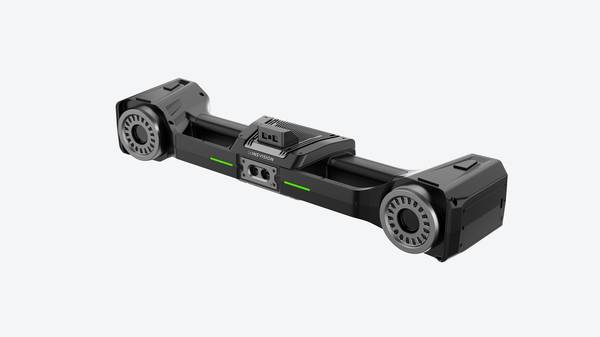
Onde a medição tradicional chega ao limite
Quando a peça é uma grande estrutura soldada, o fluxo de medição muda completamente. Braços articulados e máquinas por coordenadas dependem de pontos discretos: o inspetor define alguns furos, uma face de referência, talvez um perfil crítico. Funciona para validação dimensional básica.
O problema aparece quando a geometria deixa de ser prismática.
Em estruturas soldadas de grande porte, empenamentos térmicos, distorções localizadas e acúmulo de tolerâncias geram desvios que não estão previstos no desenho. O inspetor coleta vinte pontos e recebe vinte desvios. O que acontece entre esses pontos permanece invisível.
Em uma longarina de máquina agrícola ou em um chassi de implemento, a região entre dois furos pode ter uma ondulação de três milímetros que nenhum relatório tradicional captura.
A continuidade de dados é o primeiro limite. O segundo é o prazo. Medir uma estrutura de quatro metros com apalpador exige múltiplas montagens, realinhamentos e horas de setup. Cada troca de posição introduz erro de referência.
No fim, o relatório chega tarde demais para corrigir o processo de soldagem na mesma batelada.
O escaneamento 3D de grandes estruturas soldadas resolve justamente essa lacuna: captura a superfície inteira, não pontos escolhidos. O engenheiro enxerga a deformação real, a zona afetada pelo calor, o desalinhamento entre subconjuntos.
E recebe esses dados a tempo de agir na célula de solda, não apenas no relatório final.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
Muita gente ainda imagina o escaneamento 3D como uma etapa isolada, quase um serviço de laboratório. Na prática, em estruturas soldadas de grande porte, ele funciona melhor quando entra como parte viva do fluxo de fabricação — entre a soldagem, a usinagem e a liberação final.
E é nesse encadeamento que o valor aparece de verdade. O escaneamento não substitui o inspetor; ele muda o ponto em que a informação geométrica chega até ele. Em vez de esperar a peça esfriar, estabilizar e passar por medição manual em pontos esparsos, a equipe captura a superfície inteira logo após a solda.
A nuvem de pontos vira referência para comparação com o nominal, revisão de interferências e geração de relatório dimensional.
O ganho não está apenas na velocidade, mas na capacidade de enxergar o que o gabarito e o paquímetro não alcançam: empenamento localizado, deslocamento de flanges, acúmulo de distorção em juntas longas.
Com o INSVISION, esse fluxo se torna contínuo — escaneamento, comparação, revisão de desvios e documentação andam juntos, sem quebra de contexto entre a célula de solda e o controle de qualidade.
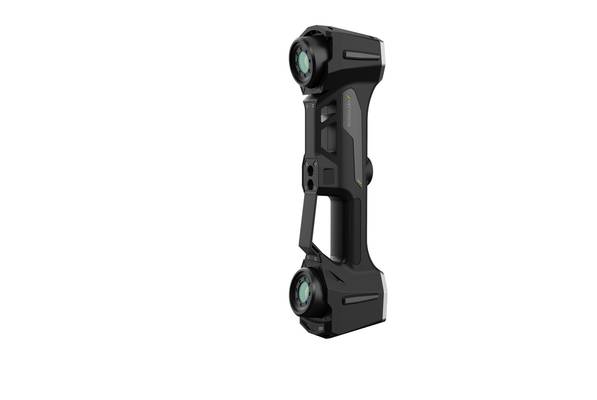
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Antes de colocar um sistema de escaneamento 3D de grandes estruturas soldadas para rodar em produção, vale separar um tempo para validar se o cenário realmente comporta o equipamento e se a equipe consegue operar dentro das condições exigidas.
O erro mais comum não está na escolha do scanner em si, mas em pular essa etapa e descobrir limitações no meio do primeiro lote.
Estruturas soldadas de grande porte costumam estar em galpões com variação térmica considerável, poeira metálica em suspensão e acesso restrito a determinadas faces. Nesses casos, o primeiro ponto a checar é o ambiente.
Equipamentos da INSVISION para essa aplicação operam de forma confiável na faixa de -5 a 40 °C, com umidade relativa entre 10% e 90% sem condensação.
Se a peça ficou exposta ao sol antes da medição ou se há corrente de ar quente vinda de fornos próximos, o ideal é aguardar a estabilização térmica antes de iniciar a coleta.
Outro aspecto prático: a superfície. Solda bruta, carepa e respingos geram ruído no dado, mas o que realmente compromete a aquisição em campo é a combinação de brilho alto com geometria profunda.
Regiões de chanfro, reforço de solda e cantos internos pedem ajuste de exposição por trecho, e não uma configuração única para toda a peça. A equipe precisa validar isso com uma área de teste antes de partir para o escaneamento completo.
Se a estrutura tiver furos roscados, faces usinadas de referência ou bases de apoio que serão usadas no alinhamento, esses pontos devem ser protegidos contra acúmulo de óleo e poeira.
O terceiro ponto é logística de posicionamento. Em estruturas longas, como bases de máquinas, vigas mestras ou quadros soldados, o scanner será reposicionado várias vezes. A sequência de estações precisa ser definida olhando para a sobreposição entre nuvens e para a presença de geometria de amarração.
Sem isso, o registro pode escorregar em trechos contínuos e lisos, gerando desvio acumulado difícil de identificar depois.
Vale validar também o alcance da interface: a comunicação do equipamento INSVISION é feita via USB 3.0 ou Ethernet, então o comprimento de cabo e a posição do notebook ou estação de coleta entram no planejamento.
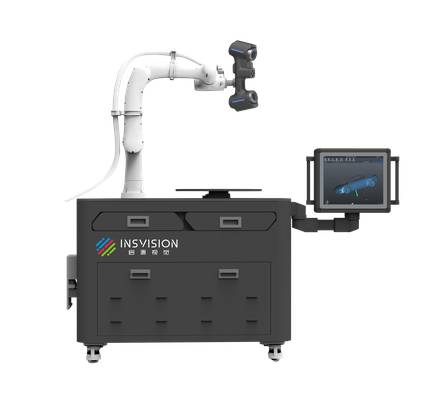
Por fim, é essencial alinhar a expectativa de entrega. Escaneamento 3D de grandes estruturas soldadas não entrega apenas nuvem de pontos. O que a engenharia consome é malha, relatório de comparação com CAD, análise de empeno ou mapa de deformação.
Antes de implantar, a equipe deve rodar uma peça piloto e fechar o fluxo completo: coleta, processamento, exportação e leitura no software de inspeção. Se o dado chega íntegro e utilizável nessa ponta final, o processo está validado.
Se quebra em alguma etapa, é mais barato corrigir agora do que com a linha de produção esperando.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.