

Worauf Hersteller vor der Auswahl von industrieller 3D-Scanner achten sollten
industrieller 3D-Scanner: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Wer in der Fertigung für Qualität verantwortlich ist, kennt den.
Fertigungsumfeld und Messbedarf
Wer in der Fertigung für Qualität verantwortlich ist, kennt den Moment: Das Bauteil liegt auf der Messplatte, die Zeichnung mit den GD&T-Vorgaben daneben, und die Uhr tickt. Die eigentliche Frage ist selten, ob gemessen wird, sondern ob die Messdaten belastbar genug sind, um eine Freigabeentscheidung zu tragen.
Genau hier setzt der Bedarf an einem industriellen 3D-Scanner an – nicht als Ersatz für vorhandene Prüfmittel, sondern als Ergänzung dort, wo taktile Messsysteme an ihre Grenzen stoßen.
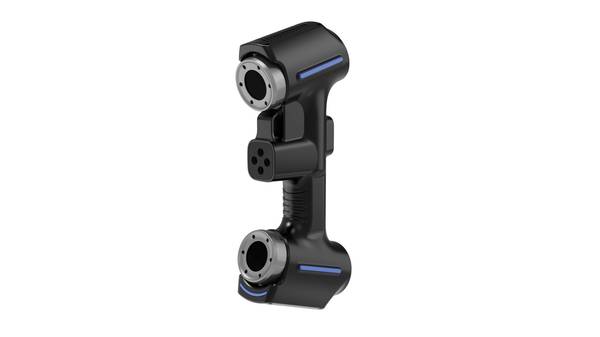
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Praktischer Ablauf
- Fertigungsumfeld und Messbedarf — Wer in der Fertigung für Qualität verantwortlich ist, kennt den Moment: Das Bauteil liegt auf der Messplatte, die Zeichnung mit d…
- Grenzen herkömmlicher Messprozesse — Die Verlagerung von Prüfumfängen in Richtung vollständiger Geometrieerfassung hat in vielen westlichen Fertigungsbetrieben einen…
- Einbindung des 3D-Scans in den Ablauf — Die Einbindung des industriellen 3D-Scanners in den laufenden Prüfablauf verändert die Reihenfolge der Arbeitsschritte, nicht nur…
- Validierung vor dem Einsatz — Viele Betriebe gehen davon aus, dass ein industrieller 3D-Scanner nach dem Auspacken sofort präzise Messdaten liefert.
Die Prüfbelastung in modernen Fertigungsumgebungen hat in den letzten Jahren deutlich zugenommen. Losgrößen werden kleiner, Variantenvielfalt steigt, und die Toleranzfenster werden enger. Gleichzeitig erwarten interne Abnehmer – ob Montage, Qualitätslenkung oder der Kunde selbst – eine lückenlose Dokumentation.
Ein klassisches Koordinatenmessgerät liefert präzise Einzelpunkte, aber bei Freiformflächen, komplexen Innenkonturen oder großflächigen Verformungsanalysen bleibt das Bild unvollständig. Die Folge sind Messlücken, die in der Besprechung später niemand erklären kann.
Hinzu kommt die Belastung durch den Prüfumfang selbst. Bei Erstmusterprüfungen, Serienbegleitungen oder Reklamationsanalysen müssen oft Dutzende von Merkmalen erfasst werden, verteilt über Geometrien, die sich mit Tastern nur umständlich antasten lassen.
Jeder zusätzliche Messpunkt kostet Rüstzeit, und jede Rüstzeit unterbricht den Materialfluss. Genau dieser Druck – vollständige Daten bei vertretbarem Aufwand – treibt den Einsatz optischer Messsysteme in der Produktion.
Der Bedarf an belastbaren Messdaten wächst damit auf zwei Ebenen: Zum einen brauchen Fertigungsplaner und Qualitätsingenieure eine höhere Punktdichte, um Form- und Lageabweichungen wirklich zu verstehen statt nur zu erahnen.
Zum anderen müssen die Daten so aufbereitet sein, dass sie in bestehende Prozesse passen – als Soll-Ist-Vergleich, als farbcodierte Abweichungsdarstellung oder als Grundlage für Korrekturschleifen in der Werkzeugfertigung.
Ein industrieller 3D-Scanner von INSVISION liefert hier die Rohdaten, die genau diese Nachfrage bedienen: vollflächige Geometrieerfassung statt punktueller Stichproben, ohne dass der Messraum zum Flaschenhals wird.
Grenzen herkömmlicher Messprozesse
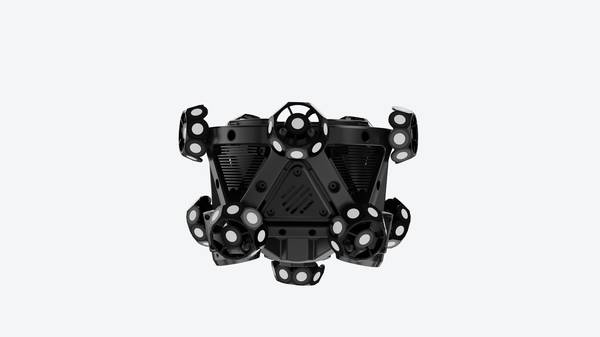
Grenzen herkömmlicher Messprozesse
Die Verlagerung von Prüfumfängen in Richtung vollständiger Geometrieerfassung hat in vielen westlichen Fertigungsbetrieben einen stillen Wendepunkt markiert. Qualitätsabteilungen stehen heute vor Bauteilen, deren Freiformflächen und Hinterschneidungen sich mit taktilen Messmitteln nur unzureichend beschreiben lassen.
Wer eine Turbinenschaufel, ein Tiefziehwerkzeug oder ein Strukturbauteil aus dem Leichtbau ausschließlich über diskrete Antastpunkte bewertet, erfasst zwangsläufig nur einen Bruchteil der tatsächlichen Ist-Kontur.
Drei Limitierungen treten dabei immer wieder zutage. Erstens: komplexe Geometrien. Messarme und Koordinatenmessgeräte stoßen an ihre Grenzen, sobald Übergangsradien, organische Flächenverläufe oder schwer zugängliche Kavitäten zu prüfen sind – die Punktdichte reicht nicht aus, um Formabweichungen belastbar zu quantifizieren. Zweitens: Datenkontinuität. Einzelne Messpunkte ergeben kein geschlossenes Flächenmodell; für Reverse Engineering-Aufgaben oder Soll-Ist-Vergleiche mit vollflächiger Abweichungsdarstellung fehlt die durchgängige Datenbasis. Drittens: Liefertermine. Wenn Erstabnahmenuster, Vorrichtungsfreigaben oder Musterbauteile innerhalb weniger Tage bewertet werden müssen, wird die sequenzielle Einzelpunktmessung zum Engpass.
Genau hier setzt ein industrieller 3D-Scanner von INSVISION an. Die Scanner erfassen Bauteiloberflächen flächig und liefern innerhalb kurzer Zeit eine vollständige Punktwolke, die sich direkt in die bestehende Prüf- und Konstruktionsumgebung übernehmen lässt.
Für Qualitätsingenieure bedeutet das: weniger Messunsicherheit durch Interpolation zwischen wenigen Punkten, mehr belastbare Aussagen über Form- und Lagetoleranzen – und eine Datenbasis, die auch für nachgelagerte Auswertungen wiederverwendbar bleibt.
Einbindung des 3D-Scans in den Ablauf
Die Einbindung des industriellen 3D-Scanners in den laufenden Prüfablauf verändert die Reihenfolge der Arbeitsschritte, nicht nur das Messmittel. In vielen Betrieben beginnt der Prozess heute direkt an der Maschine oder am Wareneingang: Das Bauteil wird gescannt, bevor es in die taktile Messung oder die Montage geht.
Der Scanner erzeugt innerhalb kurzer Zeit eine vollständige Punktwolke. Diese wird im nächsten Schritt gegen das hinterlegte CAD-Modell oder einen zuvor freigegebenen Referenzdatensatz abgeglichen.
Der Abgleich zeigt Abweichungen farblich an – Flächen, Bohrungen, Form- und Lagetoleranzen lassen sich auf einen Blick bewerten. Auffällige Stellen werden markiert und für die Prüfbesprechung exportiert. Qualität und Fertigung sehen dieselben Daten, dadurch entfällt ein Teil der sonst üblichen Rückfragen.
Das Berichtswesen baut auf diesen Auswertungen auf: Prüfprotokolle enthalten Scanbilder, Abweichungslisten und Freigabevermerke. INSVISION positioniert den industriellen 3D-Scanner hier als durchgängiges Werkzeug von der Aufnahme bis zum dokumentierten Prüfentscheid.
Entscheidend für den Nutzen im Alltag ist, dass Scan, Abgleich und Bericht in einer nachvollziehbaren Kette stehen und nicht als getrennte Einzelschritte behandelt werden.

Validierung vor dem Einsatz
Viele Betriebe gehen davon aus, dass ein industrieller 3D-Scanner nach dem Auspacken sofort präzise Messdaten liefert. In der Praxis entscheidet jedoch die Validierung vor Ort darüber, ob die erfassten Punktwolken für die Erstmusterprüfung oder die laufende Serienüberwachung tatsächlich belastbar sind.
Wer diesen Schritt überspringt, riskiert Abweichungen, die erst im Messprotokoll auffallen – zu spät für eine schnelle Korrektur im Prozess.
Bevor ein Scanner in die laufende Qualitätsprüfung integriert wird, sollten die vorgesehenen Einsatzfelder klar abgegrenzt werden. Typische Aufgaben sind der Soll-Ist-Abgleich an Blechbauteilen, die Verschleißanalyse an Werkzeugoberflächen oder die Rückführung von Bauteilgeometrien in CAD-Systeme.
Für jede dieser Aufgaben gelten andere Anforderungen an Auflösung, Arbeitsabstand und Datenübergabe an die Messsoftware.
Vor Ort lohnt sich eine strukturierte Prüfung in drei Schritten. Zuerst wird die Umgebung bewertet: Temperaturschwankungen, Erschütterungen durch benachbarte Pressen und wechselnde Lichtverhältnisse beeinflussen die Wiederholgenauigkeit.
Danach folgt ein Referenztest an einem kalibrierten Normal, etwa einer Kugelplatte oder einem Lehrring. Erst wenn die Abweichungen innerhalb der erwarteten Toleranz liegen, sollte der Scanner für reale Bauteile freigegeben werden.
Der dritte Schritt betrifft die Datenprüfung: Werden die exportierten Netze und Messpunkte von der nachgelagerten Software korrekt interpretiert? Ein sauberer Datenhandoff zwischen Scanner und Auswertesystem verhindert Medienbrüche, die in der Praxis häufiger zu Fehlern führen als die Hardware selbst.
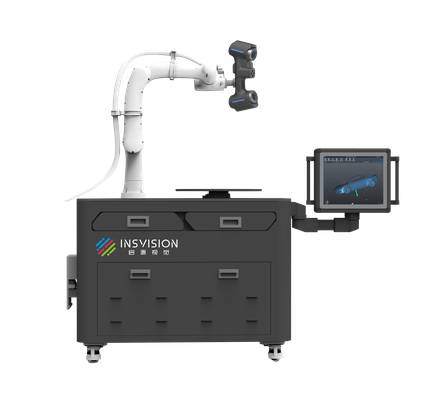
INSVISION unterstützt diese Validierung durch eine klare Trennung von Scanner- und Tracker-Genauigkeit. Beim industrial 3D-Scanner liegt die Scanner-Genauigkeit bei bis zu 0,020 mm, der Tracker erreicht bis zu 0,025 mm. Diese Werte sind jedoch nur unter kontrollierten Bedingungen erreichbar.
Die Prüfung vor Ort bestätigt, ob die reale Messumgebung diese Bedingungen erfüllt. Erst nach dieser Freigabe sollte das System in feste Prüfabläufe übernommen werden – als Teil einer reproduzierbaren Messstrategie, nicht als isoliertes Einzelwerkzeug.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.