

Von Scandaten zum Prüfbericht: 3D-Scanner für Qualitätsprüfung in der Praxis
3D-Scanner fuer Qualitaetspruefung: Fertigungsumfeld und Messbedarf Wie stellt man sicher, dass Messdaten aus der Fertigung nicht nur vorhanden, sondern auch.
Fertigungsumfeld und Messbedarf
Wie stellt man sicher, dass Messdaten aus der Fertigung nicht nur vorhanden, sondern auch belastbar sind? Diese Frage stellt sich in fast jedem Werk, sobald Toleranzen enger werden und die Prüfbelastung steigt.
Im Fertigungsumfeld treffen unterschiedliche Anforderungen aufeinander: kurze Taktzeiten, wechselnde Bauteilgeometrien, raue Umgebungsbedingungen und ein wachsender Druck, Fehler bereits im Prozess zu erkennen statt erst in der Endkontrolle.
Klassische Prüfmittel stoßen dabei häufig an Grenzen, wenn Freiformflächen, Hinterschneidungen oder großflächige Bauteile zu messen sind.
Auswahldimensionen und Praxischecks
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Fertigungsumfeld und Messbedarf | Wie stellt man sicher, dass Messdaten aus der Fertigung nicht nur vorhanden, sondern auch belastbar sind? | Diese Frage stellt sich in fast jedem Werk, sobald Toleranzen enger werden und die Prüfbelastung steigt. |
| Grenzen herkömmlicher Messprozesse | Wer in der Qualitätssicherung mit komplexen Bauteilen arbeitet, kennt das Problem: Das Bauteil ist gefertigt, die Zeichnung mit GD&T-Vorgaben liegt v… | Lehr- und Messmittel wie Messschieber, Bügelmessschrauben oder taktile Koordinatenmessgeräte erfassen Freiformflächen, Hinterschneidungen oder t… |
| Einbindung des 3D-Scans in den Ablauf | In der Praxis beginnt die Einbindung eines 3D-Scanners für Qualitätsprüfung nicht erst am Messtisch, sondern bereits bei der Definition des Prüfumfan… | Der typische Ablauf in einem metallverarbeitenden Betrieb sieht so aus: Das Bauteil kommt aus der Bearbeitung, wird gereinigt und auf die Messpl… |
| Validierung vor dem Einsatz | Viele Qualitätsleiter gehen bei der Validierung eines 3D-Scanners für die Qualitätsprüfung von der falschen Annahme aus: Sie glauben, ein Scanner müs… | In der Praxis scheitert die Einführung selten an der Hardware, sondern an unklaren Einsatzgrenzen und fehlenden Prüfungen vor Ort. |
Der Bedarf an belastbaren Messdaten wächst entsprechend. Qualitätsverantwortliche benötigen reproduzierbare Ergebnisse, die sich für Erstmusterprüfungen, Serienfreigaben und die Dokumentation gegenüber Kunden verwenden lassen.
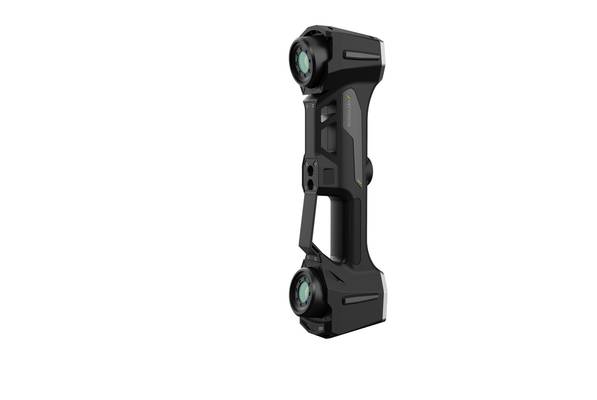
Ein 3D-Scanner für Qualitätsprüfung muss deshalb unter realen Fertigungsbedingungen funktionieren: bei schwankendem Umgebungslicht, auf metallischen Oberflächen und ohne aufwendige Bauteilvorbereitung. INSVISION bietet hier industrielle 3D-Scanner, die auf diese Anforderungen ausgelegt sind.
Entscheidend ist nicht allein die nominelle Genauigkeit, sondern die Wiederholbarkeit im laufenden Betrieb. Wer Messdaten für Prozessentscheidungen nutzt, muss sich auf deren Stabilität verlassen können.
Genau hier liegt der Unterschied zwischen einem Laborversuch und einem tauglichen Werkzeug für die laufende Qualitätssicherung.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Wer in der Qualitätssicherung mit komplexen Bauteilen arbeitet, kennt das Problem: Das Bauteil ist gefertigt, die Zeichnung mit GD&T-Vorgaben liegt vor, aber der Prüfprozess stößt an seine Grenzen.
Lehr- und Messmittel wie Messschieber, Bügelmessschrauben oder taktile Koordinatenmessgeräte erfassen Freiformflächen, Hinterschneidungen oder tiefe Taschen nur punktuell.
Bei komplexen Geometrien entstehen dadurch Messlücken genau dort, wo Abweichungen kritisch werden – etwa an Übergangsradien, Verrippungen oder organisch geformten Funktionsflächen.
Die Datenkontinuität leidet ebenfalls. Einzelne Messpunkte ergeben kein vollständiges Flächenbild, das sich für Soll-Ist-Vergleiche oder Reverse Engineering weiterverwenden lässt. Ohne flächige Scandaten bleibt unklar, ob eine Abweichung lokal begrenzt oder Teil eines systematischen Trends ist.
Hinzu kommt der Zeitdruck. Wenn die Erstmusterprüfung mehrere Tage blockiert, weil jedes Merkmal einzeln angefahren werden muss, verschieben sich Liefertermine.
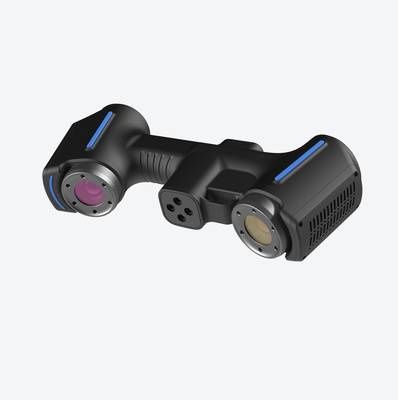
Genau hier setzen 3D-Scanner für Qualitätsprüfung an: Sie erfassen komplexe Konturen flächig, liefern durchgängige Messdaten und verkürzen den Prüfzyklus spürbar.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
In der Praxis beginnt die Einbindung eines 3D-Scanners für Qualitätsprüfung nicht erst am Messtisch, sondern bereits bei der Definition des Prüfumfangs.
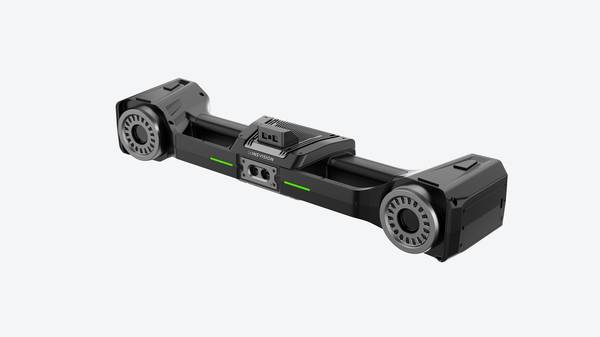
Der typische Ablauf in einem metallverarbeitenden Betrieb sieht so aus: Das Bauteil kommt aus der Bearbeitung, wird gereinigt und auf die Messplatte oder in eine Vorrichtung gelegt. Beim Scannen mit einem System wie dem industrial 3D-Scanner von INSVISION entsteht innerhalb kurzer Zeit eine vollständige Punktwolke.
Die erfasste Geometrie wird anschließend im Prüfmodul gegen das hinterlegte CAD-Modell oder einen zuvor aufgenommenen Referenzdatensatz abgeglichen. Abweichungen erscheinen direkt als farbcodierte Flächenvergleiche, sodass der Prüfer nicht jeden Messpunkt einzeln interpretieren muss.
Der eigentliche Vorteil liegt im Berichtswesen: Statt handschriftlicher Protokolle oder isolierter Messprotokolle erzeugt der Scan-Workflow automatisch einen nachvollziehbaren, wiederholbaren Prüfbericht.
Dieser lässt sich in das bestehende Qualitätsmanagementsystem übernehmen und dient bei Erstmusterprüfungen, Serienfreigaben oder Reklamationsanalysen als belastbare Dokumentation.
Entscheidend ist, dass der Scanner nicht als separates Messgerät betrachtet wird, sondern als Datenlieferant innerhalb eines geschlossenen Prüfkreislaufs. Einmal eingerichtet, reduziert der Ablauf den manuellen Aufwand für das Erstellen von Messprogrammen und das Übertragen von Messwerten erheblich.
Validierung vor dem Einsatz
Viele Qualitätsleiter gehen bei der Validierung eines 3D-Scanners für die Qualitätsprüfung von der falschen Annahme aus: Sie glauben, ein Scanner müsse sofort jede Oberfläche und jedes Bauteil im Werk erfassen können.
In der Praxis scheitert die Einführung selten an der Hardware, sondern an unklaren Einsatzgrenzen und fehlenden Prüfungen vor Ort. Genau hier liegt der Hebel für eine belastbare Freigabe.
Zunächst sollte das Einsatzfeld klar umrissen werden. Ein 3D-Scanner für die Qualitätsprüfung eignet sich besonders dort, wo taktile Messmittel an ihre Grenzen stoßen: bei komplexen Freiformflächen, schwer zugänglichen Innenkonturen, großflächigen Blechteilen oder Baugruppen mit mehreren Bezugspunkten.
Typische Aufgaben sind der Soll-Ist-Vergleich mit CAD-Daten, die Wanddickenanalyse, das Erfassen von Verzug nach dem Schweißen oder die Erstmusterprüfung.
Weniger geeignet sind spiegelnde, transparente oder tiefschwarze Oberflächen – hier muss vor der Anschaffung geklärt werden, ob Mattierungsspray eingesetzt werden darf und ob der zusätzliche Arbeitsschritt in den Prüfablauf passt.
Vor dem Produktivstart stehen drei Prüfungen im Vordergrund. Erstens die Wiederholgenauigkeit am realen Bauteil: Dasselbe Werkstück wird mehrmals gescannt, idealerweise von zwei verschiedenen Bedienern, um Bedienereinflüsse auszuschließen.
Zweitens der Abgleich mit einem kalibrierten Referenzbauteil oder einem vorhandenen Koordinatenmessgerät. Hier zeigt sich, ob die Messwerte innerhalb der geforderten Toleranz liegen und ob Abweichungen systematisch oder zufällig auftreten.
Drittens die Prüfung unter realen Umgebungsbedingungen: Temperaturschwankungen, Vibrationen durch benachbarte Pressen oder wechselnde Lichtverhältnisse können die Ergebnisse stärker beeinflussen als im klimatisierten Messraum.
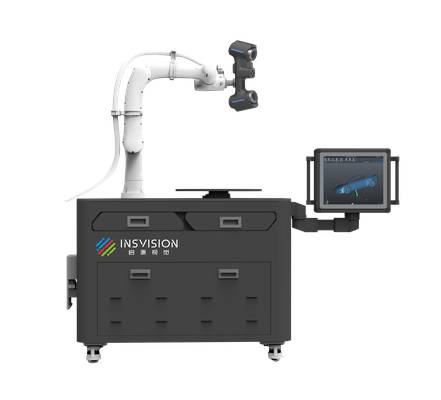
INSVISION bietet mit seinen industriellen 3D-Scannern Lösungen, die genau auf diese Validierungsschritte ausgelegt sind.
Entscheidend ist nicht das Datenblatt, sondern der Nachweis vor Ort: Wie verhält sich das System am ersten Serienteil, wie stabil sind die Ergebnisse über mehrere Schichten, und wie schnell lässt sich ein Prüfbericht erzeugen, den die Fertigung tatsächlich nutzt.
Wer diese Fragen vor der Freigabe beantwortet, vermeidet spätere Diskussionen über Messunsicherheit und schafft eine belastbare Grundlage für die Qualitätsfreigabe.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.