

Von Scandaten zum Prüfbericht: 3D-Scanner in der Praxis
3D-Scanner: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Wer in der Qualitätssicherung oder Fertigungsplanung arbeitet, kennt die.
Fertigungsumfeld und Messbedarf
Wer in der Qualitätssicherung oder Fertigungsplanung arbeitet, kennt die Situation: Das Bauteil liegt auf dem Prüftisch, die Zeichnung mit engen GD&T-Vorgaben daneben, und das taktile Messsystem stößt an seine Grenzen.
Freiformflächen, Hinterschneidungen oder flexible Bauteile lassen sich mit Taster und Lehre oft nur unzureichend erfassen. Genau hier entsteht der Bedarf an belastbaren Messdaten, die nicht nur einzelne Punkte, sondern die vollständige Geometrie abbilden.
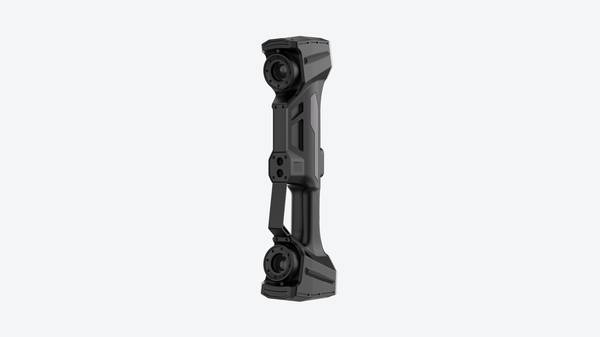
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Szenarioüberblick
Der Artikel lässt sich praktisch über dieses Szenario lesen:
- Fertigungsumfeld und Messbedarf: Wer in der Qualitätssicherung oder Fertigungsplanung arbeitet, kennt die Situation: Das Bauteil liegt auf dem Prüf…
- Grenzen herkömmlicher Messprozesse: Wer komplexe Bauteile prüft, kennt das Dilemma: Sobald Geometrien organisch werden, tiefe Taschen aufweisen oder H…
- Einbindung des 3D-Scans in den Ablauf: Fragen Sie sich manchmal, ob ein 3D-Scanner wirklich in Ihren bestehenden Prüfablauf passt – oder ob er nur einen…
Im Serienbetrieb wächst die Prüfbelastung kontinuierlich. First-Article-Inspections, Stichprobenkontrollen und zunehmend auch 100-Prozent-Prüfungen bei sicherheitsrelevanten Komponenten erzeugen einen Datenbedarf, den klassische Messmittel kaum decken können.
Ein 3D-Scanner liefert in diesem Umfeld flächenhafte Ist-Daten, die sich direkt mit CAD-Modellen vergleichen lassen. Abweichungen werden nicht mehr punktuell erahnt, sondern flächig sichtbar – in Farbskalen, die der Fertigung klare Korrekturanweisungen geben.
Entscheidend ist die Robustheit der Messung im laufenden Betrieb. Werkstätten mit Temperaturschwankungen, Vibrationen durch benachbarte Bearbeitungszentren oder wechselndem Bedienpersonal verlangen Systeme, die reproduzierbare Ergebnisse liefern.
INSVISION positioniert seine industriellen 3D-Scanner entsprechend für genau diese Umgebungen: nicht als Laborgerät, sondern als Werkzeug, das in der Fertigung funktioniert.
Die erfassten Daten bilden die Grundlage für Trendanalysen, Werkzeugkorrekturen und dokumentierte Freigaben – ohne dass jedes Bauteil in einen klimatisierten Messraum transportiert werden muss.
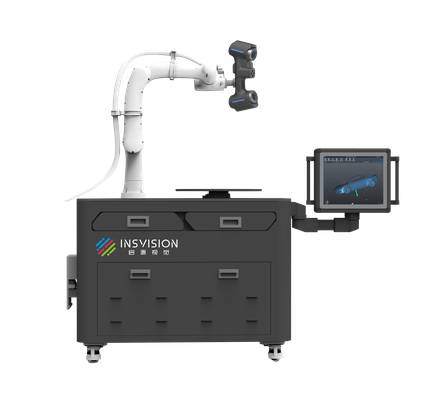
Der Messbedarf selbst hat sich verändert. Wo früher einzelne Maße ausreichten, fordern Kunden heute Protokolle über Form- und Lagetoleranzen, Wandstärkenverläufe oder Soll-Ist-Vergleiche kompletter Baugruppen.
Ein 3D-Scanner erfasst diese Informationen in einem Durchgang und liefert Datensätze, die sich archivieren und bei Reklamationen oder Audits wieder hervorholen lassen. Für Qualitätsverantwortliche bedeutet das: weniger Diskussionen über Messunsicherheit, mehr belastbare Fakten für Entscheidungen.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Wer komplexe Bauteile prüft, kennt das Dilemma: Sobald Geometrien organisch werden, tiefe Taschen aufweisen oder Hinterschneidungen enthalten, stößt taktile Messtechnik an ihre Grenzen. Ein Koordinatenmessgerät liefert punktuelle Informationen – aber keine flächige Datenkontinuität.
Genau dort entstehen blinde Flecken im Messprotokoll. Der Qualitätsingenieur muss entscheiden, ob er zusätzliche Schnitte, Lehren oder aufwendige Vorrichtungen konstruiert – oder ob ein 3D-Scanner die wirtschaftlichere Datengrundlage schafft.
Hinzu kommt der Zeitdruck. Wenn Liefertermine für Erstmuster oder Serienfreigaben feststehen, wird jede Stunde Messvorbereitung kritisch. Herkömmliche Prozesse skalieren schlecht: Zehn Messpunkte pro Merkmal sagen wenig über den tatsächlichen Flächenverlauf zwischen den Punkten.
Bei Freiformflächen, Verrundungen oder Bauteilen ohne CAD-Datensatz wird die Aussagekraft noch dünner.
INSVISION setzt hier mit industriellen 3D-Scannern an, die flächige Ist-Daten erfassen und als vollständiges Netz bereitstellen. Statt einzelner Messpunkte entsteht eine durchgängige Geometrie, die sich gegen Soll-Daten oder Referenzbauteile auswerten lässt.
Für Qualitätsverantwortliche bedeutet das: weniger Messlücken, weniger Nacharbeit an der Prüfstrategie und eine validierbare Datenbasis, die auch bei engen Toleranzen belastbar bleibt.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Fragen Sie sich manchmal, ob ein 3D-Scanner wirklich in Ihren bestehenden Prüfablauf passt – oder ob er nur einen zusätzlichen Datenbruch erzeugt? Genau an dieser Stelle entscheidet sich der praktische Nutzen.
Ein INSVISION 3D-Scanner ist kein isoliertes Messgerät, sondern ein Glied in einer Kette aus Scannen, Abgleich, Prüfung und Berichtswesen.
Der Ablauf beginnt typischerweise mit dem Scan des Bauteils direkt am Arbeitsplatz oder in der Messzelle. Die erfasste Punktwolke wird in Polygondaten umgewandelt und gegen das hinterlegte CAD-Modell oder eine Referenzgeometrie ausgerichtet.
Hier kommt der Abgleich ins Spiel: Abweichungen werden als farbcodierte Flächenvergleiche sichtbar, statt nur als einzelne Messpunkte. So erkennen Sie Form- und Lagetoleranzen, die taktile Messsysteme oft übersehen.
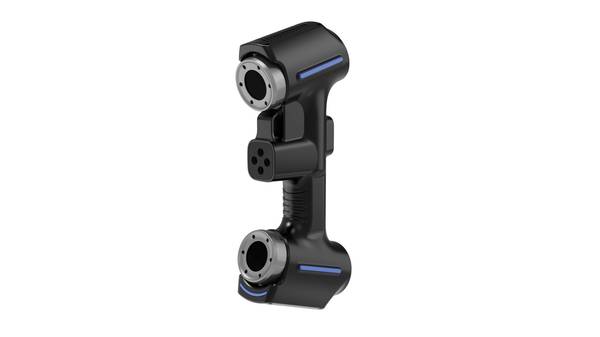
Die eigentliche Prüfung erfolgt anschließend regelbasiert. Kritische Maße, GD&T-Bezüge oder Freiformflächen lassen sich als Prüfplan hinterlegen. Der Scanner liefert die Datenbasis, die Auswertesoftware übernimmt die Bewertung.
Das Berichtswesen greift auf dieselben Daten zurück – kein manuelles Übertragen, keine abweichenden Messprotokolle.
Für Qualitätsverantwortliche bedeutet das: Sie erhalten einen reproduzierbaren Prüfprozess, der vom ersten Scan bis zum Freigabebericht durchgängig dokumentiert ist.
Ob Erstmusterprüfung, Serienüberwachung oder Verschleißanalyse – die Einbindung folgt immer dem gleichen Muster: erfassen, abgleichen, bewerten, berichten. Wer diesen Ablauf einmal sauber aufsetzt, kann ihn auf viele Bauteilfamilien übertragen, ohne die Messstrategie jedes Mal neu zu erfinden.
Validierung vor dem Einsatz
Bevor ein 3D-Scanner in eine laufende Prüf- oder Reverse Engineering-Kette eingebunden wird, sollten Qualitätsverantwortliche zwei Dinge trennen: das Einsatzfeld und die Vor-Ort-Prüfung.
Typische Felder bei INSVISION sind Erstmusterprüfung, Verschleißanalyse an Werkzeugen, Soll-Ist-Vergleich an Blech- oder Gussbauteilen sowie Rückführung von Bestandsgeometrie in CAD. Nicht jeder Scanner passt zu jeder Aufgabe.
Wer enge Toleranzen an Funktionsflächen prüft, braucht andere Genauigkeitsreserven als jemand, der eine grobe Bauteilkontur für den Nachbau digitalisiert.
Vor dem eigentlichen Einsatz lohnt sich ein kurzer Validierungszyklus im eigenen Messraum oder direkt an der Linie. Drei Punkte sind entscheidend. Erstens: Referenzkörper scannen.
Ein kalibriertes Prüfstück oder ein bereits vermessenes Bauteil zeigt schnell, ob Wiederholgenauigkeit und Rauschverhalten zur geforderten Toleranzlage passen. Zweitens: Umgebungsbedingungen prüfen.
Erschütterungen, schwankendes Licht oder Temperaturdrift können Messergebnisse stärker beeinflussen als die Scanner-Hardware selbst. Drittens: Datenweg testen.
Vom Scan über die Netzausrichtung bis zum Export in die Messsoftware muss der Ablauf ohne manuelle Nacharbeit funktionieren, sonst entsteht im Tagesgeschäft genau der Aufwand, den man vermeiden wollte.
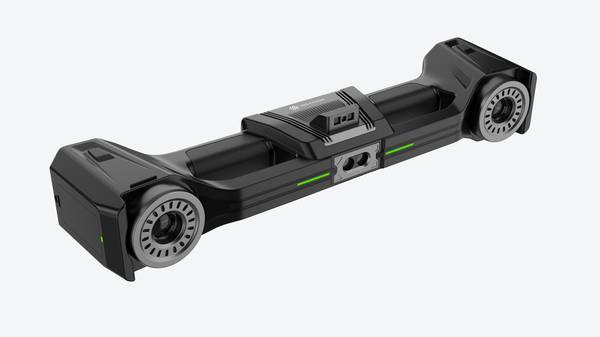
Erst wenn diese Prüfungen sauber dokumentiert sind, lässt sich beurteilen, ob ein System wie INSVISION in der jeweiligen Prüfstrategie wirklich trägt.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.