

自動車部品の3Dスキャン導入で失敗しない、現場検証の優先順位
自動車部品 3Dスキャン: 導入検討者が最初に確認すべきは、カタログ精度ではない 自動車部品の3Dスキャン導入を検討するとき、多くの技術者はカタログに記載された体積精度や単一スキャン精度、点間距離から機種を絞り込む。数字が優れていれば、それだけで「使える機種」と判断してしまう。
導入検討者が最初に確認すべきは、カタログ精度ではない
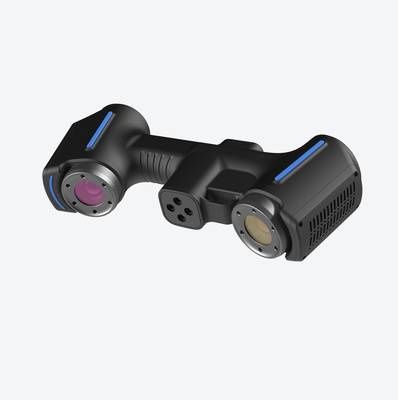
自動車部品の3Dスキャン導入を検討するとき 多くの技術者はカタログに記載された体積精度や単一スキャン精度 点間距離から機種を絞り込む 数字が優れていれば それだけで 使える機種 と判断してしまう しかし
自動車部品の3Dスキャン導入を検討するとき、多くの技術者はカタログに記載された体積精度や単一スキャン精度、点間距離から機種を絞り込む。数字が優れていれば、それだけで「使える機種」と判断してしまう。しかし、現場で実際に問題になるのは、カタログの中央値ではなく、照明変動、ワークの表面状態、測定姿勢、温度ドリフト、繰り返し再現性のばらつきだ。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
要点のまとめ
- 自動車部品の3Dスキャン導入を検討するとき、多くの技術者はカタログに記載された体積精度や単一スキャン精度、点間距離から機種を絞り込む。
- トランスミッション部品の内部形状や、衝突防止ビームの長尺プロファイル全体のうねり検査では、従来手法は部分的なサンプリング測定に留まり、全数検査は現実的でない。
- 最後に、導入後の運用支援体制を評価する。
- 自社部品で実証実験を行う際、最初に確認すべきは測定の再現性だ。
たとえば、防撞梁型材やステアリングナックルのような量産部品を、三次元測定機では時間がかかりすぎるため3Dスキャンに置き換えるケースを想定してほしい。精度スペックだけで機種を選ぶと、運用開始後に「同じ治具に載せても日によって点群がずれる」「オペレータのスキャン軌跡が変わると形状が安定しない」といった問題に直面する。検査工程のタクトタイム短縮と再測定の排除という、リーン生産の本来の目的がここで崩れる。
本記事では、カタログ値の比較ではなく、現場で再現できる測定能力をどう検証するかに焦点を置く。INSVISIONの産業用3Dスキャナを例に、自動車部品の検査タスクを想定した評価フレームワークを示す。確認すべきは、同じワークを同じ条件で複数回スキャンしたときの偏差、CMM測定値との差、エッジ部と自由曲面での点群密度、現場照明下でのデータ欠落の有無、この4つだ。精度スペックは入り口にすぎない。現場で使い続けられるかが、導入判断の本質になる。
自動車部品の測定・検査工程に潜むコスト構造
OEM供給される自動車部品の品質管理では、測定工程そのものがボトルネックになっているケースが少なくない。ステアリングナックル、トランスミッション部品、衝突防止ビームといった代表的な部品を例に、従来手法の限界を工程ごとに整理する。
ノギスやハイトゲージによる手測定は、1点ごとの接触測定に時間がかかり、複雑曲面や内部形状の測定漏れが避けられない。固定型三次元測定機は精度こそ高いが、治具セットアップに熟練技術者のノウハウが必要で、測定プログラム作成にも工数がかかる。特にステアリングナックルのような多面体形状では、基準面の取り方ひとつで測定値がばらつき、熟練者と若手の間で判定が分かれることも多い。
トランスミッション部品の内部形状や 衝突防止ビームの長尺プロファイル全体のうねり検査では 従来手法は部分的なサンプリング測定に留まり 全数検査は現実的でない 結果として 出荷後に不具合が発覚し 返工 廃棄コストや納期遅れリスクにつながる
トランスミッション部品の内部形状や、衝突防止ビームの長尺プロファイル全体のうねり検査では、従来手法は部分的なサンプリング測定に留まり、全数検査は現実的でない。結果として、出荷後に不具合が発覚し、返工・廃棄コストや納期遅れリスクにつながる。
さらにISO/ASMEの品質規格への適合証明では、測定データのトレーサビリティ確保が求められる。紙ベースの記録や手入力の測定データでは、監査対応に膨大な工数が発生する。ここに、測定工程が単なる「確認作業」ではなく、経営上のコスト要因になっている構造が見える。
3Dスキャン導入時に押さえるべき4つの評価軸
自動車部品の3Dスキャン導入を検討する際、現場の技術者は測定対象への適合性から評価を始めるべきだ。タービンブレードやギア歯面のような複雑形状、あるいは冷却経路のような内部形状を、非破壊でどこまで正確に捉えられるか。INSVISIONの産業用3Dスキャナは、こうした部位の点群取得とCADモデルとの偏差比較に用いられるが、導入前に自社の代表ワークでテストスキャンを行い、取得データの欠落やノイズの出方を確認しておく必要がある。
次に検査効率の改善実現性を見る。リーン生産の観点では、測定待ちや手作業の転記、再測定こそがムダになる。3Dスキャンが工程内検査に組み込めるか、測定時間とデータ処理時間を切り分けて評価すると、実際のタクトへの影響が見えてくる。
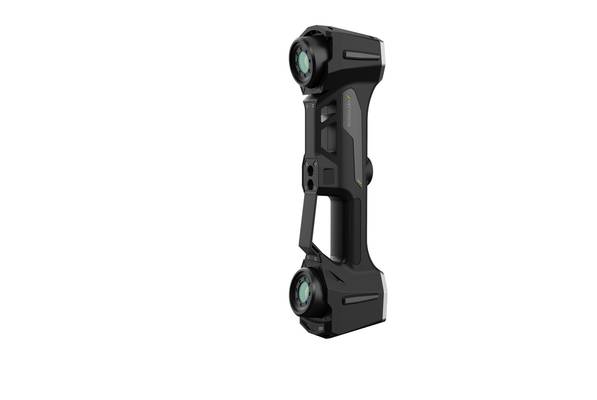
データ活用のしやすさも重要だ。取得した点群がISOやASMEのGD&T要件に照合でき、トレーサビリティ記録として残せるか、工程改善のフィードバックに展開できるかを確認する。
最後に 導入後の運用支援体制を評価する キャリブレーション方法 ソフトウェア更新 現場担当者への技術サポートが継続的に受けられるかどうかが 設備の稼働率を左右する
最後に、導入後の運用支援体制を評価する。キャリブレーション方法、ソフトウェア更新、現場担当者への技術サポートが継続的に受けられるかどうかが、設備の稼働率を左右する。
INSVISIONソリューションの自動車部品工程での適合性
自動車部品の品質管理では、図面通りの形状が出ているか、金型が設計意図を再現できているか、量産途中で寸法がずれていないかといった確認を、いかに早く正確に回せるかが現場の成否を分ける。INSVISIONの産業用3Dスキャナーindustrial 3Dスキャナーは、こうした工程判断を「点や線ではなく面のデータ」で支えるため、従来の測定器では見落としがちだったうねりや部分的な変形も、点群データとして可視化できる。
逆向き設計では、廃番部品や図面のない補修部品をスキャンし、CADデータへ戻すまでの手戻りを減らせる。金型検査では、試作型の寸法確認を早い段階で行い、修正指示を具体化できる。量産品の抜き取り検査では、毎回同じ基準で測定するため、作業者によるばらつきを抑え、品質トレーサビリティの記録としても残せる。アフターマーケットでは、現物から補修部品の形状を取り込み、OEM要求への対応を迅速化できる。
いずれの工程でも、測定結果をデジタルデータとして保管できることが、後日の再検証や是正措置の根拠として機能する。
導入前に実施すべき実証実験のチェックリスト
自社部品で実証実験を行う際 最初に確認すべきは測定の再現性だ 同じ部品 同じ位置決めで複数回スキャンし 点群データのばらつきが許容公差内に収まるかを確認する 自動車部品の3Dスキャンでは 光沢面や黒色面 エッジ部のデータ欠落が現場で頻繁に問題になる
自社部品で実証実験を行う際、最初に確認すべきは測定の再現性だ。同じ部品、同じ位置決めで複数回スキャンし、点群データのばらつきが許容公差内に収まるかを確認する。自動車部品の3Dスキャンでは、光沢面や黒色面、エッジ部のデータ欠落が現場で頻繁に問題になる。実部品を使わなければ、このリスクは見抜けない。
続いて、1点あたりの測定時間ではなく、セットアップからレポート出力までのトータルサイクルを計測する。段取り替えやマーカー貼付、データ処理を含めた実作業時間が、検査工程のボトルネックになるかどうかを判断する材料になる。
作業者の習得しやすさも重要だ。熟練検査員だけでなく、通常のオペレーターが半日程度の説明で測定を再現できるかを見る。属人化が残るようでは、導入後の運用コストが想定より膨らむ。
既存のCADデータや品質管理システムとの連携も、デモ環境ではなく自社のフォーマットで確認する。IGESやSTEPの読み込み、検査レポートのCSV出力、社内の測定データベースへの取り込みが滞りなく行えるかは、現場の運用効率に直結する。
最後に、ISOやASME規格に準拠したレポート出力の可否を確認する。顧客監査やPPAP提出時に、検査レポートの様式が規格要件を満たしていないと、結局手作業での再作成が発生する。INSVISIONの産業用3Dスキャナーを評価する際も、これらの項目を自社部品で実際に試し、測定結果と運用負荷の両面から判断することを推奨する。
よくある質問(FAQ)
Q1
Q1. 複雑な内部形状も測定できますか?
対象物の形状とアクセス性によります。深いボス穴や交差する内部油路など、スキャナの光が物理的に届かない部位は、単独ではデータ取得が困難です。ただし、INSVISIONの産業用3Dスキャナは、外側から取得した形状データと設計データを照合し、内部形状のズレを間接的に検証する用途では有効です。複雑な内部形状を直接測定する必要がある場合は、X線CTなど補完手段との併用を検討してください。導入前に実ワークでのテスト測定を行い、取得できるデータ範囲を確認することを推奨します。
Q2. 量産ラインのインライン検査に活用できますか?
設備レイアウトとタクトタイム次第です。3Dスキャンは接触式測定より広範囲の形状を短時間で取得できるため、ライン内での全数検査や頻度の高い抜き取り検査に適しています。防振対策や照明条件を整えることで、量産環境での再現性を確保できます。まずはオフラインでの工程能力確認から始め、データ取得時間と判定処理時間がラインのタクト内に収まるかを検証するのが現実的です。
Q3. データは既存のCADソフトと互換性がありますか?
一般的なSTL、PLY、STEP形式で出力できるため、多くのCAD・CAMソフトに取り込めます。スキャンデータと設計データを重ね合わせて差分を色分け表示する比較解析も、主要な検査ソフトで対応可能です。ただし、使用しているCADソフトのバージョンやデータ形式によっては変換時に形状情報が軽量化される場合があるため、事前に互換性を確認してください。
Q4. 初心者でも正確に測定できますか?
測定作業自体は比較的習得しやすい設計です。ただし、正確なデータを得るには、ワーク表面の処理、スキャン角度、重なり代の確保といった基本手順を理解する必要があります。INSVISIONの装置は操作ガイドに沿って進めれば、実務経験の浅い担当者でも安定した測定が可能です。導入初期はメーカーの立会いトレーニングを受け、標準作業手順書を作成することを推奨します。
Q5. ISO規格に準拠した検査報告書を出力できますか?
3Dスキャンで取得した寸法データをもとに、検査ソフトで公差判定やGD&T評価を行い、報告書形式で出力できます。ISOやASMEの検査報告要件に合わせたフォーマット作成が可能です。ただし、3Dスキャンは多点データの比較検証には強みがありますが、特定の寸法を基準器として扱う場合は、三次元測定機との相関確認や測定の不確かさ評価を別途行う必要があります。取引先が求める検査基準に適合するか、事前に報告書サンプルで確認することをお勧めします。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。