

2026年、3Dスキャナー選定が「現場再現性」へ重心を移す理由
本文: 製造業における品質保証の現場は、いま静かな転換点を迎えている。自動車や航空機、医療機器といった規制産業では、図面指示の複雑化と検査対象形状の多様化が同時に進み、従来の三次元測定機(CMM)や専用ゲージだけでは対応しきれない領域が拡大している。
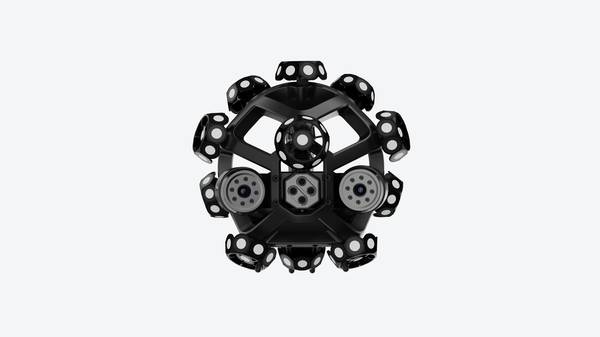
本稿では、3Dスキャナーをめぐる産業トレンドを整理し、カタログ精度から現場再現性へと選定基準が移行している背景と、それに対応するための実践的な検証アプローチを提示する。
カタログ精度が「参考値」でしかなくなった構造的背景
カタログに記載される精度値は、温度管理された実験室、規定された測定距離、基準となる標準球やゲージを対象に取得された代表値である。一方、実際の製造現場で測定するのは、鋳造部品の粗い表面、深いポケット形状の奥、振動のある生産ライン脇に置かれたワークだ。この条件差は、3Dスキャナーの普及が進むほど顕在化している。

選定項目と現場確認
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| カタログ精度が「参考値」でしかなくなった構造的背景 | カタログに記載される精度値は、温度管理された実験室、規定された測定距離、基準となる標準球やゲージを対象に取得された代表値である。 | 一方、実際の製造現場で測定するのは、鋳造部品の粗い表面、深いポケット形状の奥、振動のある生産ライン脇に置かれたワークだ。 |
| 現場変数が測定結果に与える影響は、もはや無視できない | 「カタログ精度は現場でどこまで再現できるのか」。 | この問いは、3Dスキャナーを導入した品質責任者なら一度は突き当たる問題だ。 |
| 監査で通用するのは「現場条件での再現性」というエビデンス | 品質管理部門が監査で要求されるトレーサビリティと再現性を考えると、カタログ仕様だけでは判断材料として不十分だ。 | 現場で本当に必要なのは、自社の代表的なワークを使ったサンプルスキャンによる実証データである。 |
| 3Dスキャナー選定を「課題ありき」で再構築する | 現場でよくある失敗は、カタログの精度数値やスキャン速度だけを見て3Dスキャナーを選び、導入後に「思っていた使い方と違う」と気づくことだ。 | リーン生産の考え方では、設備導入は「仕様ありき」ではなく「課題ありき」で進める。 |
自動車OEMの品質監査では、単一数値の比較による装置選定が、後工程での寸法不適合や検査工数の増加につながった事例が報告されている。航空機MROの分野でも、修理部品の形状検証においてカタログ値だけで選んだ装置が現場要求を満たせず、別の検証手段を併用せざるを得なかったケースがある。医療機器製造のようにISO 13485やFDA QSRに基づく厳格なバリデーションが求められる領域では、装置選定の根拠そのものが監査対象となる。カタログの単一精度値だけを根拠にした選定は、監査で説明責任を果たせないリスクをはらむ。

現場変数が測定結果に与える影響は、もはや無視できない
「カタログ精度は現場でどこまで再現できるのか」。この問いは、3Dスキャナーを導入した品質責任者なら一度は突き当たる問題だ。ISO 10360に代表される寸法測定器の国際評価規格は、あくまで実験室環境での性能評価の枠組みである。実際の製造現場では、ワークの材質、表面状態、振動、照明、段取り方法まで、評価環境とは大きく異なる変数が測定結果に介入する。
光沢のある金属面や黒色樹脂は、レーザーやパターン光の反射・吸収特性が測定データの欠落やノイズを生みやすい。複雑な内腔形状では、スキャナーの到達角度や焦点距離の制約がそのまま死角になる。現場の振動や外光の変化は、実験室では想定されていない外乱要因だ。さらにマーカーの配置密度や位置が変われば、点群の位置合わせ精度も変わる。スキャン範囲を広げれば、単位面積あたりの点密度や累積誤差の挙動も単一仕様の数値だけでは判断できない。
「自動化スキャナーはワークを置くだけで完了する」という想定も、現場では過度に単純化されている。実際には、スキャン対象に応じた露出設定、マーカー貼付の要否判断、基準面の定義、点群のフィルタリング条件など、データ品質を左右する段取り工数が発生する。この現実を踏まえずに導入を進めると、装置の潜在能力と現場で得られるデータ品質の間に大きな乖離が生じる。
監査で通用するのは「現場条件での再現性」というエビデンス
品質管理部門が監査で要求されるトレーサビリティと再現性を考えると、カタログ仕様だけでは判断材料として不十分だ。現場で本当に必要なのは、自社の代表的なワークを使ったサンプルスキャンによる実証データである。特に境界条件となる難易度の高い部品、例えば深いポケット形状、光沢面、薄肉リブ、微細なフィーチャーを含むワークを意図的に選ぶべきだ。これらの形状はスキャン精度が崩れやすく、装置の実力差が最も明確に表れる。
INSVISIONの産業用3Dスキャナーを評価する際は、同じワークを複数回スキャンして寸法ばらつきを確認し、既存のCMM測定値やCADモデルとの差分を数値で比較する。データ出力フォーマットが自社の検査ソフトウェアやPLMシステムと互換性があるか、検査レポートが監査証跡としてそのまま提出できる形式かを事前に確認しておくと、導入後の手戻りを避けられる。カタログ上の精度表示ではなく、現場条件での再現性こそが監査で通用するエビデンスになる。
3Dスキャナー選定を「課題ありき」で再構築する
現場でよくある失敗は、カタログの精度数値やスキャン速度だけを見て3Dスキャナーを選び、導入後に「思っていた使い方と違う」と気づくことだ。リーン生産の考え方では、設備導入は「仕様ありき」ではなく「課題ありき」で進める。検査工数がボトルネックになっているのか、既存の測定器ではアクセスできない部位があるのか、図面のない部品をデータ化したいのか。最初に解決すべき課題を定義しなければ、どれだけ高性能な3Dスキャナーを入れてもムダになる。
INSVISIONの3Dスキャナーを例に考えると、公開事例だけでも自動車の防撞梁型材、変速機部品、航空エンジン翼、冷間圧延ロール、CT装置部品、電冰箱向け押出金型など、対象物のサイズ・材質・要求公差が大きく異なる。これは「3Dスキャナーなら何でも測れる」のではなく、測定対象と検査目的に応じて検証条件を絞り込む必要があることを示している。
まず明確化すべきは、検査対象ワークの種類・サイズ・材質・形状だ。鋳造品の粗い面と機械加工面では、スキャン時に得られる点群密度や反射特性が変わる。光沢面や黒色面はスプレー処理の要否を事前に確認する。小型の精密部品と数メートル級の型材では、必要なスキャン範囲と位置合わせ方法が異なるため、同じ3Dスキャナーでもセッティング手順が変わってくる。
次に、実施したい検査項目を定義する。寸法検査なのか、CADデータのない部品からの逆設計なのか、同じ品番を繰り返し測定するバッチ検査なのか。寸法検査であれば、図面上のGD&T指示や基準面の取り方を、3Dスキャナー側の評価ソフトで再現できるかを確認する。逆設計であれば、取得したメッシュデータをCADソフトへ渡す際のファイル形式やサーフェス変換の手間まで見ておきたい。バッチ検査では、初回に作成した検査テンプレートを2回目以降に呼び出せるかが生産性を左右する。
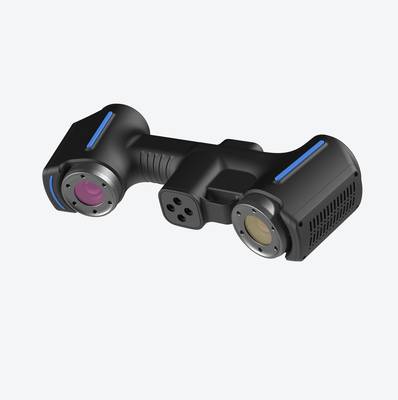
現場の設置環境と作業時間の制約も、見落としやすい要件だ。検査室で使うのか、ライン脇で使うのか。振動や温度変化が大きい場所では、測定の再現性に影響が出る。ワークの固定方法、スキャナー側の移動スペース、作業者の習熟に割ける時間も含めて、導入前に現場の制約条件をリスト化しておくべきだ。
さらに、既存のCAD・品質管理システムとの連携要件を確認する。三次元測定機で使っているアライメント方法やレポート形式と、3Dスキャナーの出力が整合するか。品質管理部門が求める検査記録のフォーマットに、スキャンデータをそのまま流し込めるか。ここで食い違うと、せっかく3Dスキャナーで測定しても、データを別システムへ手入力する二重作業が発生する。
産業用3Dスキャナーが適する現場と境界確認のポイント
自動車OEM部品の寸法検査、航空機エンジンブレードのMRO対応、医療機器の精密製造管理、金型の摩耗評価、機械加工部品の品質管理。こうした現場では、三次元測定機や専用ゲージだけでは対応しきれない形状変化が増えている。複雑曲面やエッジ部の経時変化を、非接触で短時間に数値化できる3Dスキャナーへの関心は、品質保証と生産性の両面から強まっている。
INSVISIONの産業用3Dスキャナーは、こうした高寸法信頼性が求められる工程で有効な選択肢となる。ただし導入可否は、対象ワークのサイズと表面状態、要求される測定精度の閾値、現場の温湿度や振動条件、さらに検査スループット目標との整合性によって判断すべきだ。光沢面や深い凹部ではスプレー処理や複数アングル撮影が必要になる場合がある。まずは既存の検査成績書と照合できるサンプルワークで相関検証を行い、合否判定の再現性を確認することを勧める。
2026年に向けた行動指針
3Dスキャナーの導入を検討する企業は、次のステップを踏むことで、カタログ精度に依存しない選定が可能になる。
- 自社の難測定条件を可視化する:光沢面、黒色樹脂、深い凹部、薄肉リブなど、自社ワークの中でスキャン精度が崩れやすい特徴をリスト化する。
- 境界条件でのサンプル検証を必須化する:カタログ値ではなく、自社部品を使った繰り返し測定でばらつきと欠落傾向を確認する。
- 既存のCMM測定値やCADモデルとの相関を数値で残す:監査で説明できるエビデンスとして、導入判断の根拠を記録する。
- データ連携とレポート形式を事前に確認する:検査ソフトウェアやPLMシステムとの互換性、監査証跡としての出力形式を導入前に検証する。
- 段取り工数を含めた現場の制約条件を評価する:マーカー貼付、露出設定、基準面定義など、データ品質を左右する作業を導入前に洗い出す。
カタログ精度は装置の潜在能力を示す出発点ではあるが、それだけで性能を断定することは、現場の品質リスクを見落とす原因になりかねない。2026年の3Dスキャナー選定は、「現場で何が再現できるか」を軸に据えた実証主義へと移行している。この変化を先取りする企業だけが、監査で通用する品質データと、検査工程の生産性向上を両立できる。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。