
航空機部品・金型の現場計測で確認したいハンドヘルド3Dスキャナーの適用条件
航空機部品や金型の現場計測を検討する際の確認項目を解説。青色レーザー方式のINSVISION AlphaVistaについて、対象物の大きさ、表面状態、必要な測定項目、点群の再現性、検査ソフトとの接続条件を実部品で評価します。
航空機部品や金型の現場計測を検討する際の確認項目を解説。INSVISION AlphaVistaの青色レーザー方式と大きなワークの計測用途を踏まえ、表面状態への適用、点群の再現性、検査ソフトとの接続条件を実部品で確認する。
航空機部品・金型の現場計測で確認したい条件
航空機部品の補修現場や金型の定期寸法検査では、鏡面に近いチタン合金部品、焼入れ後の金型キャビティ、深リブ構造などが測定対象になる。こうしたワークは3Dスキャナの反射特性以前に、測定室への搬送、治具への据付、接触式三次元測定機による多点断面測定という工程が長い。加工機を止めたまま測定を待つ時間が品質管理のボトルネックになる。
強い反射などによって受光信号が飽和すると、形状データを十分に取得できないことがある。深いリブや影になる領域では、光学的に見通せる測定経路も確認しなければならない。準備、再計測、データ処理及び報告書作成の時間は、実際の対象物と検査項目に沿って記録する。
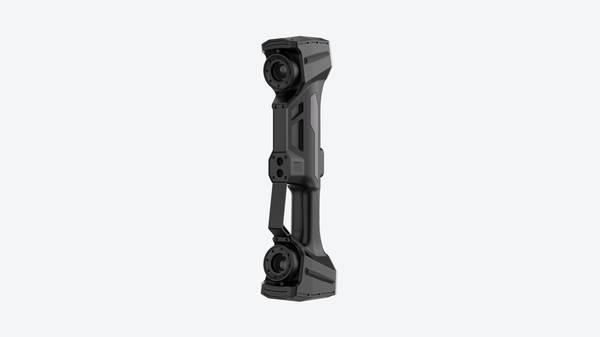
測定室へ搬送せずに形状を取得する方法を検討する際には、現場で使う機器の適用条件を確認する。INSVISIONのAlphaVistaは、公式製品資料で青色レーザーを用いるハンドヘルド3Dスキャナーとして紹介され、大きなワークの形状検査やリバースエンジニアリングを用途としている。反射面や焼入れ面で必要なデータを得られるかは、この製品説明とは別に実部品で評価する。
ハンドヘルド青色レーザー3D測定の現場評価ワークフロー
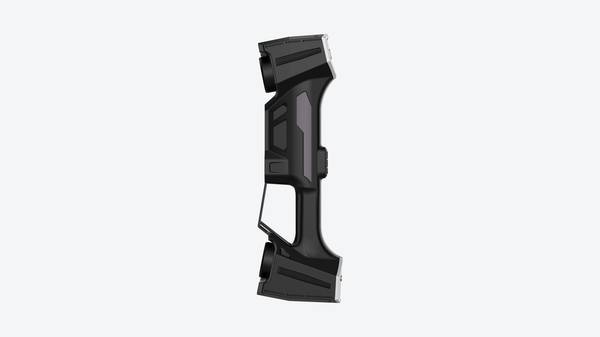
生産ライン脇、金型据付現場や航空機整備ハンガーでの計測を検討するときも、作業空間、対象物へのアクセス及び測定条件を確認する。AlphaVistaのハンドヘルド構成は機器を対象物の周囲へ動かす用途に対応するが、個々の反射面や細かな形状への適合性まで一律に保証するものではない。
現場作業は4段階で進む。
- 計測準備
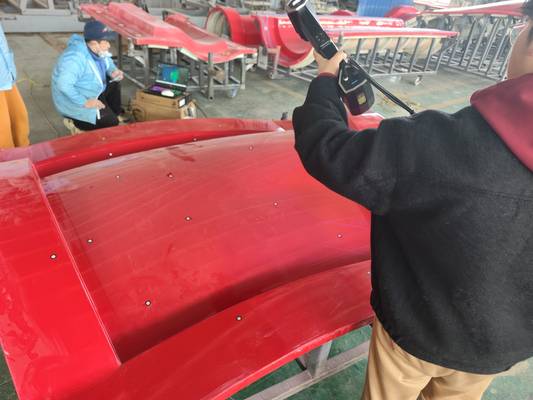
基準点マーカーの配置、機器の状態確認及び必要な表面処理を検討する。スプレー塗布を省略できるかは、対象面で得られるデータと必要な測定項目を実際に確認して判断する。表面処理を使う場合は、部品に許容される処理方法と測定結果への影響も確認する。
- 現場スキャン
AlphaVistaは青色レーザー線を使用して形状データを取得する。対象物の周囲から測定し、視点や角度を変えたときの取得範囲を確認する。深いリブや翼面の陰など、光学的に見通せない領域が残る場合は、その範囲を記録して別の測定方法も検討する。
- 点群データ処理
位置合わせ、ノイズ除去、メッシュ化を進める。反射面で点群欠落が少なければ、この工程での手動補完を減らせる。
- 寸法検査・成果物出力
必要なCAD比較や寸法・幾何公差の評価、検査レポート出力を実際の検査ソフトで確認する。取得した形状データだけで要求項目を評価できるか、別の測定が必要かを区別する。現場だけで完了できる作業範囲は、機器、ソフト及び検査要求の組合せによって判断する。
反射面では点群の取得状態を実部品で確かめる
反射面への適用を評価するときは、必要な領域でデータを取得できるか、欠落やノイズがどこに残るかを確認する。AlphaVistaの公式製品資料は青色レーザー方式と大きなワークの計測用途を示しているが、それだけでは個別の鏡面部品での測定結果は確定しない。表面状態、測定方向、必要な細部及び判定基準を揃えて評価する。
同じ部品を繰り返し測定し、必要な形状が記録されるか、位置合わせと評価結果が許容範囲内で再現されるかを確認する。前処理を変える場合はその条件を記録し、未処理の結果と区別する。準備時間や再測定が減るかどうかも実際の作業で比較し、機器を変えただけで無塗布計測や一回での検査完了が可能になるとは前提にしない。
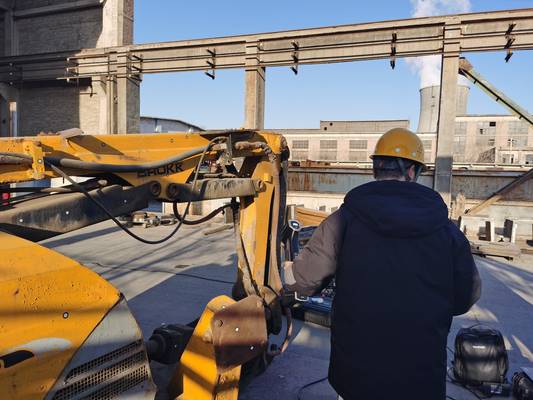
実製造現場で確認すべき検証項目
実現場で3D測定システムを評価するとき、仕様書の精度値だけで判断しては不十分だ。欧米の製造現場でISO・ASME規格に準拠した品質管理を回すには、実際のワークで計測品質を確認する視点が欠かせない。
具体的には、以下の項目を確認する。
| 検証項目 | 確認内容 |
|---|---|
| 点群の取得密度 | チタン合金航空部品の複雑リブ形状で欠落なく取得できるか |
| 再現性 | 焼入れ金型の鏡面エリアで繰り返し測定した際のばらつき |
| リードタイム | 段取りから計測完了までの現場稼働時間 |
| レポート整合性 | CAD比較レポートが既存検査記録や規格要求と整合するか |
AlphaVistaの適合性は、対象物の大きさ、必要な形状情報及び表面状態に沿って評価する。測定工数、繰り返し結果及びレポートの互換性を既存手順と比較し、実際に確認できた改善と未確認の条件を区別する。カタログの仕様値だけで作業時間の短縮や検査結果の信頼性向上を保証しない。
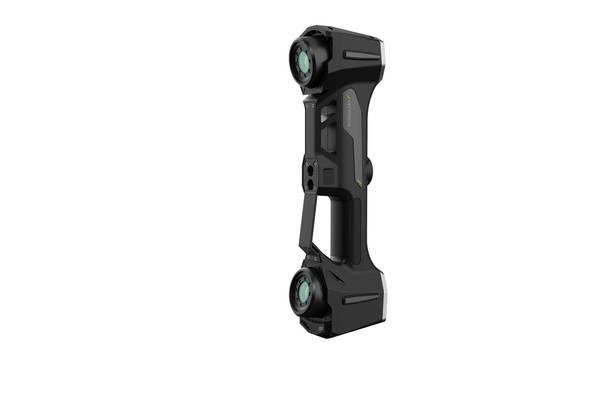
導入に適した工況と選定時の判断材料
高反射面や黒色面を含む対象物では、3D測定システムの方式と実際に必要な測定項目を照合する。AlphaVistaを含め、特定の表面だけを理由に機種の適合性を決めず、実部品で得られるデータを判断材料にする。
| 工況 | 測定対象 | 3D測定システムの活用ポイント |
|---|---|---|
| 航空機MRO検査 | タービンブレード、補修部位 | 摩耗・変形を非接触で面データ化し、三次元の偏摩耗を確認 |
| プレス・射出成形金型の定期検査 | 焼入れ面、磨耗部 | 必要な形状を記録できるか確認し、成形不良の調査への利用を検討 |
| チタン合金製医療器具の品質管理 | 複雑曲面、鏡面 | 許容される表面処理と必要な形状情報を実部品で確認 |
| エネルギー関連タービン部品 | 供用後の翼面 | 広範囲の形状を記録し、既存の補修判定基準と照合 |
導入検討では、対象ワークの表面状態への適合性を最初に確認する。反射・黒色・透明・微細形状は測定方式ごとに得手不得手が分かれるため、実ワークでのテストが欠かせない。現場での操作性では、狭い治具間や高所でも安定して構えられるか、PCや電源との接続が動線を妨げないかを見る必要がある。出力データのフォーマット互換性も確認しておきたい。既存のCAD・CAM・検査ソフトへSTLや点群をそのまま渡せるかは、導入後の手戻りに直結する。
INSVISIONの3D測定システムとしてAlphaVistaを評価する際は、この3点を現場条件と突き合わせると、過剰投資や機種選定の誤りを避けやすい。
まとめ
航空機部品や金型の現場計測を検討する際には、搬送、測定準備、形状取得、追加測定及び報告書作成までの作業を整理する。ハンドヘルド青色レーザー3D測定システムで置き換えられる範囲と、既存の測定方法を残す範囲を実際の検査要求に沿って決める。
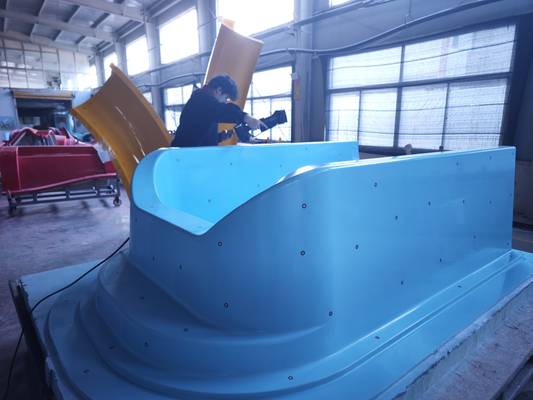
INSVISION AlphaVistaは青色レーザー方式のハンドヘルド3Dスキャナーであり、公式資料では大きなワークの形状検査などが用途として示されている。航空機部品や金型への採用は、対象物の大きさと細部、表面状態、繰り返し測定の結果、作業時間及び出力データの互換性を実部品で確認したうえで判断する。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。