

押出金型の「見えない摩耗」を定量化する:冷蔵庫用放熱板金型の3Dスキャン検査実践
金型の寿命管理とメンテナンス判断において、最も悩ましいのは「内部の見えない劣化」をいかに捉えるかである。特に冷蔵庫用放熱板のような微細な放熱フィン形状を高速で連続成形する押出金型では、ダイス内部のキャビティ壁面が徐々に摩耗し、成形品の寸法が公差を外れ始めるまで気づきにくい。本稿では、冷蔵庫用放熱板の押出金型を対象に、ハ
典型的な現場と本質的な課題
冷蔵庫用放熱板の押出金型は、複数のフィン形状を高密度に配置した複雑な断面プロファイルを持ち、キャビティ深さが数十ミリに及ぶ構造が一般的である。このような金型の内部摩耗を検査する場合、従来は限界ゲージによる通過チェックや、成形品の抜き取り寸法測定に頼らざるを得なかった。しかし、成形品の寸法異常が確認された時点で、金型内部の摩耗はすでに進行している。現場の技術者にとって本当に必要なのは、成形品に不良が現れる前の段階で、金型内部のどの部位がどれだけ減肉しているかを定量的に把握することだ。ところが、キャビティ内部は深く狭く、カリパスやハイトゲージのジョーが届かない。さらに、押出成形に用いられる工具鋼の表面は鏡面に近い平滑度を持つものも多く、強いレーザー反射を生じるため、一般的な光学式測定器では正確な点群データの取得が難しい。この「アクセス不能」と「高反射」という二重の制約が、長年にわたって金型内部摩耗の定量評価を困難にしてきた。
データ取得戦略と3Dスキャン導入の判断
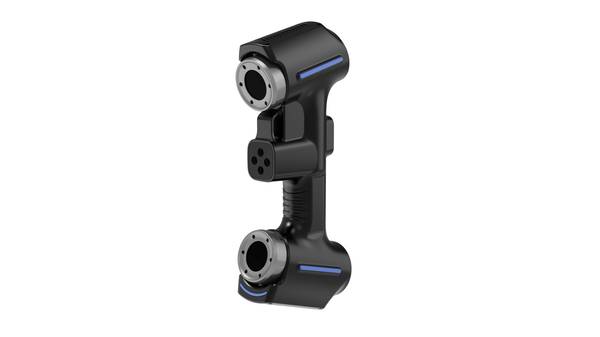
今回の検査では、冷蔵庫用放熱板押出金型のダイスを分解し、搬送用の定盤上に静置した状態でスキャンを実施した。スキャン対象は、キャビティ内部の型面全体と、特に摩耗が進行しやすいフィン先端部のランド面である。測定機にはINSVISIONのAlphaScanハンドヘルド3Dスキャナーを採用した。この選択の理由は、50本の交差ブルーレーザーラインによる高反射面への対応力と、深いキャビティ内部にもレーザーを届かせるポータブルな操作性にある。ハンドヘルドタイプであるため、金型を定盤に固定したまま、スキャナーを手に持ってキャビティ開口部から内部を覗き込むように走査できる。固定式の三次元測定機ではプローブが物理的に干渉する箇所でも、非接触のレーザースキャンであればデータ取得が可能となる。また、スキャン前の準備として、深いキャビティ内壁に対しては、スプレー式の微粒子粉体を極薄くコーティングする簡易な反射抑制処理を施した。これは恒久的な表面処理ではなく、スキャン後に容易に拭き取れるため、金型の表面性状を損なうことはない。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
摩耗定量化の実務プロセス
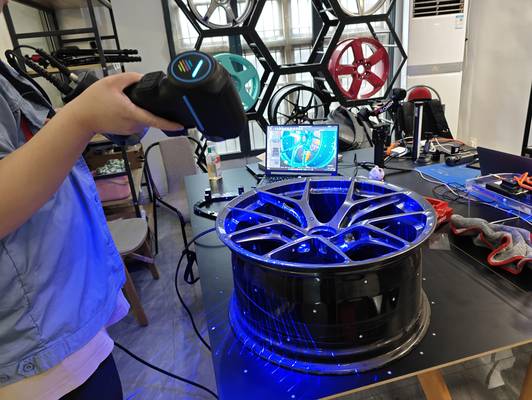
スキャン作業は、まずキャビティ開口部から内部に向けてスキャナーをゆっくりと傾けながら走査し、内壁の点群データを取得するところから始めた。AlphaScanの軽量設計(本体質量1070g)は、このような不安定な姿勢での長時間の手動走査において疲労を軽減し、データの欠落を防ぐうえで実用的な利点となる。取得した点群データは、INSVISIONの3Dソフトウェアプラットフォーム上で即座にメッシュ化され、金型の設計CADモデルとの比較照合に移行する。ここで重要なのは、単に「摩耗している」という定性的な判断ではなく、カラーマップを用いて摩耗深さを数十ミクロン単位で可視化し、部位ごとの減肉量を数値化できる点である。とくにフィンランド面のエッジ部では、狙い通りのシャープなエッジが維持されているか、あるいはダレが生じているかを断面プロファイルで詳細に評価した。この断面分析機能により、従来は破壊検査やシリコーン型取りをしなければ確認できなかった内部形状の経時変化を、非破壊かつ短時間で捉えることが可能になった。最終的な出力物としては、摩耗部位を明示した比較レポートと、補修用の放電加工電極を設計するためのリバースエンジニアリング用メッシュモデルの二つを現場に提供した。
金型ライフサイクル管理への展開と横展開の可能性
この検査手法は、冷蔵庫用放熱板の押出金型に限らず、深いキャビティや複雑な内部形状を持つあらゆる成形金型に展開できる。例えば、自動車用ウェザーストリップの押出金型や、アルミ形材の押出ダイス、さらにはインサート成形用の複雑なコアピンなど、内部の摩耗状態を定量的に把握したいというニーズは共通している。従来は「成形品の寸法が外れたら金型を下ろす」という事後保全が主流だった現場でも、定期的な3Dスキャン検査を導入することで、摩耗の進行速度をデータとして蓄積し、計画的なメンテナンス時期の予測が可能になる。INSVISIONのAlphaScanは、0.020mmの工業計量級精度を備えながら、現場での取り回しに優れたポータブルシステムとして、このようなルーチン検査のワークフローに無理なく組み込める。金型の摩耗を「見える化」し、データに基づいてメンテナンス判断を下すという当たり前のことが、3Dスキャンの導入によって現実的な選択肢となる。非接触計測の活用は、金型の寿命延長と成形品質の安定化を両立させるための、これからの標準的な手法になっていくはずだ。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。