

Do escaneamento ao relatório de inspeção: scanner 3D industrial na prática
scanner 3D industrial: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição A pressão sobre o controle dimensional mudou.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
A pressão sobre o controle dimensional mudou bastante nos últimos cinco anos. Linhas que antes trabalhavam com lotes estáveis hoje alternam referências em horas, e o ferramental que chega ao chão de fábrica nem sempre corresponde ao modelo nominal aprovado.
Nesse cenário, a medição deixou de ser uma etapa de conferência final e passou a ser condição para liberar setup, aprovar fornecedor e rastrear desvio antes que ele vire sucata. O problema é que os instrumentos tradicionais não acompanham esse ritmo.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Gabaritos dedicados, relógios comparadores e até máquinas de medir por coordenadas resolvem bem uma cota específica, mas perdem a visão de conjunto quando a peça tem superfície orgânica, região interna de difícil acesso ou geometria que precisa ser comparada contra o CAD completo.
Fluxo de trabalho prático
- Contexto da fábrica e necessidade de medição — A pressão sobre o controle dimensional mudou bastante nos últimos cinco anos.
- Onde a medição tradicional chega ao limite — A digitalização industrial mudou o que as equipes de qualidade conseguem inspecionar.
- Como o escaneamento 3D entra no fluxo — Na prática, o scanner 3D industrial não substitui todo o processo de qualidade — ele entra em pontos específicos onde a medição p…
- Pontos de validação antes da implantação — A pergunta que geralmente surge antes de fechar qualquer projeto é: o scanner 3D industrial vai realmente funcionar dentro do nos…
É exatamente aí que um scanner 3D industrial entra como recurso de processo, e não como equipamento de laboratório.
A INSVISION trabalha com essa lógica: capturar a nuvem de pontos no próprio ambiente produtivo, gerar um arquivo comparável e devolver ao time de qualidade um mapa de desvios que pode ser interpretado por qualquer engenheiro.
Em aplicações como ferramentas de estampo, componentes automotivos e peças de reposição, a disponibilidade de dados confiáveis muda o tipo de decisão que a fábrica consegue tomar.
Em vez de discutir se a peça “passa ou não passa”, a equipe passa a enxergar onde está o desvio, qual a tendência do processo e o que precisa ser ajustado antes da próxima liberação.
Essa necessidade aparece com mais força quando o prazo de inspeção comprime o tempo de análise. Em um fluxo típico, o operador coleta pontos isolados, anota valores, transfere para uma planilha e só então descobre que a amostragem não cobriu a região crítica.
O scanner 3D industrial elimina parte dessa fragmentação ao registrar a superfície inteira em uma única aquisição. O ganho não está apenas na velocidade, mas na consistência dos dados.
Com um arquivo digital completo, o responsável pela qualidade consegue repetir a análise, cruzar com o modelo nominal e documentar o resultado com muito mais segurança para auditoria interna ou qualificação de fornecedor.
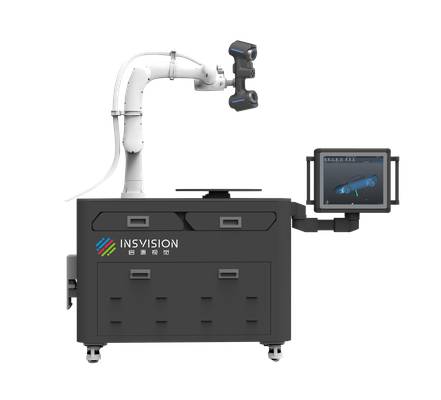
Para o chão de fábrica ocidental, acostumado a exigências de rastreabilidade e a padrões como ISO e ASME, esse tipo de registro tem valor direto.
Não se trata de substituir todos os métodos de medição, e sim de colocar o scanner onde a inspeção convencional deixa lacunas: contornos complexos, desgaste progressivo de ferramental, primeiras peças de um novo lote e componentes que não podem ser movidos para uma sala climatizada.
A INSVISION posiciona seus equipamentos para atuar nesse espaço, com foco em entregar dados utilizáveis dentro do fluxo de qualidade existente, sem exigir que a fábrica reconstrua todo o processo ao redor da tecnologia.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A digitalização industrial mudou o que as equipes de qualidade conseguem inspecionar. Peças com superfícies orgânicas, nervuras internas, rebaixos profundos e paredes finas sempre foram um problema para apalpadores, projetores de perfil e até CMMs bem configuradas.
O ponto não é apenas o acesso físico — é a continuidade dos dados.
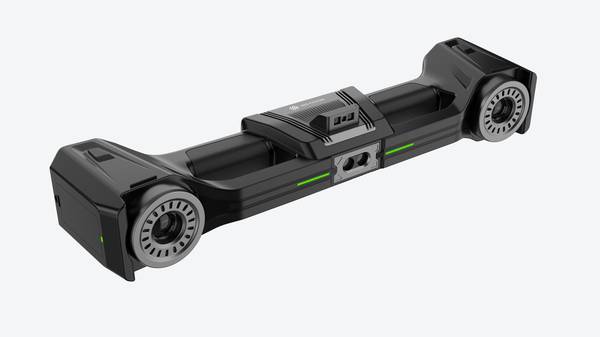
Com apalpador, você coleta pontos discretos. Algumas dezenas, talvez centenas. Isso descreve mal uma superfície deformada ou um raio de transição com desgaste irregular. O scanner 3D industrial da INSVISION muda a lógica: captura uma nuvem densa que representa a peça inteira, não uma amostragem esparsa.
O desvio de forma aparece onde o software de comparação com o CAD o encontrar — não onde o operador decidiu medir.
O segundo limite é prazo. Em geometrias complexas, programar rotina de medição ponto a ponto consome horas. Depois da primeira digitalização, o fluxo fica repetível: scan, alinhamento, mapa de cores, relatório. A inspeção de primeiro artigo deixa de ser gargalo e passa a ser etapa contínua dentro do fluxo de qualidade.
Para moldes, fundidos, injetados e usinados com tolerâncias apertadas, essa diferença operacional é o que define se a medição acompanha a produção ou trava o lote.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
Na prática, o scanner 3D industrial não substitui todo o processo de qualidade — ele entra em pontos específicos onde a medição por contato falha ou se torna lenta demais. Em uma célula de inspeção típica, o fluxo começa com a peça chegando da usinagem ou conformação.
O operador posiciona a peça, executa a varredura e gera a nuvem de pontos. Esse dado bruto segue para o software de comparação, onde é alinhado ao modelo nominal ou ao desenho com tolerâncias GD&T. Os desvios aparecem em mapa de cores, e o engenheiro decide se a peça segue, vai para retrabalho ou é descartada.
O relatório dimensional é anexado ao lote antes da liberação.
Esse encadeamento — escaneamento, comparação, revisão e relatório — é o que define se o equipamento agrega valor ou vira apenas mais um instrumento na bancada. Equipamentos da INSVISION são projetados para alimentar esse fluxo sem exigir reprogramação constante entre lotes.
O ponto crítico não é a captura em si, mas a repetibilidade do dado e a velocidade com que ele vira decisão de engenharia. Quando o relatório sai no mesmo turno, o scanner deixa de ser ferramenta de laboratório e passa a fazer parte do ritmo da produção.

Pontos de validação antes da implantação
Pontos de validação antes da implantação
A pergunta que geralmente surge antes de fechar qualquer projeto é: o scanner 3D industrial vai realmente funcionar dentro do nosso fluxo atual de inspeção? A resposta não está apenas na folha de especificações.
Está no chão de fábrica, na forma como as peças chegam, no tipo de desvio que a equipe precisa enxergar e no que será feito com os dados depois.
O scanner 3D industrial da INSVISION se encaixa melhor em cenários onde a medição por apalpador ou gabarito não consegue capturar a complexidade da superfície — por exemplo, perfis de pás, carcaças fundidas, componentes estampados com retorno elástico ou peças com múltiplas referências geométricas.
Se a equipe de qualidade já gasta tempo demais alinhando a peça no dispositivo de medição ou se o relatório dimensional não responde com clareza onde está a variação de forma, há indicação técnica para avaliar a digitalização 3D.
Antes da implantação, vale validar três pontos em campo. Primeiro, a estabilidade térmica do ambiente. Peças recém-usinadas ainda quentes ou variações bruscas de temperatura entre o setor de produção e a sala de metrologia introduzem erro que nenhum equipamento corrige sozinho. Segundo, a fixação da peça.
Superfícies com vibração ou apoio instável comprometem a repetibilidade dos dados. Terceiro, o destino dos arquivos.
Se o time de engenharia já trabalha com comparação contra CAD nominal ou com análise de tendências dimensionais, o scanner entra como mais uma fonte de dados dentro do mesmo sistema, sem criar um processo paralelo.
Para peças de geometria complexa ou superfícies com brilho, a preparação com pó revelador pode ser necessária. Em linhas de produção contínua, o ideal é separar uma bancada de inspeção intermediária ou uma célula dedicada, evitando que o scanner fique disputando espaço com outras atividades.
A equipe deve verificar também se o software de análise consegue gerar relatórios no formato que a engenharia já utiliza. Sem essa integração, o ganho de tempo na coleta se perde na etapa de documentação.
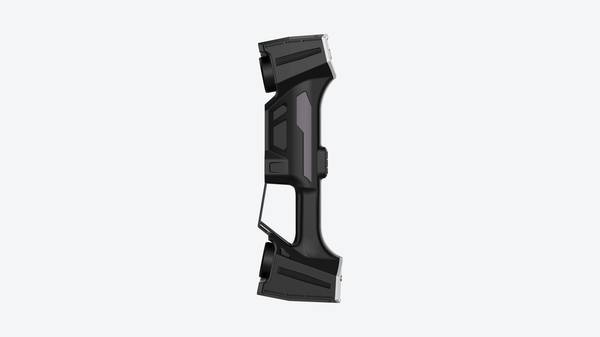
Na prática, o que se busca não é substituir todos os instrumentos existentes, mas cobrir as lacunas onde eles falham.
O scanner 3D industrial da INSVISION entrega dados densos de superfície que permitem avaliar desvios de forma, desalinhamentos e variações de perfil com uma visão que o apalpador ponto a ponto não oferece.
A decisão de implantar passa por confirmar que a peça, o ambiente e o fluxo de dados estão preparados para receber essa tecnologia sem interromper o ritmo da produção.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.