

Como avaliar scanner 3D para controle de qualidade em inspeção industrial
scanner 3D para controle de qualidade: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Em uma linha de produção.
Contexto da fábrica e necessidade de medição
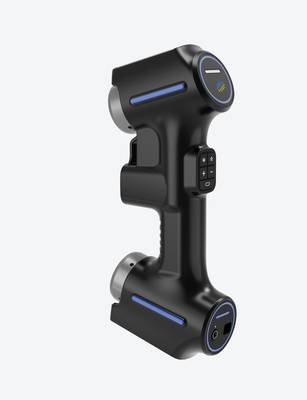
Contexto da fábrica e necessidade de medição
Em uma linha de produção real, o ritmo não é definido apenas pelo tempo de ciclo da máquina. Ele depende de quantas peças conseguem ser liberadas com confiança ao final de cada etapa.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Em setores como autopeças, aeroespacial e dispositivos médicos, a inspeção dimensional deixa de ser uma formalidade e passa a atuar como filtro de sobrevivência do processo: uma liberação errada gera retrabalho caro, contaminação de lote ou parada de cliente.
O problema é que os métodos tradicionais de medição costumam operar em um ritmo diferente da produção. Gabaritos, réguas de altura, relógios comparadores e até máquinas de medição por coordenadas exigem preparação, operadores treinados e tempo de estabilização. Enquanto isso, o lote aguarda.
Perguntas frequentes
O que as equipes devem verificar em Contexto da fábrica e necessidade de medição?
Em uma linha de produção real, o ritmo não é definido apenas pelo tempo de ciclo da máquina.
O que as equipes devem verificar em Onde a medição tradicional chega ao limite?
Você já tentou validar uma superfície aerodinâmica com máquina de medir por coordenadas?
O que as equipes devem verificar em Como o escaneamento 3D entra no fluxo?
Na operação diária de uma linha de manufatura, o controle de qualidade costuma ser o ponto onde o cronograma trava.
A pressão de inspeção aparece exatamente nesse descompasso. Em primeiro artigo, a cobrança é por liberação rápida de um setup novo. Em série, a necessidade é detectar desvios antes que eles se acumulem em dezenas de peças. Em manutenção ou MRO, o desafio é medir superfícies sem referência anterior confiável.
Em todos esses casos, o que a fábrica precisa não é apenas de um instrumento mais preciso, mas de dados confiáveis que possam ser registrados, comparados com o nominal e usados para decisão.
É nesse ponto que um scanner 3D para controle de qualidade muda a lógica da inspeção: em vez de medir alguns pontos esparsos, ele captura a geometria real da peça e permite comparar o resultado completo com o modelo de referência.
A decisão de liberar ou bloquear o lote deixa de depender da interpretação de um único operador e passa a se apoiar em um registro dimensional auditável. Para a gestão da fábrica, isso reduz o risco de retrabalho em cascata e devolve ao processo a previsibilidade que a produção seriada exige.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
Você já tentou validar uma superfície aerodinâmica com máquina de medir por coordenadas? Se já, sabe o problema: cada ponto é uma decisão. Você escolhe onde tocar, aceita que o resto da peça não será medido e torce para que a geometria real não se desvie entre um ponto e outro.
Em peças com formas orgânicas, nervuras internas ou paredes finas, a medição tradicional simplesmente não acompanha a complexidade do projeto.
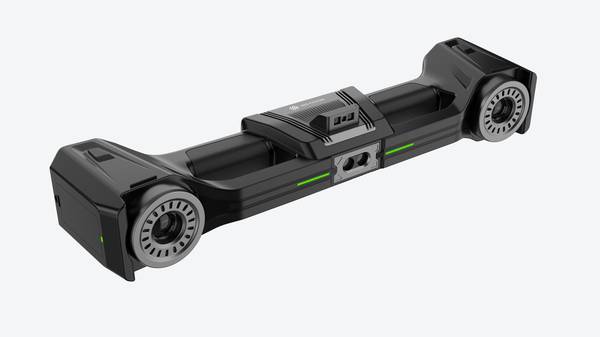
O scanner 3D para controle de qualidade muda essa lógica ao capturar a superfície inteira em vez de amostrar pontos isolados. Para o engenheiro de soluções, isso significa repensar quatro etapas: captura, alinhamento, varredura complementar e validação.
A captura deixa de ser uma sequência de toques manuais e passa a ser um levantamento contínuo de dados. O alinhamento entre nuvem de pontos e modelo CAD nominal exige referências bem distribuídas, especialmente em peças sem planos dominantes.
A varredura complementar resolve regiões de sombra ou furos profundos que a primeira passada não alcança. E a validação final confronta desvios reais com tolerâncias GD&T, sem depender da interpretação individual de cada operador.
A continuidade de dados é o ponto que separa inspeção por amostragem de inspeção por superfície. Quando você mede trinta pontos, produz trinta valores.
Quando escaneia, produz uma malha com milhares de pontos por região — e pode analisar tendências de forma, ondulação e desvio local que o método tradicional nem enxerga. Isso não é apenas mais dado; é outro tipo de dado, que muda a conversa com engenharia de produto e ferramentaria.
Os prazos de entrega também pesam. Primeira peça de um molde complexo, por exemplo, pode levar horas em MMC e ainda voltar com lacunas de medição.
Um scanner 3D para controle de qualidade com a linha INSVISION reduz esse ciclo ao capturar a peça completa em uma fração do tempo e permitir que o relatório de inspeção seja gerado a partir da nuvem completa. O gargalo deixa de ser a coleta e passa a ser a análise — que é onde o conhecimento técnico realmente agrega.
Para fábricas que trabalham com prazos apertados e peças de geometria difícil, esse deslocamento de esforço representa ganho operacional direto, sem depender de mais mão de obra especializada em metrologia por contato.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
Na operação diária de uma linha de manufatura, o controle de qualidade costuma ser o ponto onde o cronograma trava.
A peça sai da usinagem, vai para a bancada de medição, o inspetor posiciona o referencial, faz a apuração ponto a ponto e, quando encontra um desvio, o fluxo inteiro recomeça: análise de causa, correção no setup, nova peça, nova medição. O problema raramente está no equipamento de medição em si.
Está no tempo que se perde entre a captura da geometria e a decisão de aprovar, retrabalhar ou refugar.
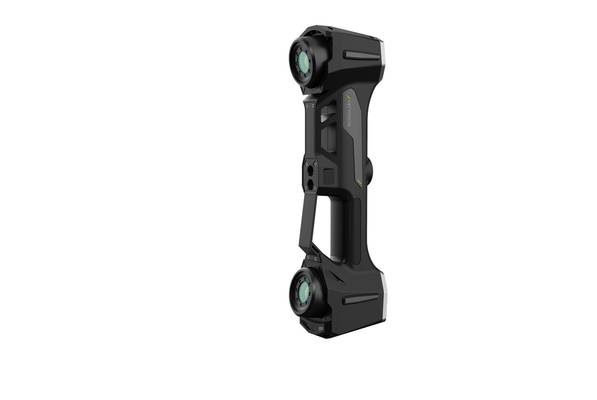
O scanner 3D para controle de qualidade muda exatamente essa dinâmica. Em vez de capturar dezenas de pontos isolados, o equipamento levanta a superfície completa da peça em uma nuvem densa.
Essa nuvem é alinhada ao modelo nominal — o CAD de referência — e o software gera um mapa de desvios que mostra, por escala de cores, onde a peça está dentro ou fora da tolerância. O inspetor não precisa adivinhar qual seção medir. Ele vê a peça inteira.
A comparação acontece logo após a captura. O alinhamento entre nuvem e CAD exige cuidado: um referencial mal definido desloca todos os desvios e gera falsos reprovados. Por isso, a etapa de alinhamento costuma ser validada antes da análise dimensional — em superfícies de referência, furos de base ou planos funcionais.
Depois disso, a revisão segue um roteiro previsível: verificar as zonas críticas, confirmar os desvios apontados e decidir se há necessidade de rescanear alguma região com sombra ou acesso limitado.
O relatório fecha o ciclo. Em vez de uma planilha com números soltos, o sistema gera um documento com imagens da nuvem, mapa de cores, valores de desvio e a indicação de conformidade para cada cota ou GD&T relevante. Esse relatório serve para auditoria interna, para o cliente e para o histórico de qualidade do lote.
Com o passar dos lotes, a empresa acumula um registro comparável entre peças, turnos e lotes — o que facilita identificar derivas de processo antes que virem refugo.
Na prática, o scanner 3D para controle de qualidade da INSVISION entra como uma etapa de inspeção que conversa com o fluxo existente. A peça é escaneada, o dado é comparado ao nominal, o inspetor revisa os desvios e o relatório segue para aprovação ou retrabalho.
O ganho operacional aparece quando esse ciclo deixa de ser o gargalo da liberação. Menos tempo de bancada, menos medições manuais repetidas e menos retrabalho por desvio detectado tardiamente. O controle deixa de ser uma checagem pontual e passa a funcionar como uma leitura contínua do processo.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Antes de colocar um scanner 3D para controle de qualidade na linha, vale separar o que funciona bem do que tende a gerar retrabalho na própria inspeção.
A diferença prática aparece logo no primeiro dia: em um fluxo tradicional, a peça sai da usinagem, vai para a mesa de medição, o operador define o referencial, apalpa alguns pontos e registra o laudo.
Com o scanner, a captura começa pela definição do que será comparado — superfície completa, furos críticos, perfis ou regiões de montagem.
O ponto mais negligenciado não é a precisão nominal do equipamento, e sim a estabilidade do referencial. Peças simétricas ou com poucas features de amarração costumam exigir alinhamento por best-fit, o que pode mascarar desvios reais de forma.
Em campo, a equipe deve validar três coisas antes da liberação: se a nuvem capturada cobre as áreas com cotas críticas, se o alinhamento repete entre ciclos sem intervenção manual e se as regiões com brilho ou superfície escura exigem nova captura.
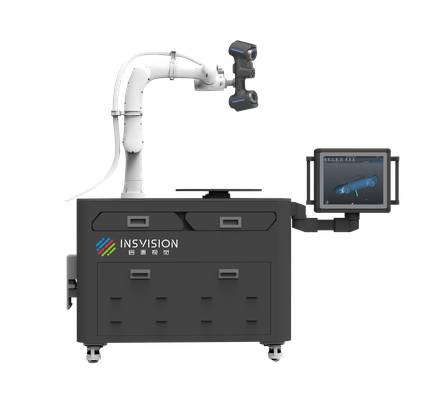
Sem isso, o ganho de velocidade se perde na conferência manual dos resultados. O scanner 3D para controle de qualidade da INSVISION permite ajustar esses parâmetros ainda na fase de setup, evitando que a validação vire um gargalo de engenharia.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.