

scanner de peças: critérios práticos para equipes de fabricação
scanner de peças: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição A pressão sobre o chão de fábrica mudou de forma.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
A pressão sobre o chão de fábrica mudou de forma silenciosa nos últimos anos. Antes, o controle dimensional se resolvia com paquímetro, micrômetro, gabarito e muita paciência.
Hoje, com lotes menores, prazos mais curtos e tolerâncias apertadas, a inspeção precisa acompanhar o ritmo da produção sem abrir mão da confiabilidade. Não é raro ver uma célula de usinagem parada enquanto a qualidade aguarda o resultado de uma medição manual demorada.
Em muitos casos, o gargalo não está na máquina-ferramenta, mas na capacidade de medir rápido e com dados que sirvam para decisão.
Dimensões de seleção e verificações de campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Contexto da fábrica e necessidade de medição | A pressão sobre o chão de fábrica mudou de forma silenciosa nos últimos anos. | Antes, o controle dimensional se resolvia com paquímetro, micrômetro, gabarito e muita paciência. |
| Onde a medição tradicional chega ao limite | Muita gente ainda acredita que uma máquina de medir por coordenadas resolve qualquer inspeção dimensional. | Na prática, não resolve. |
| Como o escaneamento 3D entra no fluxo | Na prática, o scanner de peças não substitui apenas o paquímetro ou o braço de medição. | Ele muda a ordem das decisões. |
| Pontos de validação antes da implantação | A chegada de um scanner de peças à fábrica não elimina a necessidade de critério técnico. | Pelo contrário. |
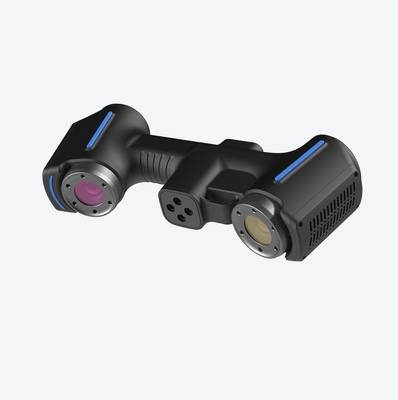
É nesse contexto que o scanner de peças entra como ferramenta de inspeção e engenharia, não apenas como equipamento de laboratório.
A INSVISION atua justamente nessa lacuna: levar a digitalização tridimensional para dentro do fluxo produtivo, onde a peça real precisa ser comparada com o modelo nominal ou reconstruída quando o desenho não existe mais.
A necessidade central é simples de enunciar e difícil de atender: dados confiáveis, obtidos no tempo da produção, com resolução suficiente para enxergar desvios que o método tradicional simplesmente não alcança. Quem já tentou medir uma superfície de forma livre com relógio comparador entende o problema.
O scanner não substitui o critério do inspetor; ele amplia o que pode ser visto, registrado e rastreado.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
Muita gente ainda acredita que uma máquina de medir por coordenadas resolve qualquer inspeção dimensional. Na prática, não resolve. O limite aparece rápido quando a peça tem geometria complexa, superfícies orgânicas ou regiões internas de difícil acesso.
Esse é exatamente o ponto em que o scanner de peças deixa de ser uma alternativa e passa a ser a única via tecnicamente viável.
Pense em um molde de extrusão para dissipador de refrigeração. O paquímetro alcança a borda externa, mas não enxerga as cavidades internas onde ocorre o desgaste real. A MMC até coleta alguns pontos, porém gera dados esparsos demais para entender como a superfície está se degradando ao longo do tempo.
O resultado é um laudo que confirma a existência do problema, mas não entrega a informação completa para decidir sobre retrabalho ou substituição.
O mesmo vale para prazos. Quando a inspeção depende de múltiplos setups, fixação demorada e medição ponto a ponto, o gargalo deixa de ser a usinagem e passa a ser o controle dimensional. A peça fica pronta, mas o relatório não acompanha o ritmo da produção.
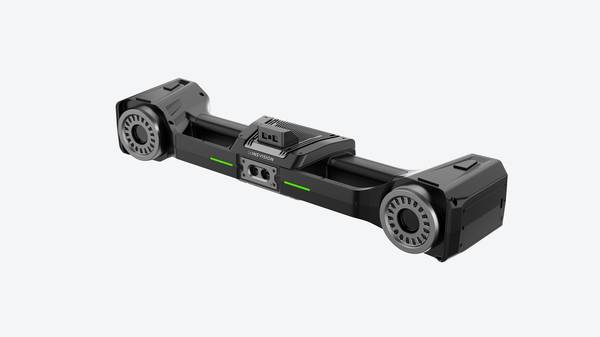
A INSVISION entra nesse cenário com uma abordagem diferente. Em vez de coletar algumas dezenas de pontos, o scanner captura a superfície inteira e gera uma nuvem densa de dados.
Isso muda a natureza da decisão técnica: o engenheiro deixa de extrapolar a partir de poucas medições e passa a analisar o comportamento real da geometria.
A continuidade de dados permite avaliar desgaste, desvio de forma e interferência entre componentes com um nível de detalhe que a metrologia tradicional simplesmente não entrega.
Para a indústria, o efeito prático é direto. Menos retrabalho por decisão equivocada, menos tempo de máquina parada aguardando liberação dimensional e um fluxo de inspeção que acompanha a necessidade real da linha. O limite da medição tradicional não é uma limitação teórica.
É uma restrição diária que aparece em peças complexas, prazos apertados e requisitos de rastreabilidade que exigem mais do que um valor pontual.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
Na prática, o scanner de peças não substitui apenas o paquímetro ou o braço de medição. Ele muda a ordem das decisões. Em vez de medir alguns pontos críticos e assumir que o resto da peça está dentro do envelope, a equipe captura a superfície inteira primeiro e decide depois o que comparar.
Isso inverte a lógica tradicional de inspeção.
O fluxo típico começa com a digitalização da peça de referência ou do ferramental. O arquivo gerado vira a base nominal. Quando chega uma peça produzida, ela é escaneada e sobreposta a essa base. O software de comparação mostra desvios por mapa de cores, indicando onde o material está sobrando, faltando ou deslocado.
A revisão acontece sobre dados reais, não sobre amostragem.

O relatório gerado nessa etapa é o que conecta a medição à decisão de engenharia. Ele pode ser compartilhado com ferramentaria, qualidade ou cliente final sem depender de interpretação manual de croquis.
Para peças como suportes de motor, válvulas industriais ou componentes de estamparia, esse encadeamento — escanear, comparar, revisar e documentar — reduz o tempo entre detectar um desvio e agir sobre ele. O scanner de peças da INSVISION entra exatamente nesse ponto: entre a peça física e o dado utilizável.
Sem isso, o restante do fluxo continua dependendo de medição pontual e de decisões baseadas em poucos pontos.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A chegada de um scanner de peças à fábrica não elimina a necessidade de critério técnico. Pelo contrário. O que separa uma implantação que entrega dados confiáveis de uma que gera retrabalho digital é o trabalho feito antes da primeira varredura.
A equipe de engenharia precisa validar três frentes: cenário, superfície e referência dimensional.
O primeiro ponto é entender se a peça realmente se beneficia da captura óptica. Componentes com geometria orgânica, desgaste irregular, regiões internas de difícil acesso por paquímetro ou necessidade de comparação contra CAD sem desenho original são candidatos naturais.
Peças com tolerâncias abertas e medição simples por instrumentos manuais provavelmente não justificam o fluxo.
Em campo, vale checar o acabamento superficial. Superfícies muito brilhantes, pretas ou translúcidas podem exigir preparação com pó revelador. A INSVISION recomenda avaliar isso na peça real, não em amostra idealizada.
Também é preciso confirmar estabilidade térmica e vibração do ambiente — fatores que afetam repetibilidade mais do que a resolução nominal do equipamento.
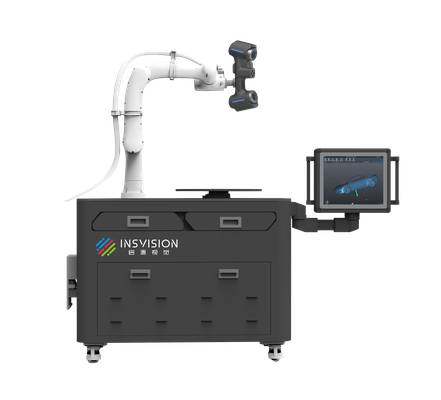
Por fim, defina a referência de comparação antes de escanear. Sem alinhamento claro contra CAD, nominal ou peça padrão, o scanner entrega nuvem de pontos sem valor de decisão.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.