

3D 検討で押さえたい産業用3Dスキャナー導入リスク回避のポイント
価格比較だけでは埋まらない産業用3Dスキャナーの導入ギャップ 価格比較だけでは埋まらない産業用3Dスキャナーの導入ギャップ flexijet 3d priceといったキーワードで機器の初期費用を比較する段階では、多くの調達担当が「仕様表上の精度」と「現場で再現できる精度」の差を見落としがちです。
価格比較だけでは埋まらない産業用3Dスキャナーの導入ギャップ
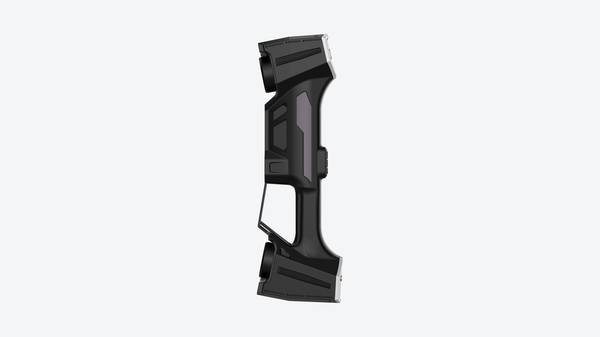
flexijet 3D priceといったキーワードで機器の初期費用を比較する段階では 多くの調達担当が 仕様表上の精度 と 現場で再現できる精度 の差を見落としがちです
flexijet 3D priceといったキーワードで機器の初期費用を比較する段階では、多くの調達担当が「仕様表上の精度」と「現場で再現できる精度」の差を見落としがちです。自動車OEMの部品検査では、CADモデルとの比較だけでなく、溶接ビードやスプリングバック後の自由曲面を短時間で取得できるかが重要になります。航空宇宙MROでは、タービンブレードのエッジ摩耗や局所的な変形を、分解せずに定量化する必要があります。医療機器製造では、ISO 13485に基づくバリデーション記録と、既存の品質管理ソフトウェアへのデータ受け渡しが前提です。INSVISIONの産業導入実績では、価格差以上に「検査ワークフローへの適合度」が長期運用コストを左右するケースが繰り返し確認されています。導入前に現場の測定タクト、許容公差、データ形式まで含めて検証しないと、安価な機器ほど追加の治具や人的リワークが発生します。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
シナリオ概要
この記事は、次の現場シナリオとして読むと理解しやすくなります:
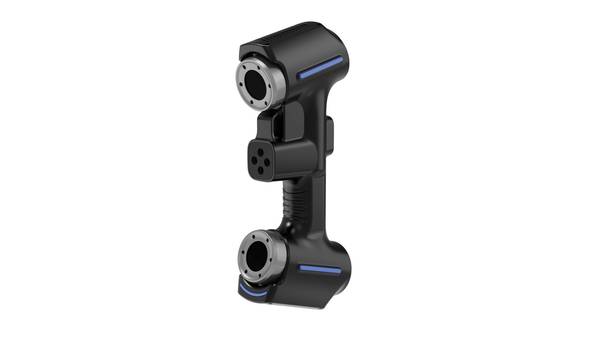
- flexijet 3D priceといったキーワードで機器の初期費用を比較する段階では 多くの調達担当…: flexijet 3D priceといったキーワードで機器の初期費用を比較する段階では、多くの調達担当が「仕様表上の精度」と「現場で再現できる精度」の差を見落としがちです。
- 既存品質管理フローに統合するための導入設計のポイント: 既存品質管理フローに統合するための導入設計のポイント
- この段階的な導入設計により 3Dスキャナーは単なる測定機ではなく 品質データを継続的に生み出す検査イン…: この段階的な導入設計により、3Dスキャナーは単なる測定機ではなく、品質データを継続的に生み出す検査インフラとして機能する。
実務精度を確かめるサンプルスキャン検証の流れと確認ポイント
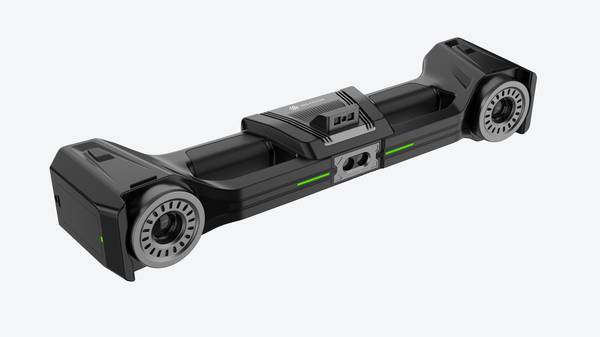
導入前のギャップを防ぐ最も確実な手段は、実ワークを使ったサンプルスキャン検証です。カタログ値と現場精度は別物であり、照明条件、ワーク表面の状態、オペレーターの習熟度によって結果は変わります。INSVISIONが実施する検証では、顧客が持ち込んだ実部品(複雑形状の金型、航空翼ブレード、変速機部品など)を、実際の製造現場と同じ環境下でスキャンします。
検証は4つの観点で進めます。要求精度の達成度、データ取得速度、オペレーションの容易さ、そして取得データの使いやすさです。精度確認にはISO規格に準拠した評価方法を用いるため、営業トークではなく数値に基づく客観的な判断材料が得られます。特に金型や翼ブレードのような自由曲面では、カタログ上の単一精度値だけでは不十分で、実際の形状に対する点群の再現性を確認することが重要です。
検証結果はそのまま導入判断の根拠となり、現場への適合性を事前に見極めることができます。
既存品質管理フローに統合するための導入設計のポイント
既存品質管理フローに統合するための導入設計のポイント
3Dスキャナーの導入でよくある失敗は、測定機としての性能だけを見て「買って終わり」にしてしまうことだ。現場に届いた装置が検査手順書に組み込まれず、CADデータとの照合作業が属人的なまま残り、QMSやMESには紙の検査記録が回り続ける。これではせっかくの点群データが検査工程の中で浮いてしまう。重要なのは、スキャナーを既存の品質管理ワークフローにどう織り込むかという導入設計の段階にある。
INSVISIONのプロジェクトチームが進める導入設計では、まず現場ワークフローのヒアリングから始める。検査手順書のどこに3Dスキャン工程を挟むのか、測定箇所は全数か抜き取りか、合否判定のしきい値は誰がどう管理するのか。こうした運用上の取り決めを先に固めずに装置を入れても、現場は従来の測定具に戻ってしまう。特に自動車産業や航空宇宙産業では、検査記録のトレーサビリティが監査対象になるため、測定データに品番・ロット番号・作業者ID・測定日時を紐付ける仕様を既存システム側とすり合わせる作業が欠かせない。
次に、既存のCADシステムやQMS、MESとの連携仕様を確定する。スキャナーが出力する点群やメッシュデータを、CAD上で基準形状とどのように位置合わせするのか。偏差を色分け表示したレポートをQMSの検査記録としてそのまま残せるのか。MESに測定結果を自動転送する場合、データ形式と受け渡しのタイミングをどう設計するか。INSVISIONのチームは、こうしたシステム間の接続要件を現場のIT担当者と一緒に詰めていく。装置単体の精度確認だけでは見えてこない、運用上の抜け穴をこの段階で潰すのが狙いだ。
その後、パイロット運用で課題を抽出する。実際のワークにスキャンをかけ、検査手順書通りに運用が回るかを確認する。ここで出てくるのは、固定治具の位置ずれ、スキャン範囲の取りこぼし、データ処理時間が検査サイクルに与える影響といった、机上では予測しにくい問題だ。これらを一つずつ調整し、現場の作業者が無理なく扱える手順に落とし込んでから本格運用へ移行する。
この段階的な導入設計により 3Dスキャナーは単なる測定機ではなく 品質データを継続的に生み出す検査インフラとして機能する リーン製造やIndustry 4 0の文脈で言えば 測定データが滞留せず 次の工程改善や設備保全に回る流れを作ることが本質だ
この段階的な導入設計により、3Dスキャナーは単なる測定機ではなく、品質データを継続的に生み出す検査インフラとして機能する。リーン製造やIndustry 4.0の文脈で言えば、測定データが滞留せず、次の工程改善や設備保全に回る流れを作ることが本質だ。flexijet 3D priceを検討する際も、装置価格だけを比較するのではなく、この導入設計の工数と体制を含めて評価する視点が必要になる。
検査データの出力とレポート作成の実務的な要件
多くの品質管理者は「3Dスキャナの導入で最も時間がかかるのは測定そのもの」と考えている。実際には違う。現場でスキャンが終わった後、その点群やメッシュデータをCADで開ける形式に変換し、検査レポートとしてまとめ、既存の品質システムへ流し込むまでの処理が、想定以上に工数を食う。スキャン自体が数分で完了しても、データ変換と帳票作成に半日かかるようでは、ラインでの実用には耐えられない。重要なのは、出力フォーマットの自由度とレポート作成の効率である。INSVISIONの3Dスキャナーに付属するソフトウェアは、STEP、IGES、STLといったCADデータ形式への出力に加え、検査レポートのテンプレートをカスタマイズできる仕組みを持つ。これにより、既存のQMSやMESへデータをそのまま渡せる状態に整えられる。flexijet 3D priceのような導入コストの議論以前に、データが現場の運用フローへ適合するかどうかを先に確認すべきだ。
長期的な活用を支えるトレーニングと定期レビューの仕組み
導入した三次元スキャナが現場で使われなければ、投資対効果はゼロに終わる。INSVISIONが欧米の製造現場向けに重視しているのは、機器納入後の定着支援である。flexijet 3D priceを検討する段階では見えにくいが、実際の運用コストと成果を左右するのは、オペレーターが迷わず測定を回せるか、品質データを工程改善につなげられるかという点だ。
INSVISIONの導入後サポートは 役割別に分かれたトレーニングから始まる 現場オペレーター向けには スキャナの基本操作 測定対象のセットアップ 反射の強い面や深い溝など扱いにくい部位でのスキャン条件調整を 実際のワークを使いながら反復練習する 品質担当者向けには
INSVISIONの導入後サポートは、役割別に分かれたトレーニングから始まる。現場オペレーター向けには、スキャナの基本操作、測定対象のセットアップ、反射の強い面や深い溝など扱いにくい部位でのスキャン条件調整を、実際のワークを使いながら反復練習する。品質担当者向けには、取得した点群データの位置合わせ、CADモデルとの比較、GD&Tに基づく寸法評価、レポート出力までの一連の流れを、自社の検査基準に合わせて構築する。さらに、機器のキャリブレーション異常やデータ欠損が発生した際に現場で切り分けられるよう、トラブルシューティング研修も組み込まれている。
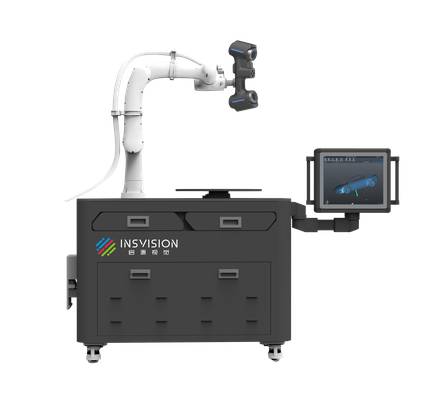
トレーニングで終わらせない点が重要だ。導入から3か月後、半年後を目安に定期レビューを実施し、測定頻度、検査工数、データ活用状況を確認する。ここで見えてくるのは、当初想定していた検査対象以外にも適用できる工程の有無だ。たとえば、新規部品の初品検査に使っていたスキャナを、既存治具の摩耗確認や工程内の傾向監視へ展開できるケースは少なくない。レビューを重ねることで、測定精度の維持だけでなく、活用シーンの拡大と運用の最適化を継続的に進められる。
欧米の製造現場では、タイムゾーンをまたいだサポート対応の実効性も評価基準になる。INSVISIONは、問い合わせ内容の切り分けと遠隔でのデータ確認を組み合わせ、現場が止まった状態を長引かせないレスポンス体制を取っている。機器の導入価格だけでなく、この定着支援とアフターサポートの仕組みを含めて、計測投資の実質コストを判断する必要がある。
自社シナリオで活用するための適用判断のポイント
産業用3Dスキャナーの導入を検討する際、カタログ上の仕様と実際の現場適合性との間に思わぬギャップが生じることがある。flexijet 3D priceのような情報を起点に機種選定を始める担当者は少なくないが、価格帯だけで判断すると、後工程で「測定できない」「データが使い物にならない」という事態に陥りかねない。実際には、同じ公称精度を持つスキャナーでも、測定対象の形状や現場環境によって得られるデータ品質は大きく変わる。したがって、導入前に自社の業務シナリオを具体的に想定し、サンプル検証を通じて適合性を確認するプロセスが不可欠だ。
まず確認すべきは測定対象の形状とサイズである 深い溝やボスが密集する金型 細いパイプが複雑に交差する溶接構造物 あるいは大型の板金部品など 対象物の幾何学的特徴によって最適なスキャン方式は異なる 光沢面や黒色面 透明材質はレーザー光の反射特性に影響を与え データ欠損の原因となる
まず確認すべきは測定対象の形状とサイズである。深い溝やボスが密集する金型、細いパイプが複雑に交差する溶接構造物、あるいは大型の板金部品など、対象物の幾何学的特徴によって最適なスキャン方式は異なる。光沢面や黒色面、透明材質はレーザー光の反射特性に影響を与え、データ欠損の原因となる。事前に自社で扱う代表的なワークを数点選び、実際にスキャンしてデータの取得率や欠損箇所を確認しておきたい。
次に要求される精度の定義を明確にする必要がある。図面上のGD&T指示、例えば平面度や真円度、輪郭度といった幾何公差を検査するのか、それともCADデータとの比較による色分けマップで傾向を把握するのか。用途によって必要な精度レベルは変わり、過剰な精度を求めることはコスト増につながる。ファーストアーティクル検査なのか、量産中の抜き取り検査なのか、あるいはリバースエンジニアリング用途なのか。この区別を曖昧にしたまま導入すると、期待した成果が得られない原因になる。
現場環境の条件も見落とせない。温度変化の大きい工場フロア、振動が伝わるプレス機の近く、粉塵の多い鋳造工程などでは、スキャナーの安定性や校正頻度に影響が出る。屋外や高所での使用を想定する場合は、装置の可搬性やバッテリー駆動の可否も評価項目に加えるべきだ。既存の検査工程で使用している測定ソフトウェアやCADシステムとのデータ互換性、出力フォーマットの対応状況も事前に確認しておく必要がある。
運用する人員のスキルレベルも重要な判断材料だ。専任の計測技術者がいるのか、現場オペレーターが兼務するのか。操作インターフェースの習熟難易度や、測定プログラムのテンプレート化が可能かどうかは、導入後の定着率を左右する。INSVISIONのように、現場のワークに合わせてスキャン条件を調整し、検査レポートのテンプレート作成まで支援できる体制を持つベンダーを選ぶことで、導入初期の立ち上がりを短縮できる。
サンプル検証では、実際のワークを用いて以下の項目を確認することを推奨する。データ取得率、スキャン時間、後処理に要する工数、繰り返し測定のばらつき、既存測定機との相関性。特に既存の三次元測定機やハイトゲージとの測定値の突き合わせは、社内での受け入れ基準を整備する上で欠かせない。検証結果を社内で共有し、品質部門と製造部門の双方が納得できる形で導入判断を下すことが、その後の円滑な運用につながる。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。