

産業用3Dスキャナーの各種ソリューションと現場別の選定基準
製造現場における産業用3Dスキャナーの主な業務クラス 製造現場における産業用3Dスキャナーの主な業務クラス 産業用3Dスキャナーが製造現場で担う業務は、大きく四つに分類できる。第一が品質管理における寸法検査だ。金型やプレス部品、鋳造品などをCADデータと照合し、GD&T呼び方に基づく偏差をカラーマップで可視化する。
製造現場における産業用3Dスキャナーの主な業務クラス
産業用3Dスキャナーが製造現場で担う業務は 大きく四つに分類できる 第一が品質管理における寸法検査だ 金型やプレス部品 鋳造品などをCADデータと照合し GD T呼び方に基づく偏差をカラーマップで可視化する ここで本質的に要求されるのは
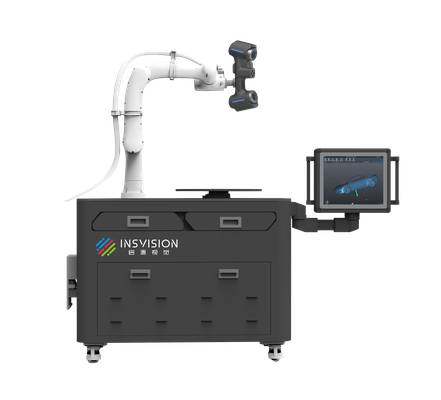
産業用3Dスキャナーが製造現場で担う業務は、大きく四つに分類できる。第一が品質管理における寸法検査だ。金型やプレス部品、鋳造品などをCADデータと照合し、GD&T呼び方に基づく偏差をカラーマップで可視化する。ここで本質的に要求されるのは、繰り返し精度と測定の再現性である。第二がリバースエンジニアリングである。既存部品に図面がない、あるいは摩耗した金型を修復する際、現物からCADデータを再構築する。冷間圧延ロールやモーターサイクル部品の逆設計が典型例で、自由曲面の再現性が重視される。第三が組立精度検証だ。溶接後の車体部品や空圧機器の取り付け状態をスキャンし、設計公差内に収まっているかを工程内で判断する。第四がデジタルアーカイブである。航空宇宙分野のMROや医療機器では、供給が不安定な補修部品や治具の形状をデータとして保存し、将来の再製作に備える。業界別に見ると、自動車OEMでは防撞梁やステアリングナックルの量産検査、航空宇宙ではタービンブレードの翼面形状評価、医療機器ではCT装置部品の精密製造、金型製造では内部摩耗の定量化といった具合に、同じスキャナーでも要求されるデータの性質が異なる。INSVISIONの産業用3Dスキャナーは、こうした業務クラスごとに必要なデータ取得速度と点群密度を切り分けて選定できる点が、現場導入時の判断材料になる。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
ソリューション選定を左右する5つの現場制約
現場で産業用3Dスキャナーの導入を検討するとき、カタログ上の精度や速度だけを見て判断すると、導入後に想定外の手戻りが起きることがある。実際に評価すべきなのは、測定対象の部品サイズ、測定現場の自由度、マーカー貼付の可否、要求されるタクトタイム、そして測定結果の再現性という五つの制約条件だ。
部品サイズは最初に確認すべき要素である。小型の精密部品であればデスクトップ型の据置スキャナーで足りるが、自動車の防撞梁や金型のような大型ワークでは、持ち運べるハンドヘルドタイプでなければ測定範囲をカバーできない。測定現場の自由度も重要だ。部品を測定室へ持ち込めるのか、それとも生産ラインの脇や屋外で測定しなければならないのか。現場でスキャンできないなら、どんな高精度な装置も運用が破綻する。
マーカー貼付の可否は見落とされがちな制約である。光沢面や黒色面、あるいは表面に傷をつけられない医療機器部品では、基準点マーカーを貼れないケースがある。INSVISIONの産業用3Dスキャナーは、マーカー貼付が難しい対象でも形状特徴を利用した位置合わせで対応できる場面があり、この制約への適合性は選定時の重要な判断軸になる。
タクトタイムと再現性は 検査工程として成立するかを左右する 単発のリバースエンジニアリングなら多少時間がかかっても問題ないが 量産品の全数検査では1点あたりの測定時間と 同じ部品を繰り返し測定したときのばらつきが工程能力に直結する これら五つの制約を現場ごとに整理してからソリューションを比較することで 導入後のギャップを大幅に減らせる
タクトタイムと再現性は、検査工程として成立するかを左右する。単発のリバースエンジニアリングなら多少時間がかかっても問題ないが、量産品の全数検査では1点あたりの測定時間と、同じ部品を繰り返し測定したときのばらつきが工程能力に直結する。これら五つの制約を現場ごとに整理してからソリューションを比較することで、導入後のギャップを大幅に減らせる。
INSVISIONソリューションの用途別役割と適合シーン
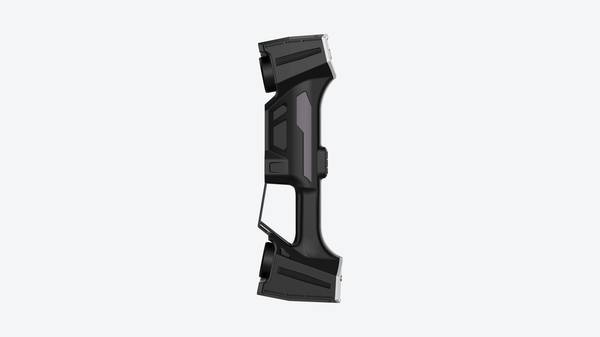
産業用3Dスキャナーの選定で最も多い誤解は、「高精度な機種を選べば現場の課題は解決する」という考え方だ。実際には、測定対象のサイズ、現場の自由度、マーカー貼付の可否、タクトタイム、バッチ再現性といった運用条件によって、最適なルーティングは根本から変わる。本節では、INSVISIONの産業用3Dスキャナーラインナップを用途別に整理し、各ソリューションが最も力を発揮するシーンを示す。
多品種少量の現場持ち込み検査では、可搬性とセットアップの速さが優先される。金型の摩耗評価や自動車部品の初品検査では、industrial 3Dスキャナーを測定室から現場へ持ち出し、対象物に応じたスキャン戦略を即座に組めることが効率を左右する。冷間圧延ロールのようにCAD数模が存在しない対象では、基準となるデータをスキャンから構築するアプローチが有効だ。
大寸法物の広範囲測定では 単一スキャンの視野と位置合わせの安定性が課題となる 航空機翼や大型プレス部品では マーカー配置とスキャンパスの計画が測定精度を決める 一方 量産ラインでの自動検査では 繰り返し精度と検査時間のばらつき管理が中核となる 自動車のトランスミッション部品やステアリングナックルのように
大寸法物の広範囲測定では、単一スキャンの視野と位置合わせの安定性が課題となる。航空機翼や大型プレス部品では、マーカー配置とスキャンパスの計画が測定精度を決める。一方、量産ラインでの自動検査では、繰り返し精度と検査時間のばらつき管理が中核となる。自動車のトランスミッション部品やステアリングナックルのように、同一形状を高頻度で検査する工程では、手動スキャンではなく検査手順の固定化とデータ比較の自動化が求められる。
要するに、産業用3Dスキャナーの選定は「何を測るか」ではなく「どのような条件下で、何をデータ成果物として出すか」から逆算すべきである。INSVISIONの各ソリューションは、この運用条件の違いに応じてルーティングを最適化するための選択肢として位置づけられる。
導入前のサンプル測定で確認すべきポイント
産業用3Dスキャナーの導入を検討する際、カタログスペックだけでは判断できない要素がいくつかある。特に、自社のワークを実際に測定したときのデータ品質、測定時間、後工程へのデータ受け渡しのしやすさは、現場でしか確認できない。ここでは、INSVISIONの産業用3Dスキャナーを例に、サンプル測定時に技術者が押さえておくべきチェック項目を整理する。
まず確認したいのは 取得データの精度と再現性である 同じワークを複数回スキャンし 点群のばらつきやメッシュの欠損が許容範囲に収まるかを確認する 鏡面や黒色面 深い溝 薄肉部など 光学的に不利な部位が自社ワークに含まれる場合
まず確認したいのは、取得データの精度と再現性である。同じワークを複数回スキャンし、点群のばらつきやメッシュの欠損が許容範囲に収まるかを確認する。鏡面や黒色面、深い溝、薄肉部など、光学的に不利な部位が自社ワークに含まれる場合、スプレー処理なしでどこまで取れるかが実運用上の分かれ目になる。INSVISIONのindustrial 3Dスキャナーは、冷間圧延ロールの「数模なし」状態からの基準作成や、自動車用トランスミッション部品のマイクロメートル級管理といった事例があるが、自社ワークで同様の結果が出るかは材質と形状に依存するため、必ず実物で検証すべきだ。
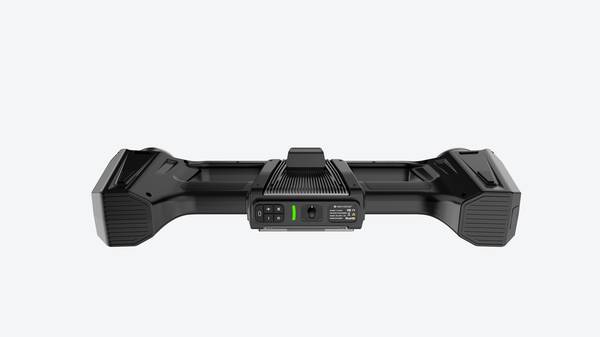
次に、測定時間と段取りの現実性を見る。スキャンそのものの速度だけでなく、マーカー貼付の要否、位置合わせの手間、データ処理までのリードタイムを含めたトータルで評価する。バッチ測定を前提とするなら、同一ワーク複数個の繰り返し再現性も確認しておきたい。
出力データの形式も見落とせない。STLやPLYで問題ないのか、CAD比較のためにSTEPやIGESとの位置合わせが必要なのか、既存の検査ソフトやPLMシステムにそのまま取り込めるか。この連携性が欠けていると、せっかくの高精度データが現場で使われないまま終わる。INSVISIONのケースでは、自動車用防撞梁の型材検査で「一度テンプレートを作ればバッチ検査に展開できる」という流れが示されているが、これは出力形式が後工程の検査ルーチンと整合していることが前提になる。
最後に、現場の自由度も確認する。三脚固定で足りるのか、可搬型で動かしながら使うのか、狭所や高所での取り回しはどうか。導入後のミスマッチは、往々にして「カタログ上の精度」ではなく「現場での使い勝手」で起こる。サンプル測定は、そのギャップを事前に潰す最後の機会である。
自社に最適な1台を選ぶための選定チェックリスト
自社に最適な1台を選ぶための選定チェックリスト
導入前と導入後では、検査ワークフローそのものが変わる。従来はハイトゲージや定盤、三次元測定機の段取りに人手と時間を割いていたが、産業用3Dスキャナーを導入すれば、対象物をスキャンしてCADモデルとの偏差を可視化する流れへ切り替わる。ただし、この変化を自社工場で再現できるかは、機器のカタログ値だけで判断できない。
選定時にまず確認すべきは、測定対象のサイズと現場の自由度だ。手持ちスキャンが可能か、それとも据え置き型やロボット連携が必要か。冷間圧延ロールのような大型回転体から、ギヤボックス内部の微細な摩耗まで、対象によって必要なアプローチは異なる。次に、マーカー貼付の可否とバッチ再現性。光沢面や黒色面、深いポケット形状では、スキャン方式の適性が分かれる。
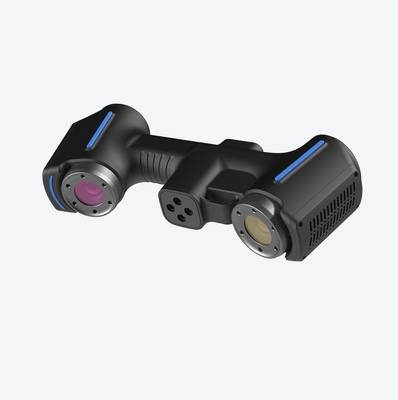
さらに、出力データの形式も見落とせない。検査部門が求めるのはメッシュか、ジオメトリ公差付きのレポートか、それともCADリバース用のサーフェスデータか。タクトタイム内で検査を完了できる運用体制も含め、これらの項目をチェックリスト化してから機種を絞り込むと、導入後の手戻りを減らせる。INSVISIONの産業用3Dスキャナーは、こうした現場条件を起点に据えて評価するのが現実的だ。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。