

車部品用3Dスキャナーの方式と選び方
車部品用3Dスキャナーの用途分類、選定を左右する5つの制約要件、4つのスキャン方式の特徴と役割を解説。現場で失敗しない選び方のポイントを紹介。
車部品製造における3Dスキャンの用途分類
自動車部品の製造現場では、3Dスキャナーの用途を「寸法評価」「形状再現」「組立検証」「原因分析」「治具確認」の5系統に分けて考えると整理しやすい。開発試作ではCADとの差分を色マップで可視化し、設計意図と実物の乖離を早期に潰す。量産工程では工程能力指数の算出に必要な多点測定を短時間で回収し、全数検査へ展開するケースも増えている。逆に、鏡面加工や深いボス穴の奥面など、光学的に取り込みにくい形状は計測戦略の見直しが必要だ。
実務フロー
- 車部品製造における3Dスキャンの用途分類 — 自動車部品の製造現場では、3Dスキャナーの用途を「寸法評価」「形状再現」「組立検証」「原因分析」「治具確認」の5系統に分けて考えると整理しやすい。
- 要件別の適合シナリオとINSVISIONの対応 — 車部品用3Dスキャナーの導入を検討するとき、多くの技術者は同じ疑問に突き当たる。
- 最適な機種を選ぶためのチェックリストとQ&A — 車部品の測定・検査工程では、ここ数年で「設計データを基準にした比較測定」から「スキャンデータそのものを工程判断に使う」動きが加速している。
- 導入前に整理すべきチェックリスト — 機種選定で迷う原因の多くは、精度や速度といった単一指標だけで比較しようとすることにある。
技術的な前提として、ISO 1101やASME Y14.5で定義される幾何公差の検証には、スキャナの点群密度とメッシュ生成アルゴリズムが直接影響する。INSVISIONの車部品用3Dスキャナーは、基準面をトラッカーで追跡する方式を採るため、部品を固定したまま広範囲を測定できる。治具検証では、クランプ状態と解放状態の差分を比較し、拘束による弾性変形を定量化する使い方が有効だ。
スキャナー選定を左右する5つの制約要件
「カタログ上の精度は良いのに、現場に導入したら使い物にならない」。3Dスキャナーの選定でこの失敗を避けるには、仕様表の数値より先に、自社の測定対象と運用条件を整理する必要がある。本節では、車部品用3Dスキャナーを例に、選定時に優先して確認すべき5つの制約要件を解説する。
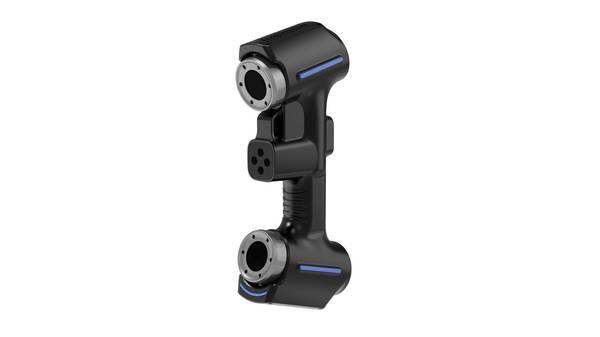
第一に、部品のサイズと重量である。小型のブラケットから大型のサブフレームまで、車部品は寸法差が大きい。対象物が測定室へ運べる重量・サイズなのか、それとも生産ライン上でスキャンする必要があるのかで、定置式か可搬式かという基本的な分岐が決まる。第二に、現場の環境自由度だ。計測室のように温度・振動が管理された環境で運用するのか、プレス工程や溶接ラインの近傍へ持ち込むのか。後者では、外乱光や床面の振動に対する耐性が実用上の精度を左右する。
第三に、マーカー貼付の可否である。光沢面や黒色樹脂部品ではマーカーが有効だが、塗装前のパネルや外観面に貼付できないケースも多い。第四に、要求されるタクトタイム。全数検査では1点あたり数十秒のスキャン時間がライン速度に追いつかず、抜き取り検査へ落とさざるを得ない場合がある。第五に、生産ロットの反復性だ。多品種少量では段取り替えの容易さが、定常量産では再現性と自動化余地の評価が重要になる。
これら5要件は独立ではなく、互いに連動する。例えば、現場持ち込みとマーカー不要を両立させようとすると、スキャン方式や光学系の選択が狭まる。逆に、計測室運用でタクトに余裕があれば、精度優先の構成が成立する。INSVISIONの車部品用3Dスキャナーを選定する際も、まずこの5要件を現場のエンジニアと購買担当が共有し、どの制約が譲れないのかを明確にすることが、仕様の過不足を防ぐ最短の手順となる。
車部品向け4つのスキャン方式の特徴と役割
車部品の検査工程では、ノギスやハイトゲージ、三次元測定機(CMM)による「点」や「線」での評価から、面全体の偏差を可視化する3Dスキャンへの移行が進んでいる。特にEV化に伴い、バッテリートレイやモーターハウジングなど大型アルミ部品の増加、樹脂部品の複雑形状化が進み、従来の接触式測定だけではプロファイル公差や面粗さ分布を十分に捕捉しにくくなった。本セクションでは、車部品の測定で主流となる4つのスキャン方式——ハンドヘルド式、トラッキング式、大面積スキャン式、自動スキャン式について、技術的な仕組みと得意とする作業内容を解説する。あわせてCMMとの違いを整理し、各方式がどのような部位や検査タスクに適するのか、そのポジショニングを明確にする。
ハンドヘルド式は、作業者がスキャナーを手に持ち、対象部品の周囲を移動しながら形状データを取得する方式だ。レーザーまたは構造化光を部品表面に投影し、反射光をカメラで捉えて三角測量の原理で三次元座標を算出する。部品表面に貼付したマーカーを基準に位置合わせを行うため、治具や大型設備が不要で、金型から取り出した直後の部品や車体搭載状態での部分測定に対応できる。一方、測定範囲は一度に捉えられる領域に限られ、広い面をスキャンする場合は複数回のパスをつなぎ合わせる必要がある。精度はスキャナー単体の光学系とマーカー配置に依存し、小物から中型部品までの寸法検査やリバースエンジニアリングに適する。
トラッキング式は、ハンドヘルドスキャナーに外部のトラッカー(追跡装置)を組み合わせ、スキャナーの空間位置をリアルタイムに追跡する方式である。スキャナーが部品表面の形状を取得し、トラッカーがスキャナー自体の位置姿勢を計測することで、マーカーを部品に多数貼付しなくても広範囲のデータを高精度につなぎ合わせられる。この方式は、マーカー貼付が難しい大型部品や、表面を傷つけたくない外観部品、ドアパネルやフードのような連続曲面の測定で有効だ。トラッカーの測定可能範囲とスキャナーの被写界深度が作業範囲を規定するため、現場のスペースと部品サイズを事前に確認する必要がある。
大面積スキャン式は、広い投影範囲を持つプロジェクターやスキャナーを用いて、一度に大きな領域の形状を取得する方式である。車部品ではフロアパネル、バンパー、ダッシュパネルなど、1メートルを超える範囲の面形状や穴位置を短時間で評価する場面で使われる。測定対象のサイズが大きいほど、複数回のスキャンをつなぐ際の累積誤差が問題になりやすいが、大面積スキャン式は基準面や基準穴を一度に捉えやすいため、車体座標系とのアライメントが取りやすい利点がある。ただし、細部のエッジや深いリブの奥まで分解能が及ばない場合があるため、部位に応じてハンドヘルド式と併用されることも多い。
自動スキャン式は、ロボットや回転テーブル、リニア軸などにスキャナーを設置し、あらかじめ定義した経路に沿って自動で測定を行う方式である。車部品の量産ラインでは、同じ部品を繰り返し測定するルーチン検査や、全数検査に近い頻度での工程内チェックに適する。測定の再現性が高く、作業者によるばらつきを排除できる点が最大の利点だ。一方、導入にはロボットのティーチング、安全柵、部品固定治具、データ処理システムなどが必要となり、初期投資と立ち上げ工数は他の方式より大きい。対象部品の形状変更が少なく、タクトタイムが明確な工程で効果を発揮する。

従来のCMMによる検査フローは、基準面と基準穴を当たり、プローブを接触させて寸法を拾うため、データの信頼性は高いが、測定点数が限られ、自由曲面の全体形状を評価するには時間がかかる。3Dスキャンは一度に数十万点以上の点群を取得し、CADモデルとの差分をカラーマップで可視化できるため、形状偏差の分布を直感的に把握できる。ハンドヘルド式はCMMの補完として現場での初物検査に、トラッキング式は大型部品のCMM代替として、自動スキャン式は量産ラインのインライン検査として、それぞれCMMとは異なる役割を担う。
各方式の選定では、部品サイズ、現場の自由度、マーカー貼付の可否、タクトタイム、バッチ再現性の5つの観点から判断する。小物部品で多品種少量ならハンドヘルド式、大型でマーカー貼付が困難ならトラッキング式、広い面の評価が主目的なら大面積スキャン式、量産ラインで繰り返し精度が要求されるなら自動スキャン式が候補となる。実際の現場では、初物検査にはハンドヘルド式、定期検査には自動スキャン式というように、複数の方式を工程の目的に応じて使い分けるケースが一般的だ。
INSVISIONは、車部品向け3Dスキャナーのラインナップとして、ハンドヘルド式スキャナー、トラッキング式のindustrial 3Dスキャナー、自動スキャン式のindustrial 3Dスキャナーなどを提供している。industrial 3Dスキャナーはスキャナー単体で最大0.020mm、トラッカーで最大0.025mmの精度を持ち、スキャナー側の被写界深度は650mm、トラッカー側は2300mmと広い作業範囲を確保している。スキャンエリアはスキャナーで最大1100mm×800mm、トラッカーで最大2600mm×2200mmに対応し、大型車部品の測定にも適応できる。自動スキャン式のindustrial 3Dスキャナーは、MESやサードパーティシステムのデータベースとの連携開発をサポートしており、量産ラインの検査データを品質管理システムに統合する用途に対応する。いずれも車部品の検査フローに合わせて、点群データの出力からCAD比較までの一連の作業を支援する構成となっている。
要件別の適合シナリオとINSVISIONの対応
車部品用3Dスキャナーの導入を検討するとき、多くの技術者は同じ疑問に突き当たる。「うちの部品は小型樹脂コネクタから大型パネルまで混在しているが、本当に1台で対応できるのか」。結論から言えば、方式を固定して考えなければ対応できる。前節で整理した4つの方式と第2節で示した制約要件を組み合わせると、部品サイズ、現場の自由度、マーカー条件、タクトタイム、ロット再現性によって最適解が変わってくる。
精密小型樹脂部品の検査では、狭い領域の微細形状を高密度に捉える必要がある。この場合は据え置き型の高精細スキャンが向く。大型プレスパネルの寸法測定では、広いスキャンエリアと形状追従性が優先されるため、トラッキング方式やロボット連動が有効になる。車体全体の組立確認では、基準面からの偏差を広域で安定して取得できることが重要だ。量産ラインでの全数検査では、再現性とMES連携が選定条件になる。
INSVISIONの産業用3Dスキャナー製品群は、この要件分岐に対して単一の技術思想で応答する。たとえばindustrial 3Dスキャナーはスキャナー側で最大1100mm×800mmのスキャンエリアを持ち、トラッカー側では2600mm×2200mmまで追従範囲を広げられる。これにより、小型部品の細部取得から大型対象の広域計測まで、同一の計測インフラ上で切り替えが可能になる。現場の段取り替えを最小化しつつ、技術的要件に応じた柔軟な運用ができる点が、車部品特有の多品種混在ラインでは実務的な意味を持つ。
導入前に実施すべきサンプル検証のポイント
近年、自動車部品の品質要求はISOやASME基準の厳格化に伴い、検査工程のデータ化が急速に進んでいる。しかし、カタログ上の精度指標だけでは現場適合性を判断できない。車部品用3Dスキャナーの導入判断では、自社部品を持ち込んだサンプル検証が実質的な評価基準となる。
第一に確認すべきは測定精度の再現性だ。同じ部品を同一条件で複数回スキャンし、寸法偏差のばらつきが許容範囲内に収まるかを確認する。特にエッジ部やリブ形状など、形状変化が急峻な箇所での安定性が重要になる。INSVISIONのindustrial 3Dスキャナーはスキャナー部で最大0.020mmの精度を公称しており、検証時にはこの値を自社の図面公差と照合して判断する必要がある。
第二に、データ出力形式と自社CADソフトとの互換性を確認する。スキャンで得た点群データをSTLやPLY形式で出力し、既存の設計環境で問題なく読み込めるかをテストする。industrial 3DスキャナーはSTL、PLY、TXTなどの形式に対応しており、後工程のリバースエンジニアリングや寸法検査への展開を想定した検証が求められる。
第三に、生産管理システムとの連携可能性を確認する。industrial 3DスキャナーはMESやサードパーティ製データベースとの連携開発をサポートしており、検査データを品質管理フローに自動的に取り込めるかが導入効果を左右する。

最後にオペレーターの習得難易度を評価する。スキャン操作そのものの簡便性に加え、測定条件の設定やキャリブレーション作業を現場担当者が日常的に扱えるかを確認しておくべきだ。
最適な機種を選ぶためのチェックリストとQ&A
車部品の測定・検査工程では、ここ数年で「設計データを基準にした比較測定」から「スキャンデータそのものを工程判断に使う」動きが加速している。とくに欧米の自動車OEMやTier 1では、試作段階の適合確認や量産立上げ時の寸法検証を、従来のCMM単独から3Dスキャナー併用へ切り替える現場が増えた。背景には、プレス品や樹脂成形品のように自由曲面を含む部品で、点測定では捉えきれない面全体の偏差を短時間で可視化したいという要求がある。
ただし、機種選定を誤ると「導入したが現場で使われない」という結果になりやすい。本節では、車部品向け3Dスキャナーを導入する前に整理すべきチェック項目と、よくある誤解をQ&A形式で示す。自社の測定対象、現場制約、データの使われ方を先に明確にし、そのうえで INSVISION の3Dスキャナーが適合するかを判断するための材料としたい。
導入前に整理すべきチェックリスト
機種選定で迷う原因の多くは、精度や速度といった単一指標だけで比較しようとすることにある。実際には、測定対象の大きさ、現場の自由度、マーカー貼付の可否、タクトタイム、バッチ再現性という5つの条件を先に固める方が、結果的に合理的な選定につながる。
以下のチェック項目を、導入検討の初期段階で社内確認することを勧める。
| 確認観点 | 具体的なチェック項目 | なぜ重要か |
|---|---|---|
| 測定対象の大きさ | 小型ブラケットか、ドアパネルやバンパーのような大型部品か | スキャンエリアと被写界深度の必要範囲が変わる |
| 現場の自由度 | 定盤上で固定できるか、治具ごと動かす必要があるか | トラッキング方式か固定式かの分岐点になる |
| マーカー条件 | 対象面にマーカーを貼れるか、貼れない光沢面や透明面があるか | マーカーレス対応の要否を決める |
| タクトタイム | 1サイクルあたり何分まで許容されるか | 自動化の要否とスキャン速度の要求水準が変わる |
| バッチ再現性 | 同じ部品を繰り返し測るのか、一品物の逆向きが多いのか | 再現性重視か柔軟性重視かの優先順位が変わる |
これらを先に整理すると、精度のスペックだけに引っ張られず、現場で実際に回せる構成を選びやすくなる。
Q1. 精度は高ければ高いほど良いのか
必ずしもそうではない。精度の高い機種は一般的に測定範囲が狭くなる傾向があり、大型部品では分割スキャンと位置合わせの回数が増えて、トータルの誤差がむしろ大きくなることがある。車部品では、部位ごとに要求される公差が異なる。たとえば位置決め穴や合わせ面は厳しくとも、外板の意匠面は0.1mm台の判断で十分な場合が多い。必要な公差に対して測定器の精度が十分かどうかで判断すべきで、カタログ値の追いかけは合理的ではない。
Q2. ハンドヘルド式はどんな現場でも使えるのか
ハンドヘルド式は現場自由度が高い一方で、手ぶれやスキャン経路のばらつきがデータ品質に影響する。光沢面や黒色面、透明に近い樹脂部品では、スプレー処理やマーカー貼付が前提になることもある。また、同じ部品を大量に繰り返し測定する用途では、手動スキャンは作業者間のばらつきを排除しにくい。現場で使えるかどうかは、部品表面の状態と、測定の再現性要求で判断する必要がある。
Q3. 3Dスキャナーを導入すればCMMは不要になるのか
代替ではなく補完と考える方が実務に近い。3Dスキャナーは面全体の偏差分布を短時間で捉えるのが得意だが、穴位置や幾何公差の厳密な検証ではCMMの点測定の方が安定する場合がある。車部品では、スキャナーで全体の傾向を把握し、問題箇所をCMMで追い込むという使い分けが現実的だ。
Q4. データさえ取れれば後はなんとかなるのか
3Dスキャナーの導入効果は、取得データをどう工程判断に使うかで決まる。STLやPLYなどのメッシュデータをCADと比較するには、検査ソフト側での位置合わせと偏差表示の手順を整えておく必要がある。データ形式と後工程のソフトウェア連携を確認せずに導入すると、データが滞留する原因になる。
Q5. 自動化は高価で大掛かりなのか
自動化の範囲は段階的に選べる。小型部品の繰り返し測定であれば、固定式スキャナーと簡易的な治具の組み合わせから始められる。完全なロボット連携やインライン全数検査まで一気に進める必要はなく、まずは測定手順の再現性を高める半自動構成から検討するのが現実的だ。

選定判断のための整理
車部品向け3Dスキャナーの選定では、以下の判断順序が実務的である。まず測定対象の大きさと表面状態を確認し、次に現場で固定できるかどうか、測定の繰り返し頻度を確認する。その上で、必要なデータ形式と後工程のソフトウェア連携を確認する。精度は最後の確認項目でよい。この順序で整理すると、過剰なスペックや不適切な方式を選ぶリスクを下げられる。INSVISION の3Dスキャナーは、車部品の寸法検証や逆向き工程で使われることを想定して設計されており、部品サイズや現場条件に応じてスキャナー単体、またはトラッカーとの組み合わせで対応できる構成をとっている。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。