

Von Scandaten zum Prüfbericht: insize 3D-Scanner in der Praxis
insize 3D-Scanner: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf In vielen Betrieben läuft die Qualitätssicherung noch nach einem festen.
Fertigungsumfeld und Messbedarf
In vielen Betrieben läuft die Qualitätssicherung noch nach einem festen Rhythmus: Teile werden entnommen, auf die Messplatte gelegt, mit Lehren, Bügelmessschrauben oder taktilen Koordinatenmessgeräten geprüft und anschließend wieder in den Prozess zurückgegeben.
Das funktioniert, solange die Stückzahlen überschaubar bleiben und die Toleranzen nicht zu eng gefasst sind. Doch sobald Freiformflächen, dünnwandige Strukturen oder komplexe Innenkonturen ins Spiel kommen, stößt die punktuelle Messung an ihre Grenzen.
Ein einzelner Messpunkt sagt wenig über den tatsächlichen Formverlauf aus. Gerade bei Bauteilen, die unter thermischer oder mechanischer Belastung gefertigt werden, entstehen Abweichungen oft dort, wo kein Messpunkt sitzt.
Auswahldimensionen und Praxischecks
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Fertigungsumfeld und Messbedarf | In vielen Betrieben läuft die Qualitätssicherung noch nach einem festen Rhythmus: Teile werden entnommen, auf die Messplatte gelegt, mit Lehren, Büge… | Das funktioniert, solange die Stückzahlen überschaubar bleiben und die Toleranzen nicht zu eng gefasst sind. |
| Grenzen herkömmlicher Messprozesse | Wer in der Qualitätssicherung oder im Werkzeugbau arbeitet, kennt den typischen Ablauf: Ein Bauteil kommt auf die Messmaschine, der Prüfplan wird abg… | Für einfache Geometrien funktioniert das seit Jahrzehnten zuverlässig. |
| Einbindung des 3D-Scans in den Ablauf | Der eigentliche Nutzen eines industriellen 3D-Scanners zeigt sich erst, wenn Scannen, Abgleich, Prüfung und Berichtswesen als zusammenhängender Proze… | Ein typischer Ablauf beginnt mit der Aufnahme des Bauteils. |
| Validierung vor dem Einsatz | Bevor ein insize 3D-Scanner in eine laufende Fertigungs- oder Prüfumgebung übernommen wird, lohnt sich ein nüchterner Blick auf die tatsächlichen Ran… | Viele Anwender unterschätzen, wie stark Umgebungslicht, Bauteiloberfläche und Aufstellung die Messergebnisse beeinflussen können. |
Die Prüfbelastung ist in solchen Umgebungen hoch. Qualitätsabteilungen müssen nicht nur dokumentieren, dass ein Teil innerhalb der Zeichnungstoleranz liegt, sondern auch belastbare Daten liefern, die bei Reklamationen, Erstmusterprüfungen oder Prozessfreigaben standhalten.
Ein handschriftliches Protokoll mit wenigen Messwerten reicht dafür selten aus. Gefordert sind flächige Ist-Daten, die sich mit dem CAD-Modell abgleichen und für Trendanalysen weiterverwenden lassen.
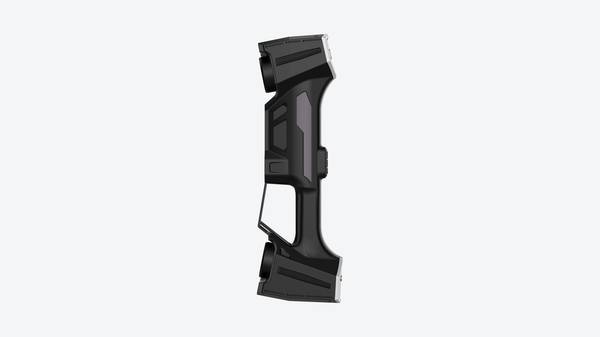
Genau hier setzt der Bedarf an berührungsloser Messtechnik an. Ein insize 3D-Scanner erfasst nicht einzelne Punkte, sondern die gesamte Oberfläche eines Bauteils. Die resultierende Punktwolke lässt sich mit dem Soll-Modell vergleichen, sodass Abweichungen farblich sichtbar werden.
Für Qualitätsingenieure bedeutet das: Statt weniger Stichprobenmessungen erhalten sie einen vollständigen digitalen Zwilling des Ist-Zustands. Die Daten lassen sich archivieren, statistisch auswerten und bei Bedarf an Kunden oder Lieferanten weitergeben.
INSVISION positioniert sich in diesem Umfeld mit Systemen, die für den rauen Produktionsalltag ausgelegt sind. Entscheidend ist dabei nicht allein die Genauigkeit im Labor, sondern die Wiederholbarkeit unter realen Bedingungen: wechselnde Temperaturen, Vibrationen, unterschiedliche Bediener.
Wer einen Scanner in der Fertigung einsetzt, braucht Messergebnisse, die auch nach der dritten Schicht noch belastbar sind. Der Fokus liegt deshalb auf stabilen Messabläufen, nachvollziehbaren Auswerteprozessen und Datenformaten, die sich in bestehende Qualitätsmanagementsysteme integrieren lassen.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Wer in der Qualitätssicherung oder im Werkzeugbau arbeitet, kennt den typischen Ablauf: Ein Bauteil kommt auf die Messmaschine, der Prüfplan wird abgearbeitet, am Ende steht ein Protokoll mit einigen Dutzend oder einigen Hundert Messpunkten. Für einfache Geometrien funktioniert das seit Jahrzehnten zuverlässig.
Die Probleme beginnen, sobald die Konturen komplexer werden. Freiformflächen, tiefe Taschen, Hinterschneidungen oder Übergangsradien lassen sich mit taktilen Systemen nur punktuell erfassen. Der Prüfer entscheidet vorab, wo gemessen wird – und genau dort, wo er nicht misst, können Abweichungen unentdeckt bleiben.
Ein zweiter Engpass liegt in der Datenkontinuität. Herkömmliche Messprozesse liefern diskrete Punktwolken oder Einzelmaße, aber kein flächiges Abbild der tatsächlichen Ist-Geometrie. Für eine Reverse Engineering-Aufgabe oder einen Soll-Ist-Vergleich über die gesamte Oberfläche reicht das nicht aus.
Lücken zwischen den Messpunkten müssen interpoliert oder durch zusätzliche Messläufe geschlossen werden. Das kostet Zeit und erzeugt Unsicherheit, gerade bei Bauteilen mit engen Form- und Lagetoleranzen nach ISO 1101 oder ASME Y14.5.
Der dritte Faktor sind Liefertermine. Wenn ein Erstmusterprüfbericht, ein Korrekturzyklus im Werkzeugbau oder eine Schadensanalyse ansteht, entscheidet oft die Durchlaufzeit der Messtechnik darüber, ob der Termin hält.
Taktile Messungen an komplexen Bauteilen können Stunden dauern, insbesondere bei mehreren Aufspannungen oder wenn Sonderlehren erst konstruiert und gefertigt werden müssen.
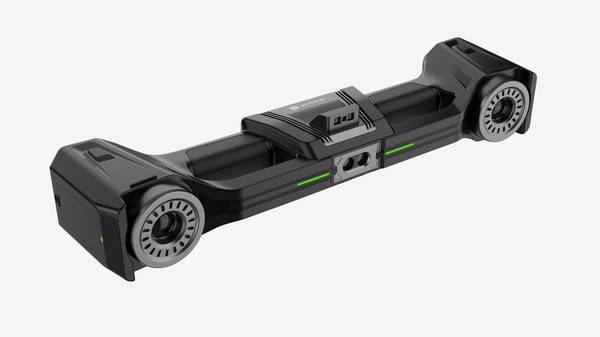
Genau an dieser Stelle setzt die Überlegung an, ob ein optischer Messprozess mit einem INSVISION 3D-Scanner die Engpässe auflösen kann – nicht als Ersatz für jede taktile Messung, sondern als ergänzender Weg, um flächige Daten schneller und vollständiger zu erfassen.
Die Grenzen herkömmlicher Prozesse sind also nicht pauschal ein Qualitätsurteil über taktile Messtechnik. Sie zeigen vielmehr, wo das Messprinzip an seine natürlichen Grenzen stößt: bei komplexen Geometrien, bei der Forderung nach durchgängigen Flächendaten und bei knappen Terminvorgaben.
Wer diese drei Punkte für seine Bauteile kennt, kann fundierter entscheiden, wann ein optisches System die bessere Lösung ist.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der eigentliche Nutzen eines industriellen 3D-Scanners zeigt sich erst, wenn Scannen, Abgleich, Prüfung und Berichtswesen als zusammenhängender Prozess funktionieren. Ein typischer Ablauf beginnt mit der Aufnahme des Bauteils.
Moderne INSVISION-Systeme liefern dabei Flächenmodelle, die sich direkt in vorhandene Messsoftware übernehmen lassen. Entscheidend ist, dass der Scan nicht als isolierte Punktwolke endet, sondern als referenzierbarer Datensatz vorliegt.
Im nächsten Schritt erfolgt der Soll-Ist-Abgleich gegen CAD-Modell oder Referenzscan. Abweichungen werden als farbcodierte Flächenvergleiche dargestellt, sodass Form- und Lagetoleranzen visuell erfassbar sind.
Für die Prüfung relevanter Merkmale lassen sich definierte Messstellen, Bohrbilder oder Funktionsflächen gezielt auswerten. Das Berichtswesen schließt den Kreislauf: Prüfprotokolle mit Abweichungsanalysen, Messwerten und Freigabevermerken werden automatisiert erzeugt und revisionssicher abgelegt.
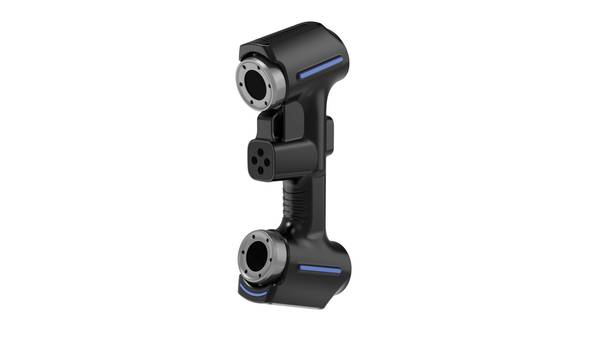
Damit dieser Ablauf zuverlässig funktioniert, müssen Randbedingungen beachtet werden. Dazu zählen Oberflächenbeschaffenheit, Bauteilgröße und Umgebungsbedingungen. Ein instabiler Messaufbau oder unzureichende Referenzierung führen zu nicht reproduzierbaren Ergebnissen.
Qualitätsverantwortliche sollten daher vor der Einführung eines insize 3D-Scanners prüfen, wie sich Scanergebnisse in bestehende Prüfpläne und Freigabeprozesse integrieren lassen.
Erst wenn der Scan nicht nur Daten erzeugt, sondern belastbare, nachvollziehbare Prüfaussagen liefert, entsteht Mehrwert für die Qualitätssicherung.
Validierung vor dem Einsatz
Bevor ein insize 3D-Scanner in eine laufende Fertigungs- oder Prüfumgebung übernommen wird, lohnt sich ein nüchterner Blick auf die tatsächlichen Randbedingungen. Viele Anwender unterschätzen, wie stark Umgebungslicht, Bauteiloberfläche und Aufstellung die Messergebnisse beeinflussen können.
Ein Scanner, der im klimatisierten Messraum saubere Daten liefert, zeigt in einer warmen Fertigungshalle mit Streulicht und Vibrationen schnell ein anderes Verhalten. Deshalb gehört die Validierung vor dem Einsatz fest in den Ablauf: erst die Aufgabe definieren, dann die Bedingungen prüfen, dann das System freigeben.
Im ersten Schritt sollte geklärt werden, welche Merkmale tatsächlich erfasst werden müssen. Geht es um flächige Geometrieabweichungen, Form- und Lagetoleranzen oder um den Abgleich mit einem CAD-Datensatz?
Die Antwort bestimmt, ob ein Scanner mit feiner Punktauflösung oder ein System mit größerem Messfeld sinnvoller ist. Bei spiegelnden oder sehr dunklen Oberflächen ist außerdem zu prüfen, ob Mattierungsspray eingesetzt werden darf oder ob das Bauteil unverändert bleiben muss.
Solche scheinbar kleinen Punkte entscheiden in der Praxis über Wiederholbarkeit und Messzeit.
Ein zweiter Prüfblock betrifft die Aufstellung. Der Scanner sollte dort validiert werden, wo später gemessen wird – nicht nur im Labor.
Dazu gehören ein kurzer Test mit Referenzkörpern, die Kontrolle der Scanner-Tracker-Geometrie bei größeren Bauteilen und die Frage, ob das Bauteil während der Messung fixiert werden kann.
Bei INSVISION-Systemen wie dem industrial 3D-Scanner ist die Kombination aus Scanner und Tracker relevant: Der Tracker stabilisiert die Aufnahme über größere Distanzen, was besonders bei langen oder tiefen Bauteilen hilft.
Die angegebene Genauigkeit von bis zu 0,020 mm für den Scanner und 0,025 mm für den Tracker ist dabei immer im Zusammenhang mit den Aufnahmebedingungen zu sehen.
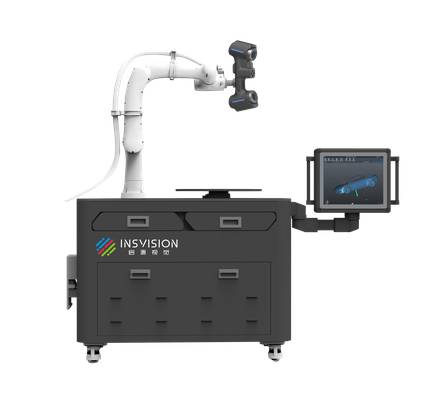
Auch die Datenausgabe gehört zur Validierung. Welches Format benötigt die nachgelagerte Software? Soll das Netz direkt in eine CAD-Umgebung, in ein Prüfprotokoll oder in einen SPC-Prozess? Wer das vorher klärt, vermeidet spätere Medienbrüche und manuelle Nacharbeit.
Ein sinnvoller Ablauf umfasst daher drei Schritte: Referenzmessung unter realen Bedingungen, Prüfung der Wiederholbarkeit über mehrere Durchgänge und Kontrolle der Exportkette. Erst wenn diese Punkte sauber dokumentiert sind, ist der insize 3D-Scanner für den produktiven Einsatz freigegeben.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.