

3D-Scannen von Automobil-Achsschenkeln: praktische Kriterien für Fertigungsteams
3D-Scannen von Automobil-Achsschenkeln: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Ein Achsschenkel entsteht nicht in einem sauberen.
Fertigungsumfeld und Messbedarf
Ein Achsschenkel entsteht nicht in einem sauberen Messraum. Er wird geschmiedet oder gegossen, anschließend spanend bearbeitet, mit Bohrungen, Planflächen und Passsitzen versehen und läuft dann direkt in die Vormontage. Dazwischen liegen mehrere Bearbeitungszentren, Waschstationen und Prüfplätze.
Wer in diesem Umfeld Maßabweichungen früh erkennen will, braucht Messdaten, die unter Werkstattbedingungen belastbar bleiben – nicht nur unter klimatisierten Laborbedingungen.
Auswahldimensionen und Praxischecks
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Fertigungsumfeld und Messbedarf | Ein Achsschenkel entsteht nicht in einem sauberen Messraum. | Er wird geschmiedet oder gegossen, anschließend spanend bearbeitet, mit Bohrungen, Planflächen und Passsitzen versehen und läuft dann direkt in… |
| Grenzen herkömmlicher Messprozesse | Viele Qualitätsverantwortliche gehen noch immer davon aus, dass ein Achsschenkel mit taktilen Messmitteln ausreichend charakterisiert ist. | Diese Annahme trägt in der Serienfertigung jedoch nur so lange, bis die ersten Reklamationen aus der Montage eintreffen. |
| Einbindung des 3D-Scans in den Ablauf | Der eigentliche Nutzen eines 3D-Scans zeigt sich erst, wenn das System nicht als isolierte Messinsel läuft, sondern in die bestehende Qualitätsroutin… | Beim Automobil-Achsschenkel bedeutet das: Das Bauteil kommt aus der Bearbeitung oder direkt aus dem Schmiedeprozess, wird gereinigt und auf der… |
| Validierung vor dem Einsatz | Viele Qualitätsleiter gehen davon aus, dass ein 3D-Scanner nach dem Auspacken sofort belastbare Messdaten liefert. | In der Praxis entscheidet jedoch die Validierung vor dem ersten produktiven Einsatz darüber, ob das System später in einer Serienprüfung für Aut… |
Die Prüfbelastung an einem Achsschenkel ist hoch, weil das Bauteil mehrere Funktionen gleichzeitig erfüllen muss. Die Radlageraufnahme verlangt enge Rundheits- und Koaxialitätstoleranzen. Die Befestigungsaugen für Bremssattel und Radträger müssen zueinander passen, sonst entstehen Spannungen oder Montageprobleme.
Der Konus für das Kugelgelenk darf weder zu eng noch zu weit sein. Hinzu kommen Bearbeitungsflächen, die als Bezugspunkte für spätere Messungen dienen. Eine einzelne Lehre oder ein taktiles Messsystem erfasst immer nur einen Teil dieser Merkmale.
Genau hier liegt der Bedarf an flächenhaften, belastbaren Messdaten, die den gesamten Formzusammenhang abbilden und sich mit den CAD-Vorgaben vergleichen lassen.
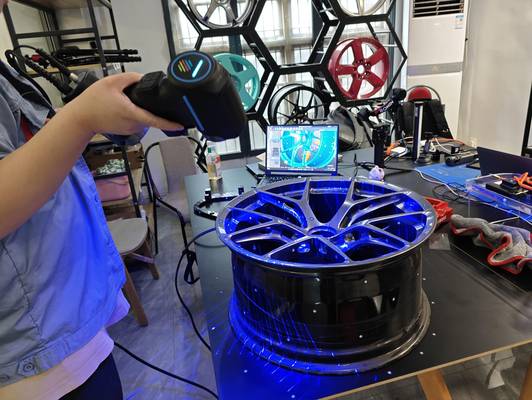
INSVISION setzt in solchen Szenarien auf das 3D-Scannen von Automobil-Achsschenkeln mit dem AlphaScan. Der Scanner erfasst das Bauteil berührungslos und liefert eine dichte Punktwolke, aus der sich Ist-Geometrie, Bohrungspositionen und Formabweichungen ableiten lassen.
Für die Qualitätssicherung bedeutet das: Statt einzelner Stichprobenmaße entsteht ein vollständiger digitaler Zwilling des Achsschenkels, der sich gegen den Soll-Datensatz prüfen lässt. Messungen werden wiederholbar, dokumentierbar und unabhängig vom jeweiligen Prüfer.
Gerade bei steigenden Stückzahlen und enger werdenden Toleranzfenstern ist das ein entscheidender Unterschied zur klassischen Einzelpunktmessung.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Viele Qualitätsverantwortliche gehen noch immer davon aus, dass ein Achsschenkel mit taktilen Messmitteln ausreichend charakterisiert ist. Diese Annahme trägt in der Serienfertigung jedoch nur so lange, bis die ersten Reklamationen aus der Montage eintreffen.
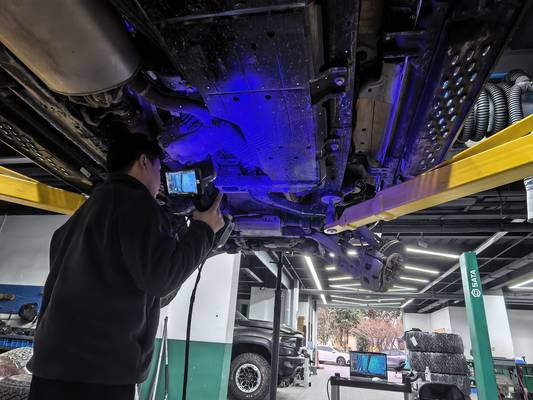
Der Achsschenkel vereint Lagerbohrungen, Bremsenanschlussflächen, Spurstangenhebel und komplexe Übergangsradien in einem Bauteil. Genau diese Geometrien lassen sich mit Koordinatenmessgeräten oder Lehrdornen nur punktuell erfassen. Zwischen den Messpunkten bleibt das Bauteil messtechnisch unsichtbar.
Gerade Formabweichungen in Übergangsbereichen, lokale Verzüge nach der Wärmebehandlung oder ungleichmäßige Bearbeitungszugaben entziehen sich der klassischen Einzelpunktmessung weitgehend.
Hinzu kommt das Problem der Datenkontinuität. Wer ausschließlich mit diskreten Messprotokollen arbeitet, kann keine durchgängige Abweichungskarte von der Rohteilkontur bis zum fertig bearbeiteten Achsschenkel aufbauen.
Soll nachverfolgt werden, wie sich eine Guss- oder Schmiedezugabe über mehrere Bearbeitungsstufen verändert, fehlt die flächenhafte Referenz.
Und schließlich geraten Liefertermine unter Druck, wenn ein Messprogramm für eine Variante erst umständlich erstellt, eingefahren und bei jeder Geometrieänderung neu abgestimmt werden muss.
INSVISION setzt mit dem 3D-Scannen von Automobil-Achsschenkeln genau an dieser Schnittstelle an: Der AlphaScan erfasst die Oberfläche vollständig und liefert innerhalb kurzer Zeit einen digitalen Zwilling, der sich mit CAD-Daten und vorangegangenen Messständen abgleichen lässt.
Damit wird aus der klassischen Stichprobenkontrolle eine flächenhafte, dokumentierbare Prozessbeurteilung – ohne dass der Prüfablauf den Fertigungstakt dominiert.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der eigentliche Nutzen eines 3D-Scans zeigt sich erst, wenn das System nicht als isolierte Messinsel läuft, sondern in die bestehende Qualitätsroutine einrückt.
Beim Automobil-Achsschenkel bedeutet das: Das Bauteil kommt aus der Bearbeitung oder direkt aus dem Schmiedeprozess, wird gereinigt und auf der Messfläche positioniert – ohne aufwendige Aufspannung oder taktile Antastung.
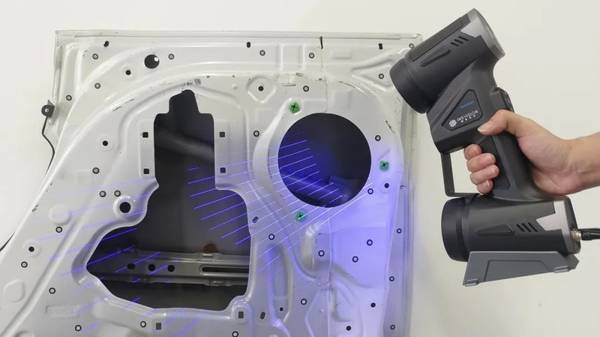
Der AlphaScan erfasst die Geometrie berührungslos, einschließlich schwer zugänglicher Übergänge, Bohrungsränder und Bearbeitungskanten.
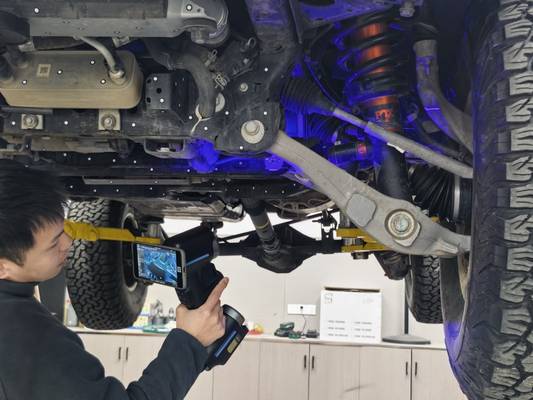
Die aufgenommenen Punktwolken werden anschließend in der Auswertesoftware gegen das CAD-Referenzmodell gelegt. Abweichungen an Funktionsflächen, Lochbildern und Montagepunkten lassen sich unmittelbar als farbcodierte Flächenvergleiche darstellen.
Prüfmerkmale mit engen Toleranzen – etwa Planlauf, Positionstoleranzen oder Formabweichungen – werden direkt im Bericht ausgewiesen.
Für die Erstmusterprüfung und die laufende Serienüberwachung entsteht daraus ein reproduzierbarer Ablauf: scannen, abgleichen, bewerten, dokumentieren. Der Prüfbericht wird automatisch generiert und kann als PDF oder in gängigen Messdatenformaten an die Qualitätsabteilung übergeben werden.
Dadurch verkürzt sich die Rückmeldung an Fertigung und Konstruktion spürbar, ohne dass der Messraum zum Engpass wird.
INSVISION positioniert den AlphaScan hier bewusst als Werkzeug für den täglichen Abgleich zwischen Soll- und Ist-Geometrie – nicht als Sonderprüfung, sondern als festen Bestandteil des Freigabeprozesses.
Validierung vor dem Einsatz
Viele Qualitätsleiter gehen davon aus, dass ein 3D-Scanner nach dem Auspacken sofort belastbare Messdaten liefert. In der Praxis entscheidet jedoch die Validierung vor dem ersten produktiven Einsatz darüber, ob das System später in einer Serienprüfung für Automobil-Achsschenkel bestehen kann.
Ein Achsschenkel vereint gegossene oder geschmiedete Funktionsflächen, spanend bearbeitete Passungen, Bohrbilder und Aufnahmepunkte für Radlager und Bremsträger. Genau diese Mischung aus Freiformflächen und engen Lagetoleranzen macht die Vorabprüfung anspruchsvoll.
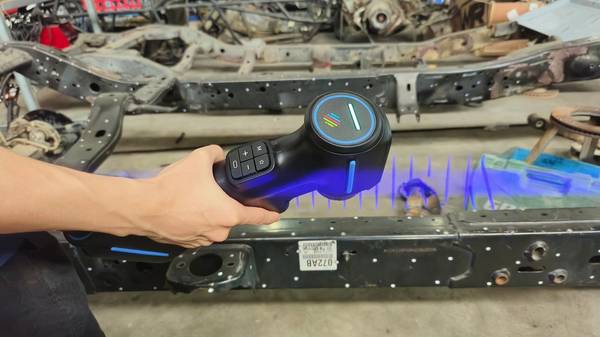
Für das 3D-Scannen von Automobil-Achsschenkeln mit dem AlphaScan von INSVISION empfehlen sich vor der Freigabe zwei Ebenen: eine messtechnische und eine prozessuale.
Messtechnisch sollte an einem Referenzbauteil geprüft werden, ob die Punktdichte an scharfen Kanten, Bohrungsrändern und Übergängen für den späteren Soll-Ist-Vergleich ausreicht. Besonders kritisch sind kleine Radien an den Lageraufnahmen und die Lage der Befestigungsbohrungen zueinander.
Prozessual klärt man dagegen, wie sich der Scanner in den bestehenden Prüfablauf einfügt: Aufnahme vor oder nach der Reinigung, Fixierung auf einer Messplatte oder freies Halten, Umgang mit glänzenden bearbeiteten Flächen.
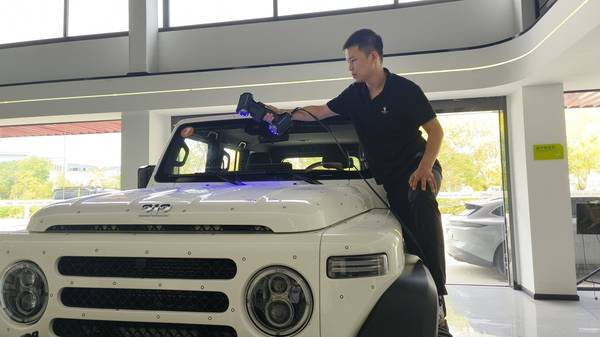
Sinnvolle Einsatzfelder liegen in der Erstmusterprüfung, beim Vergleich zwischen Gussrohling und fertig bearbeitetem Teil sowie bei der Fehleranalyse nach Bearbeitungszentren. Hier zeigt sich schnell, ob Abweichungen vom Werkzeug, von der Aufspannung oder vom Zerspanprozess stammen.
Für die Validierung reicht es meist, ein bereits vermessenes Referenzteil mehrfach zu scannen und die Streuung an definierten Merkmalen zu beobachten. Wer zusätzlich taktile Messpunkte als Referenz heranzieht, erhält eine belastbare Grundlage für die Serienfreigabe.
Erst nach dieser Absicherung sollte das System in den laufenden Qualitätsregelkreis übernommen werden.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.