

INSVISION 3D-Prüfung von Rohrschweißnähten für normgerechte Qualitätskontrolle in der Fertigung
3D-Prüfung von Rohrschweißnähten: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf In vielen Betrieben, die Rohrleitungen für den Anlagenbau.
Fertigungsumfeld und Messbedarf
In vielen Betrieben, die Rohrleitungen für den Anlagenbau, die Lebensmittelindustrie oder den Apparatebau fertigen, entstehen Schweißnähte unter Bedingungen, die messtechnisch alles andere als ideal sind. Die Bauteile liegen oft auf Rollenböcken, sind teilweise verspannt oder noch warm.
Wer hier mit klassischen Lehren arbeitet, kennt das Problem: Man erfasst punktuell, dokumentiert lückenhaft und bekommt erst spät mit, wenn eine Nahtüberhöhung außerhalb der geforderten Toleranz liegt. Die Prüfbelastung steigt zusätzlich, weil viele Aufträge heute eine lückenlose Rückverfolgbarkeit verlangen.
Ein Prüfprotokoll, das nur „in Ordnung“ oder „nachgearbeitet“ ausweist, reicht für Abnahmen nach ASME oder ISO 5817 häufig nicht mehr aus.
Genau hier entsteht der Bedarf an belastbaren Messdaten: Die 3D-Prüfung von Rohrschweißnähten liefert flächige Geometriedaten, aus denen sich Nahtüberhöhung, Kantenversatz, Wurzel- und Decklagenkontur objektiv auswerten lassen.
INSVISION setzt dabei auf industrielle 3D-Scantechnik, die auch unter Werkstattbedingungen stabile Messergebnisse liefert. Entscheidend ist nicht nur die reine Punktwolke, sondern dass die Daten nachvollziehbar archiviert und bei Bedarf mit dem CAD-Modell abgeglichen werden können.
So wird aus einer Sichtprüfung mit Stichprobencharakter ein reproduzierbarer Messprozess, der auch bei wechselnden Rohrdurchmessern und Wandstärken funktioniert.

Auswahldimensionen und Praxischecks
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Fertigungsumfeld und Messbedarf | In vielen Betrieben, die Rohrleitungen für den Anlagenbau, die Lebensmittelindustrie oder den Apparatebau fertigen, entstehen Schweißnähte unter Bedi… | Die Bauteile liegen oft auf Rollenböcken, sind teilweise verspannt oder noch warm. |
| Grenzen herkömmlicher Messprozesse | Viele Betriebe gehen noch immer davon aus, dass eine Rohrschweißnaht mit Lehrschablonen, Messschiebern und visueller Begutachtung ausreichend beurtei… | In der Praxis zeigt sich bei komplexen Geometrien jedoch schnell das Gegenteil. |
| Einbindung des 3D-Scans in den Ablauf | In vielen Betrieben, die geschweißte Rohrleitungen oder Behälter fertigen, beginnt die Qualitätssicherung erst nach dem Schweißen. | Das Bauteil liegt auf dem Prüftisch, der Prüfer nimmt Lehren, Schablonen oder ein Messsystem zur Hand und vergleicht die Nahtgeometrie mit den V… |
| Validierung vor dem Einsatz | Wie stellt man sicher, dass ein 3D-Prüfsystem für Rohrschweißnähte im rauen Fertigungsumfeld wirklich hält, was die Spezifikation verspricht? | Diese Frage stellen sich Qualitätsverantwortliche in der Energie- und Prozessindustrie regelmäßig, bevor sie eine Investition freigeben. |
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Viele Betriebe gehen noch immer davon aus, dass eine Rohrschweißnaht mit Lehrschablonen, Messschiebern und visueller Begutachtung ausreichend beurteilt ist. In der Praxis zeigt sich bei komplexen Geometrien jedoch schnell das Gegenteil.
Sobald Rohrleitungen nicht geradlinig verlaufen, sondern mit Bögen, Abzweigen oder engen Bündelabständen ausgeführt sind, stoßen taktile Messmittel an physische Grenzen.
Die Sonde erreicht die Nahtwurzel nicht, die Schablone liegt nicht plan auf, und der Prüfer muss sich auf Erfahrungswerte statt auf reproduzierbare Messdaten verlassen.
Ein zweites Problem ist die Datenkontinuität. Herkömmliche Stichprobenmessungen erfassen nur einzelne Punkte, nicht den vollständigen Nahtverlauf. Genau diese punktuelle Erfassung erschwert es, Abweichungen über den gesamten Umfang zu dokumentieren oder mit CAD-Sollgeometrien abzugleichen.
Gerade bei der 3D-Prüfung von Rohrschweißnähten zählt jedoch die lückenlose geometrische Information.
Hinzu kommt der Termindruck. Manuelle Prüfprozesse sind zeitintensiv und schwer parallelisierbar. Wenn die Schweißnahtprüfung zum Engpass in der Montage wird, verzögern sich nachgelagerte Arbeitsschritte wie Druckprobe, Isolierung oder Auslieferung.
INSVISION setzt mit industrieller 3D-Scanntechnik genau an diesen drei Stellen an: vollflächige Erfassung statt Stichprobe, digitale Daten statt Handskizze und messbare Zyklen statt offener Prüfzeiten.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
In vielen Betrieben, die geschweißte Rohrleitungen oder Behälter fertigen, beginnt die Qualitätssicherung erst nach dem Schweißen. Das Bauteil liegt auf dem Prüftisch, der Prüfer nimmt Lehren, Schablonen oder ein Messsystem zur Hand und vergleicht die Nahtgeometrie mit den Vorgaben aus Zeichnung oder CAD.
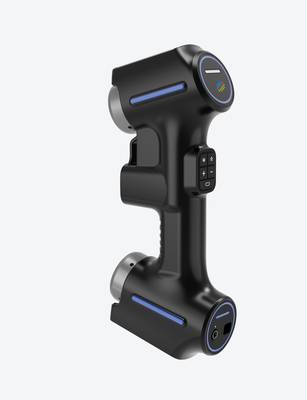
Genau an dieser Stelle setzt die 3D-Prüfung von Rohrschweißnähten mit INSVISION-Systemen an. Der Scan wird dabei nicht als isolierte Messaufgabe betrachtet, sondern als fester Bestandteil des laufenden Fertigungs- und Prüfablaufs.
Das Zusammenspiel von Erfassen, Abgleichen, Bewerten und Dokumentieren entscheidet darüber, ob sich der Aufwand im Alltag tatsächlich rechnet.
Typisch ist folgender Ablauf: Nach dem Schweißen und einer kurzen Abkühlphase wird die Nahtzone mit dem 3D-Scanner erfasst. Die aufgenommenen Punktwolken oder Netzdaten werden in die Auswertesoftware übernommen und dort mit dem hinterlegten CAD-Modell oder mit Referenzgeometrien abgeglichen.
Abweichungen in Nahtüberhöhung, Einbrandkerben, Versatz oder Nahtbreite werden sichtbar gemacht. Anschließend bewertet der zuständige Prüfer die Ergebnisse anhand der geltenden Toleranzen und Regeln.
Der letzte Schritt ist die Dokumentation: Prüfbericht, Abweichungsbilder und Messwerte werden gespeichert und dem Bauteil beziehungsweise der Charge zugeordnet.
Der Vorteil dieser Einbindung liegt im durchgängigen Datenfluss. Statt einzelne Messpunkte manuell zu übertragen, bleibt der gesamte Nahtverlauf digital verfügbar. Nacharbeit lässt sich gezielt an den Stellen ansetzen, an denen der Abgleich Grenzwerte überschreitet.
Auch für die Rückverfolgbarkeit ist das hilfreich, weil der Prüfstatus nicht nur als Ja-Nein-Entscheidung vorliegt, sondern als nachvollziehbarer geometrischer Befund. In der Praxis hat sich bewährt, den Scan nicht als zusätzlichen Kontrollschritt zu sehen, sondern ihn in den bestehenden Prüfplatz zu integrieren.
Dann bleibt der Zeitaufwand beherrschbar, und die Daten stehen unmittelbar für Freigabe, Nacharbeit oder Statistik zur Verfügung.
Für westliche Fertigungsbetriebe, die nach ISO- oder ASME-Vorgaben arbeiten, ist besonders die lückenlose Dokumentation relevant. Die 3D-Prüfung von Rohrschweißnähten liefert hier eine belastbare Grundlage, weil nicht nur einzelne Messwerte, sondern der gesamte erfasste Nahtbereich in die Auswertung einfließt.
INSVISION-Systeme lassen sich dabei in bestehende Prüfprozesse einbinden, ohne dass die gesamte Qualitätssicherung umgebaut werden muss. Entscheidend ist, dass Scannen, Abgleich, Prüfung und Berichtswesen nicht als getrennte Inseln funktionieren, sondern als zusammenhängender Ablauf.
Genau darauf sollte die Einführung im eigenen Betrieb ausgerichtet sein.
Validierung vor dem Einsatz
Wie stellt man sicher, dass ein 3D-Prüfsystem für Rohrschweißnähte im rauen Fertigungsumfeld wirklich hält, was die Spezifikation verspricht? Diese Frage stellen sich Qualitätsverantwortliche in der Energie- und Prozessindustrie regelmäßig, bevor sie eine Investition freigeben.
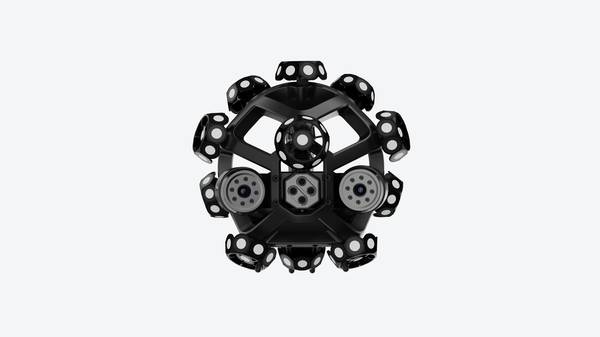
Die Antwort liegt in einer systematischen Validierung vor dem ersten produktiven Einsatz. Dabei geht es nicht nur um die Genauigkeit des Messsystems, sondern um das Zusammenspiel aus Sensorik, Umgebungsbedingungen und der spezifischen Schweißnahtgeometrie.
Die Validierung beginnt mit einer klaren Definition der Einsatzfelder. Typische Anwendungen finden sich im Rohrleitungsbau für Kraftwerke, in der chemischen Industrie sowie im Anlagenbau, wo Schweißnähte an Rohrbögen, T-Stücken und Flanschverbindungen geprüft werden müssen.
Entscheidend ist die Frage, ob das System in der Lage ist, komplexe Nahtgeometrien mit wechselnden Durchmessern und Wandstärken zuverlässig zu erfassen. Hier zeigt sich, ob die 3D-Prüfung von Rohrschweißnähten als Inspektionswerkzeug tatsächlich geeignet ist oder ob konventionelle Verfahren weiterhin notwendig bleiben.
Vor Ort sollten mehrere Prüfungen durchgeführt werden. Zunächst empfiehlt sich ein Referenztest an einem kalibrierten Rohrabschnitt mit bekannten Nahtunregelmäßigkeiten. So lässt sich beurteilen, ob das System Poren, Einbrandkerben oder Wurzelüberhöhungen in der geforderten Auflösung erkennt.
Parallel dazu muss die Wiederholgenauigkeit unter realen Bedingungen getestet werden: wechselnde Lichtverhältnisse, Vibrationen durch benachbarte Anlagen und Temperaturschwankungen beeinflussen die Messergebnisse erheblich. Ein weiterer kritischer Punkt ist die Datenauswertung.
Die erfassten Punktwolken müssen sich in die bestehende Qualitätsdokumentation integrieren lassen, ohne dass zusätzliche manuelle Nachbearbeitung den Zeitvorteil zunichtemacht.
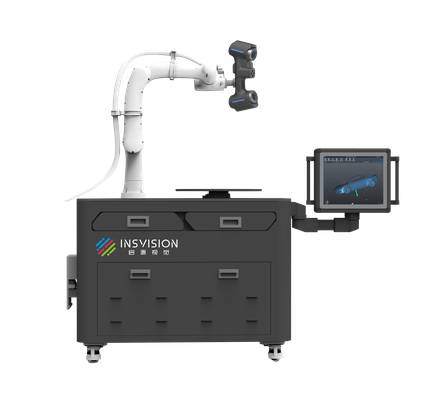
INSVISION bietet für diese Anforderungen industrielle 3D-Scanner, die sich durch ihre robuste Bauweise und die direkte Anbindung an gängige Auswertesoftware auszeichnen.
Bei der Validierung im Vorfeld eines Projekts lohnt sich ein Blick auf die tatsächliche Handhabung im Alltag: Wie schnell ist das System zwischen zwei Messpositionen einsatzbereit, wie reagiert es auf Staub und Feuchtigkeit, und welche Einarbeitungszeit benötigt das Prüfpersonal?
Diese Faktoren entscheiden letztlich darüber, ob die 3D-Prüfung von Rohrschweißnähten dauerhaft in die Qualitätssicherung integriert wird oder ob sie nach einer Testphase wieder aus dem Prozess verschwindet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.