

品質管理ワークフローに3Dスキャン装置を定着させるための実践確認ポイント
3Dスキャン装置の導入が現場で頓挫する理由 3Dスキャン装置を導入したものの、気づけば測定室の隅で埃をかぶっている。こうした話は製造業では珍しくない。原因の多くは、装置の精度不足ではなく、既存の品質管理プロセスとの接続設計にある。
3Dスキャン装置の導入が現場で頓挫する理由
3Dスキャン装置を導入したものの、気づけば測定室の隅で埃をかぶっている。こうした話は製造業では珍しくない。原因の多くは、装置の精度不足ではなく、既存の品質管理プロセスとの接続設計にある。
選定項目と現場確認
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 3Dスキャン装置の導入が現場で頓挫する理由 | 3Dスキャン装置を導入したものの、気づけば測定室の隅で埃をかぶっている。 | こうした話は製造業では珍しくない。 |
| 導入前のサンプル検証で確認すべき適合性基準 | 3Dスキャン装置の導入可否は、カタログスペックではなく、自社ワークでの事前検証で判断するべきだ。 | 代表的なワークとして、自動車の足回り部品、航空機エンジンブレード、医療機器の精密樹脂部品を例に、確認手順を整理する。 |
| 既存品質管理ワークフローへの機器統合とデータ連携 | サンプル検証で適合性を確認できたら、次の課題は「現場に落とす」ことだ。 | ラボでは正しく測れても、生産ラインのタクトに追いつかず、検査工程だけがボトルネックになる。 |
| オペレーター育成と運用開始後のレビュープロセス | 3Dスキャン装置を導入した直後は、誰もが「これで測定が楽になる」と期待する。 | しかし現場で定着するかどうかは、装置そのものの性能より、使う側の育成と運用後の見直しにかかっていることが多い。 |
典型的なのが、従来の三次元測定機(CMM)やハイトゲージで管理してきた測定基準と、スキャン点群から算出する寸法評価の定義が一致しないケースだ。欧米の自動車OEMや航空機MROでは、図面のGD&T指示に基づいて検査プログラムが組まれる。しかしスキャナ側のフィッティング基準が異なると、同じ部品でも合否が割れる。品質管理部門がその差分を説明できず、スキャンデータは「参考値」として扱われ続ける。
次に、CADソフトやQMSとの連携が後回しにされる問題がある。点群データを検査報告書へ落とし込む工程が手作業のままだと、検査そのものよりデータ整形に時間が取られる。AS9100やISO 9001の監査では測定データのトレーサビリティが問われるため、システム間でデータが分断されていると監査対応の負荷だけが増えていく。
現場オペレーターのスキル不足も見逃せない。光学式の3Dスキャン装置は接触式と異なり、表面状態や照明条件の影響を受けやすい。トレーニングを受けないまま導入すると、同じ部品でもオペレーターごとにスキャン結果がばらつき、検査の再現性を担保できない。生産タクトに合わない検査プロセスを組んでしまい、ラインのボトルネックになる例も少なくない。
これらの課題は、カタログの精度仕様を比較している段階では表面化しにくい。導入前に既存の品質ワークフローへ落とし込む検証工程を設けることで、3Dスキャン装置の現場定着率は大きく変わる。
導入前のサンプル検証で確認すべき適合性基準
3Dスキャン装置の導入可否は、カタログスペックではなく、自社ワークでの事前検証で判断するべきだ。代表的なワークとして、自動車の足回り部品、航空機エンジンブレード、医療機器の精密樹脂部品を例に、確認手順を整理する。
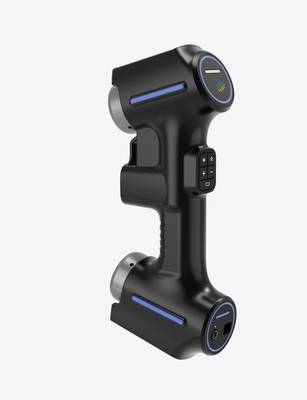
まず、要求公差に対する測定精度である。公差±0.05 mmのアルミ鋳造品であれば、スキャンデータとCMM測定値を同一基準面で比較し、偏差が公差幅の10~20%に収まるかを確認する。次に、複雑形状の測定可否。エンジンブレードの前縁R部や樹脂部品の深リブ内部など、死角になる領域がスキャン抜けなく取得できるかが重要だ。
素材適合性では、金属光沢面、黒色樹脂、炭素繊維強化プラスチックなど、反射特性の異なる素材でスプレー処理の要否とデータ品質を確認する。また、既存の測定方法との整合性として、ハイトゲージや形状測定器との相関を数点で照合する。現場環境下での安定性も見落とせない。振動源の近傍や照明変動がある場所で、同一ワークを複数回スキャンし、再現性を確認する。
INSVISIONのAlphaScanハンドヘルド3Dスキャナーは、ポータブルでありながら工業計測向けの高精度測定に対応しており、リバースエンジニアリングや品質検査に適している。金型製造、自動車産業、航空宇宙、医療機器、エネルギー製造での活用実績があり、上記の各検証項目に沿った適合性評価が可能だ。
既存品質管理ワークフローへの機器統合とデータ連携
サンプル検証で適合性を確認できたら、次の課題は「現場に落とす」ことだ。ラボでは正しく測れても、生産ラインのタクトに追いつかず、検査工程だけがボトルネックになる。あるいは、測定データは出るが既存のQMSやCAD環境と噛み合わず、検査表への転記に手間がかかる。3Dスキャン装置の導入で失敗する大半は、機器の精度ではなく、この既存プロセスとの接続設計にある。
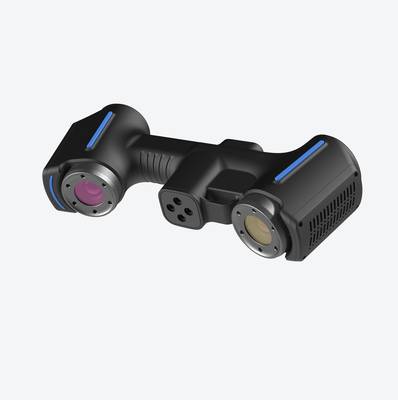
INSVISIONのAlphaScanは、ポータブルなハンドヘルドタイプである点が統合のしやすさに直結する。固定測定ステーションを設けず、作業セルや組立現場へ装置を持ち込み、その場でスキャンできるため、ラインのレイアウト変更を伴わない。まず生産タクトに合わせてスキャン密度とパス回数を調整し、全数検査か抜き取り検査かに応じて取得時間を最適化する。
データ連携では、出力形式の確認が最初の関門になる。STEPやIGESは形状比較に広く使われるが、自社のCADがどのバージョンまで対応しているか、QMS側が点群データを直接扱えるか、MESへ検査結果を自動送信するにはCSVやXML等の中間形式が必要か、事前に洗い出す。AlphaScanのソフトウェア側で出力テンプレートを設定しておけば、スキャン完了後に検査レポートを自動生成し、合否判定と寸法偏差をそのまま品質記録へ流せる。
ロット検査の効率化には比較テンプレートの整備が有効だ。公称CADモデルを基準データとして登録し、同一品番のワークをスキャンするたびに自動で位置合わせと偏差計算を行う。初品でテンプレートを作成すれば、以降のロットはスキャンからレポート出力までを定型化できる。自動車部品のように形状が複雑で寸法公差が厳しいワークでは、断面解析やGD&T指示箇所の偏差をテンプレートに組み込み、重点管理寸法を優先表示させる運用も現実的だ。
複数ラインへの展開を考える場合、AlphaScanの可搬性は導入コストを抑える。据え付け型の測定機ではラインごとに設備投資が必要だが、ハンドヘルドスキャナなら検査対象のセルへ移動させ、校正後に即座に測定を開始できる。組立現場での嵌合確認や、溶接後の歪み検査など、三次元測定機では対応しにくい場所でも同じ検査フローを適用できる。
オペレーター育成と運用開始後のレビュープロセス
3Dスキャン装置を導入した直後は、誰もが「これで測定が楽になる」と期待する。しかし現場で定着するかどうかは、装置そのものの性能より、使う側の育成と運用後の見直しにかかっていることが多い。ハンディタイプのAlphaScanを例に取れば、検査室の机の上でデモ測定する分には操作は難しくない。だが実際の生産現場では、油分の残ったワーク、振動のある環境、急な段取り替え、CADデータと実物のズレといった条件が重なる。そこで測定結果を信頼できる形で出し続けるには、測定者任せにしない仕組みが必要になる。

まず役割別の育成から整理したい。品質検査員向けには、基本操作に加えて「このワークはどこをスキャンすれば検査になるのか」を理解させるのが先決だ。たとえば自動車部品のブラケットであれば、穴位置、面の輪郭、基準面からの高さなど、従来のハイトゲージや三次元測定機で見ていた項目をスキャンデータ上でどう再現するかを教える。スキャン範囲の取り方、マーカーの配置、光沢面や黒色面への対応、簡易データ処理の手順、そして現場で頻発する「点群が途中で切れる」「位置合わせがずれる」といったトラブルの対処まで含める。検査員に高度なリバースエンジニアリングを教える必要はない。むしろ「測定結果を安定して出せる」ことに集中させた方が現場は回る。
一方、技術チーム向けには別のカリキュラムが必要だ。検査テンプレートのカスタマイズ、寸法公差の設定、CADデータとの比較解析、品質報告書の出力までを扱う。ここで重要なのは、INSVISIONのAlphaScanを単なる測定器としてではなく、検査工程の一部として組み込む視点である。たとえば同一形状のワークを繰り返し検査する場合、一度テンプレートを作れば次回から同じ手順で測定できる。このテンプレートを誰が管理し、誰が更新するのか、という権限設計まで含めて教育しておかないと、現場ごとに手順が分かれてデータの信頼性が下がる。
運用開始後は、既存の測定方法との照合を定期的に行うことを推奨する。たとえば導入から1か月間は、同じワークを三次元測定機とAlphaScanの両方で測定し、結果の差を記録する。差が安定していれば、その後の測定をスキャンに切り替える判断材料になるし、差がばらつくなら測定手順や固定方法に問題があると分かる。この照合プロセスを省略して、いきなり全数をスキャンに置き換えると、何か問題が起きたときに「どちらの測定が正しいのか」の判断ができなくなる。
レビュープロセスは月次で構わないが、形骸化させない工夫が要る。測定時間、やり直し回数、データ不良の発生頻度、従来法との差異などを記録し、数値の傾向を見る。たとえば特定のワークだけスキャン時間が長い、特定の材質でエラーが多い、といった傾向が見えたら、照明条件やスキャン角度、前処理の方法を見直す。品質規格への適合を維持しながら、少しずつ運用を効率化していくのが現実的な進め方だ。

結局のところ、3Dスキャン装置の導入効果は「測れるようになった」ことではなく、「測り続けられるようになった」ことで初めて出る。オペレーター育成とレビュープロセスは、そのための地味だが確実な土台である。
他の生産ラインや業種への横展開が可能な評価基準
1つのラインで3Dスキャン装置の運用が定着すると、次の検討対象は他ラインや別事業所への展開になる。このとき有効な判断軸は「ワーク形状の複雑さ」「要求測定精度」「生産量と検査頻度」「作業スペースの制約」の4つだ。
形状が複雑な鋳造品やプレス品ほど、従来の定盤測定や専用ゲージでは測定工数が膨らみやすい。AlphaScanはハンドヘルド方式のため、曲面や奥まった部位でもスキャン経路を柔軟に組める。測定精度については、金型修正や初品検査のように数十μm単位の比較が必要な工程か、傾向管理で十分な工程かを切り分けると導入可否を判断しやすい。生産量と検査頻度の面では、全数検査より初品・抜取・型修正後の確認用途のほうが設備稼働率を高めやすい。作業スペースが狭いラインでは、固定式測定機より持ち込み型の3Dスキャン装置のほうが段取り負荷を抑えられる。
さらに品質検査以外にも、リバースエンジニアリング、金型修正、組立偏差の確認など同じ装置で対応できる用途がある。金型製造、機械製造、エネルギー関連部品、文化財デジタル化といった領域では、既存の導入プロセスをほぼ流用できるため、評価基準を標準化しておくと横展開の判断が早くなる。
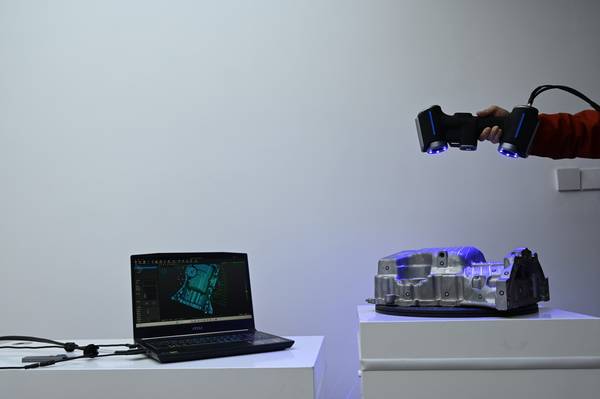
3Dスキャン装置の現場定着は、機器選定の段階ではなく、既存ワークフローへの統合設計と運用プロセスの構築によって決まる。導入前のサンプル検証で適合性を見極め、データ連携の経路を明確にし、オペレーター育成と定期的なレビューを回していく。この一連のプロセスを標準化できれば、1つのラインでの成功を他のラインや別業種へ展開するための再現可能な型ができる。INSVISIONのAlphaScanは、その型を支えるポータブルな計測基盤として機能する。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。