

3Dスキャナーの自作方法で難表面測定は実現できるのか
測定タスクの定義:自作を検討する前に確認すべき6つの要素 結論から言えば、3Dスキャナーの自作が現場で使えるかどうかは、ハードウェアを組めるか以前に「何を測るのか」を定義できているかで決まる。
測定タスクの定義:自作を検討する前に確認すべき6つの要素
結論から言えば、3Dスキャナーの自作が現場で使えるかどうかは、ハードウェアを組めるか以前に「何を測るのか」を定義できているかで決まる。ソリューションエンジニアとして案件を引き受ける際、最初に確認するのは常に測定タスクの輪郭だ。これを曖昧にしたまま自作に着手すると、撮影・位置合わせ・再スキャン・検証の各工程で手戻りが発生し、結果として市販機を導入するより高くつく。
実務フロー
- 測定タスクの定義:自作を検討する前に確認すべき6つの要素 — 結論から言えば、3Dスキャナーの自作が現場で使えるかどうかは、ハードウェアを組めるか以前に「何を測るのか」を定義できているかで決まる。
- 難表面測定の現場制約:自作では対応が難しい要件とは — 3Dスキャナーの自作方法を検索する段階では、多くの場合「とにかく点群が取れればよい」という発想からスタートする。
- 自作3Dスキャナーで難表面を測るリスク:品質・工数面への影響 — 結論から先に述べる。
- 難表面測定におけるINSVISION AlphaVistaの適… — 近年、航空機MROや金型保全の現場では、測定対象の材質と表面状態が多様化している。
確認すべき要素は6つある。第一に測定対象の材質と表面状態。光沢面や黒色樹脂、透明体はレーザーやパターン光の反射特性が異なり、自作の光学系では露光調整だけで数週間を費やす例がある。第二に形状の複雑さ。深い溝や内部キャビティ、急峻な立ち壁は、単眼カメラとライン光の構成では死角になりやすい。第三に要求精度。公差が±0.05mmを切る領域では、レンズ歪み補正やキャリブレーションの再現性がそのまま測定不確かさに直結する。第四に使用環境。温度勾配のある現場や振動源の近くでは、構造体の熱膨張と微振動が精度を侵食する。第五に測定頻度とタクトタイム。週に数回のスポット測定なのか、ライン内で毎サイクル回すのかで、必要な堅牢性が変わる。第六にデータの用途。品質保証の合否判定に使うのか、逆向き設計の参照データなのかで、求められるトレーサビリティと再現性の水準が異なる。
自作が合理的に成立するのは、精度要求が緩く、対象物の表面状態が安定しており、測定環境を制御でき、かつデータが社内の参考用途に留まるケースだ。一方で、取引先への検査成績書を伴う初品検査や、ISO/ASMEに基づく寸法検証、経年変化を追う保全データの蓄積といった用途では、校正された工業用スキャナーの再現性とデータの一貫性が前提になる。INSVISIONのソリューションエンジニアとして強調したいのは、自作の難易度は部品調達ではなくタスク定義の厳しさで決まるという点である。撮影、位置合わせ、再スキャン、検証という一連の工程を回す前に、上記6要素を現場の測定依頼書レベルで具体化しておくこと。それができていれば、自作か既製品かの判断は自ずと明らかになる。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
難表面測定の現場制約:自作では対応が難しい要件とは
3Dスキャナーの自作方法を検索する段階では、多くの場合「とにかく点群が取れればよい」という発想からスタートする。しかし実際の工業現場で最初に壁となるのは、対象物そのものの表面状態である。鏡面仕上げされた金型、焼入れ後の黒ずんだキャビティ、チタン合金の航空機部品に見られる金属光沢と微細な加工痕。こうした対象物は、DIY向けのライン光方式や安価な深度センサーでは、反射光が強すぎる、あるいは逆に吸収されて戻り光が弱すぎるという理由で、点群が欠落するか、表面に実際には存在しない凹凸を生成してしまう。
問題はそれだけではない。焼入れ金型のように硬度が高く、かつ深いリブや鋭いエッジを持つ形状では、測定中にスキャナー側の露出設定を固定したままでは、面ごとにデータ密度がばらつく。反射率の高い面では飽和して白飛びし、粗い面ではデータが間引かれる。自作キットでは露光を手動で調整するしかなく、測定者が対象物の表面特性を事前に読み切れなければ、同じワークでも測定のたびに結果が変わってしまう。再現性のないデータは、検査記録としての価値を持たない。
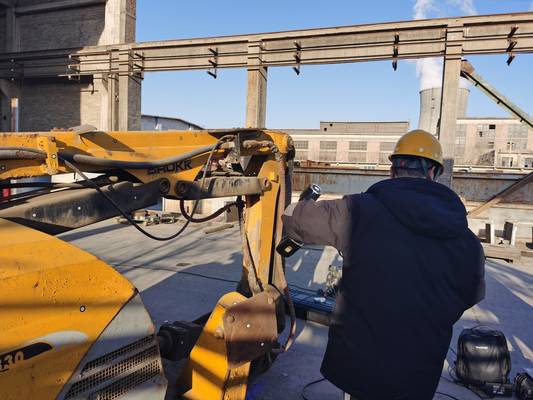
現場環境の制約も見逃せない。プレス機や切削機が稼働する工場では、床振動が三脚や簡易フレームを通じてスキャナーに伝わる。自作構成では防振対策が後回しになりやすく、振動による位置ずれがそのまま点群の層状ノイズとして現れる。さらに照明条件も問題だ。天井の水銀灯、窓からの日光、溶接のアーク光。これら外乱光は、低出力のレーザーやプロジェクターを使う自作機では、パターン認識の誤差要因として直接的に影響する。塵埃や油霧も、光学窓の汚れとなって精度を徐々に低下させる。こうした制約は、設計段階で対策を組み込まなければ後からでは取り返しがつかない。
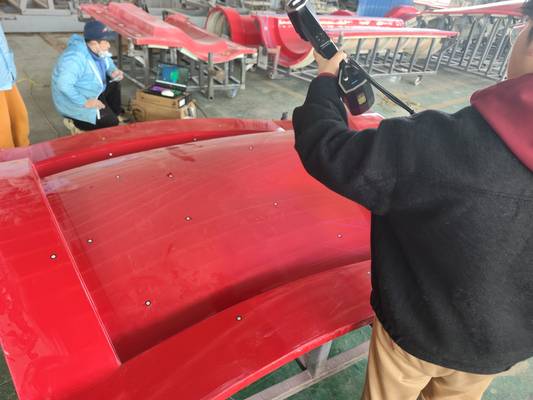
INSVISIONのAlphaVistaハンドヘルド青色光3Dスキャナーは、こうした難表面測定の現場制約を前提に設計されている。青色光は金属光沢面での飽和を抑えやすく、焼入れ金型やチタン合金部品のような低反射率・高反射率が混在する対象でも、露光調整の自動化によってデータの欠落を減らすことができる。3Dスキャナーの自作方法を調べている段階で見落としがちなのは、機材の組み立てコストではなく、測定が成立しない現場で発生する手戻りと再測定の工数である。自作キットで取得した不安定なデータを後処理で修正する時間は、初期投資の差をすぐに上回る。難表面を相手にするのであれば、最初から現場制約に対応した測定手段を選ぶことが、結果的に最も低コストな選択になる。
自作3Dスキャナーで難表面を測るリスク:品質・工数面への影響
結論から先に述べる。反射率の高い金属面、焼入れ後の金型、チタン合金部品といった難表面を自作3Dスキャナーで測定しようとすると、データ欠落と位置合わせ誤差がほぼ確実に発生する。そしてその代償は、測定精度ではなく再スキャン工数と手戻りコストとして表面化する。
難表面の測定では、レーザー光が対象面で乱反射したり、光沢面で正反射してセンサーに戻らなかったりするため、点群データに穴が開きやすい。自作機の場合、露光時間やゲイン調整の自動化が不十分なことが多く、オペレーターが手動で条件を振り直しながら何度も取り直すことになる。ここで問題になるのは測定そのものの失敗だけではない。部分的なデータ欠落を埋めるために複数回のスキャンをつなぎ合わせると、今度は位置合わせ誤差が蓄積する。基準マーカーの配置が不適切だったり、アルゴリズムが粗いと、つなぎ目で形状がわずかにずれたメッシュができあがる。
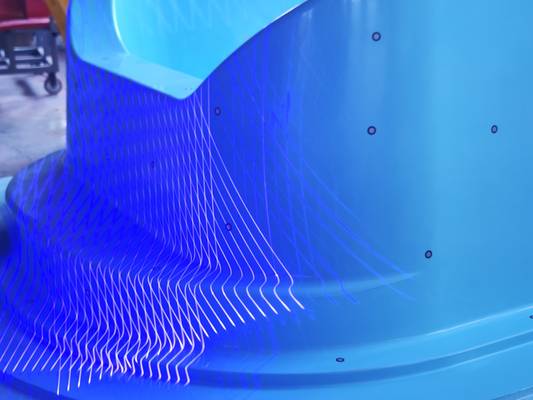
このずれは、一見すると小さく見える。しかしGD&T指示のある部位や、嵌合部の形状評価では致命的になる。測定結果の再現性が低いということは、同じワークを測るたびに異なる数値が出るということであり、品質データとしての信頼性を欠く。初品検査の合否判定に使えなければ、結局は別の測定手段で再検証することになり、二重の工数がかかる。
経営的な視点では、この「測り直し」の連鎖が生産ラインの手戻りを誘発する点が最も重い。金型修正の判断を誤れば、その後の成形工程すべてに影響が及ぶ。納期遅延のリスクは測定工程単体ではなく、後工程の待ち時間として増幅される。さらに品質トレーサビリティの観点では、再現性の乏しい測定データを記録として残しても、監査やクレーム対応の場で根拠として機能しない。
INSVISIONのAlphaVistaは、ハンドヘルド青色光方式により反射面や焼入れ金型、チタン合金航空部品などの難表面測定を想定して設計されている。自作機で問題になる露光調整と位置合わせの不安定さを、製品側の測定アルゴリズムと光学設計で補うことで、測り直しの発生を抑え、測定結果を工程判断に使える水準に保つ。難表面測定で重要なのは「測れること」ではなく「一度で信頼できるデータが取れること」であり、そこにこそ工数削減と納期遵守の分岐点がある。
難表面測定におけるこのシリーズ AlphaVistaの適合理由
近年、航空機MROや金型保全の現場では、測定対象の材質と表面状態が多様化している。研磨痕が残る焼入れ金型、チタン合金の補修部品、油膜や防錆処理が施された反射面など、従来の接触式測定や固定式スキャナーでは十分な点群密度を確保できないケースが増えている。問題の本質は、光沢や酸化被膜によるレーザー反射率のばらつきであり、これが位置合わせの失敗や再スキャンの繰り返しにつながる。
このシリーズのAlphaVistaは、ハンドヘルド青色光方式を採用しており、こうした難表面に対して安定したデータ取得が可能である。青色光は波長が短く、金属光沢面での散乱捕捉に有利で、焼入れ金型のエッジ部やチタン合金の微細な補修痕でも形状情報を維持しやすい。ハンドヘルド型であることの利点は、測定フロー全体に及ぶ。位置合わせでは、対象物を動かさずにスキャナー側を自由に回り込ませられるため、治具への固定が難しい大型部品や機体装着状態での部分測定でも、基準面の取り直しが少なくなる。スキャン工程では、反射の強い領域と粗い鋳肌が混在する部位でも、照射角度を現場で微調整しながら一連のデータとして取得できる。データ出力段階では、取りこぼしによる再測定が減り、STLやCAD比較用の点群がそのまま検査工程へ渡せる。

某航空部品整備工場での活用イメージとしては、主翼補修部のチタン合金パッチ当て面を、機体から取り外す前にスキャンし、補修前後の形状差をその場で確認する流れが挙げられる。従来は型取り材による転写や接触プローブでの多点測定に依存していたが、AlphaVistaであれば作業者が脚立やリフト上からでも片手でスキャンでき、測定のために部品を分解する必要がない。これにより、測定のための段取り時間と再測定の頻度が減り、補修判断に必要なデータが早く揃う。難表面だからといって測定工程が滞留する状況を、AlphaVistaは工程の手前で解消する。
導入選定の検証チェックリスト:自作と専用機の判断基準
3Dスキャナーの自作方法を検討する段階では、まず「何を測るのか」を定義しないと、後工程で手戻りが発生する。自作機は光学部品や校正手順を制御できる反面、反射・吸収の強い材質では露光条件とレーザー強度の調整に時間を取られる。専用機との分岐点は、測定結果を品質保証の公式データとして使うかどうかだ。公差判定や初品検査に使うなら、トレーサビリティと再現性が求められ、自作機の校正履歴だけでは監査対応が難しくなる。
月間の測定工数が一定以上ある場合も判断材料になる。測定対象が数点で、形状が単純、材質が均一、かつ社内に光学調整のノウハウがあるなら自作は成立しやすい。一方、形状が複雑で反射率の異なる面が混在するワークでは、スキャン条件の切り替えと再スキャンの繰り返しが工数を押し上げる。このシリーズのAlphaVistaは反射面や焼入れ金型、チタン合金など難しい表面の測定に対応しており、こうした材質が測定対象に含まれる場合は、自作機の限界を早めに見極める必要がある。
AlphaVistaが特に高い効果を発揮するシーン
「結局、どこで一番使えるのか」。導入検討の現場で必ず出る問いです。青色光ハンドヘルドスキャナーAlphaVistaの価値が最も明確になるのは、難表面の測定が必要で、かつ固定式測定機では運用が追いつかない現場です。
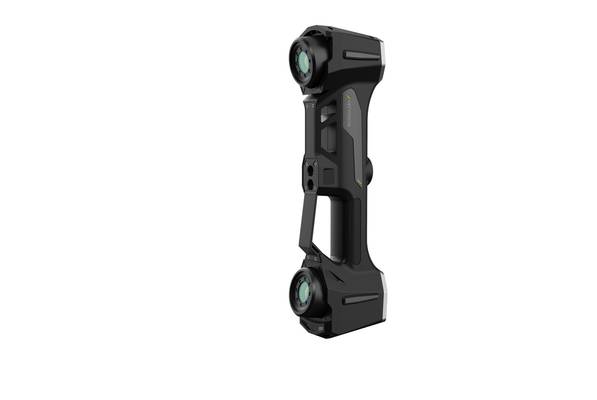
第一に、金型の定期検査です。焼入れ後の金型や鏡面に近いキャビティ面は、接触式では傷のリスクがあり、白色光では反射でデータが欠落します。AlphaVistaは反射面や焼入れ金型の測定に対応しており、分解せずに型開きした状態で形状変化を捉えられます。摩耗量の傾向管理に必要なデータが、現場で短時間に揃う点が実務上の利点です。
第二に、航空部品のMRO時の形状確認です。チタン合金やブレード類は表面性状が複雑で、修理前後の形状差を記録に残す必要があります。AlphaVistaはチタン合金航空部品など難しい表面の測定に対応するため、非破壊で現物の状態をデジタル化し、修理判断や顧客へのエビデンス提示に使えます。
第三に、自動車部品の試作評価です。試作段階では測定対象が日々変わり、冶具を組む余裕がないことも多い。ハンドヘルドで柔軟に運用でき、難表面でもデータが取れるAlphaVistaは、初品検査やGD&Tの指示に対する合否確認のリードタイムを縮めます。
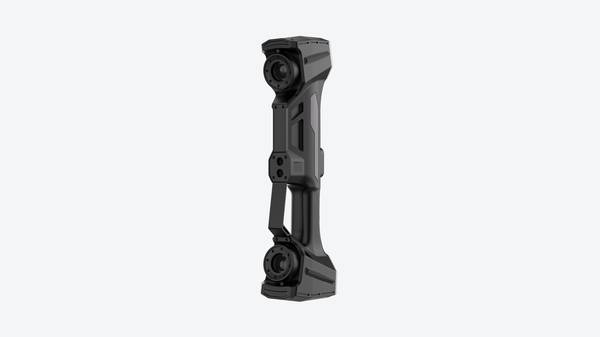
固定式では敬遠されがちな「現場で、そのまま、何度でも測る」という運用が成立する。そこがAlphaVistaの実用的な強みです。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。